

Standar “VW 50134 PA6 - Persyaratan material untuk bagian jadi di luar interior kendaraan” yang dikembangkan oleh perusahaan mobil Volkswagen menjelaskan persyaratan material untuk poliamida 6 (PA6) yang diperkuat serat kaca atau diperkuat mineral di area mesin, sasis, transmisi, dan bodi ( tanpa lapisan cat).
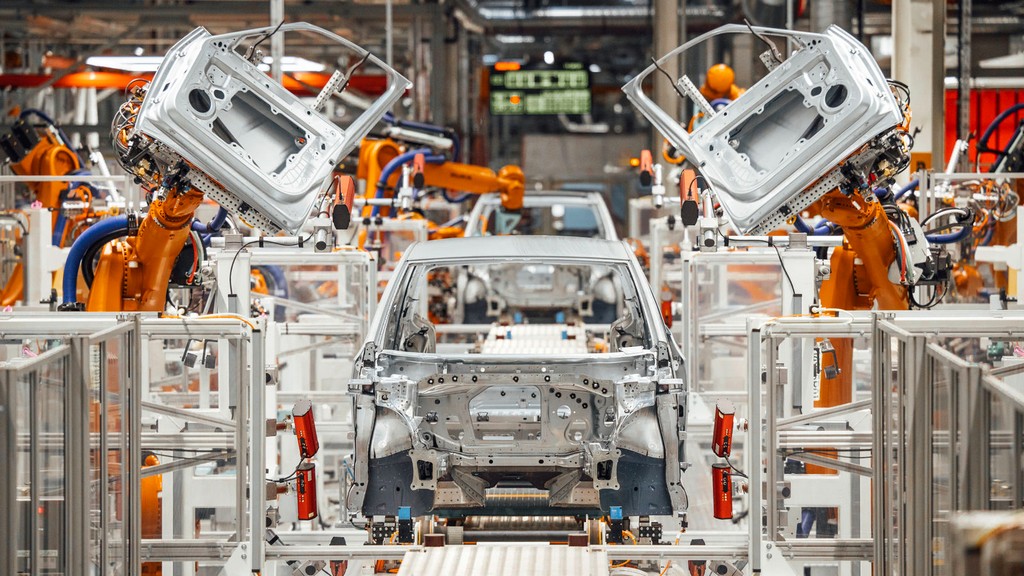
Dalam industri otomotif, poliamida 6 (PA6) merupakan komponen yang banyak digunakan. Kegunaan utama plastik nilon poliamida meliputi: suku cadang mobil, intake manifold mobil, kaca spion mobil, pedal, kap mobil, penutup roda mobil, kunci remote control mobil, wadah oli mobil, terminal, rangkaian kabel, blok terminal, kawat ekstrusi dan selubung kabel. saluran fleksibel, penutup kabel, konektor dan soket, sakelar kapasitor, rumah pemutus arus, roda gigi, bahan rumah perkakas listrik dan sejenisnya. Poliamida (PA) 6 adalah salah satu plastik struktural yang paling umum. Mudah untuk diproses, memiliki ketahanan benturan yang tinggi dan memiliki daya serap air yang tinggi.
Dalam standar ini, persyaratannya ditentukan sebagai berikut:
Perbedaan dibuat antara kondisi pengondisian kering dan terkondisi. Sampel yang diambil dari komponen kering dikeringkan sampai beratnya tetap konstan dan disimpan dalam suasana kering permanen sebelum pengujian. Sampel yang diambil dari komponen dalam keadaan terkondisi adalah sampel keadaan kering yang dikondisikan dalam kantong kedap air yang diisi air pada suhu 70 derajat hingga tercapai keadaan setimbang sesuai tabel yang diberikan dalam standar. Selain prosedur ini, sampel juga dapat dikenai pengkondisian yang dipercepat sesuai dengan standar DIN EN ISO 1110.
Persyaratan material tertentu (misalnya sifat mudah terbakar, emisi) harus diperoleh dari gambar. Tidak diperbolehkan pecah atau rusak total pada komponen yang dapat mengganggu fungsinya.
Sepanjang proses manufaktur, harus dipastikan bahwa komponen selalu memiliki kadar air yang benar untuk perakitan yang sempurna. Hal ini harus ditunjukkan dalam semua kasus setelah upaya perakitan berhasil. Kadar air harus minimal 0,7 persen sebelum mencoba perakitan. Untuk komponen yang dijepit, dikunci, atau dipasang dengan kait selama perakitan, kadar air harus sesuai dengan keadaan kesetimbangan yang ditentukan dalam tabel yang disediakan dalam standar. Setiap penyimpangan harus dicatat pada gambar dan hanya diperbolehkan setelah berdiskusi dengan pembeli. Bahan PA6 yang tahan benturan sebaiknya digunakan untuk bagian yang tidak dapat dikondisikan atau tidak dapat dikondisikan selama perakitan.
Suhu leleh harus minimal 215 derajat.
Komponen tidak boleh mengalami perubahan bentuk atau kondisi permukaan setelah penuaan termal dan pendinginan selanjutnya. Variasi dimensi panjang dan lebar tidak boleh melebihi 0,5 persen.
Bagian yang sudah jadi harus berfungsi penuh pada suhu rendah. Seharusnya tidak ada retak atau kerusakan setelah dipanaskan hingga 23 derajat plus/minus 2 derajat.
Di antara berbagai studi pengujian, pengukuran, analisis, dan evaluasi yang disediakan untuk bisnis di berbagai sektor, organisasi kami juga menyediakan layanan pengujian yang ditentukan dalam standar "VW 50134 PA6 - Persyaratan material untuk suku cadang jadi di luar interior kendaraan", dengan yang terlatih dan ahli staf dan peralatan teknologi canggih.
Anda dapat meminta kami untuk mengisi formulir kami untuk mendapatkan janji, untuk mendapatkan informasi lebih lanjut atau untuk meminta evaluasi.

