

Standar “FCA PS.50027 Lembaran dan strip baja galvanis celup panas”, yang dikembangkan oleh Fiat Chrysler Automobiles (FCA) (sekarang Stellantis), sebuah perusahaan otomotif Italia-Amerika, menjelaskan klasifikasi, persyaratan, dan metode pengujian untuk lembaran dan strip baja galvanis celup panas.
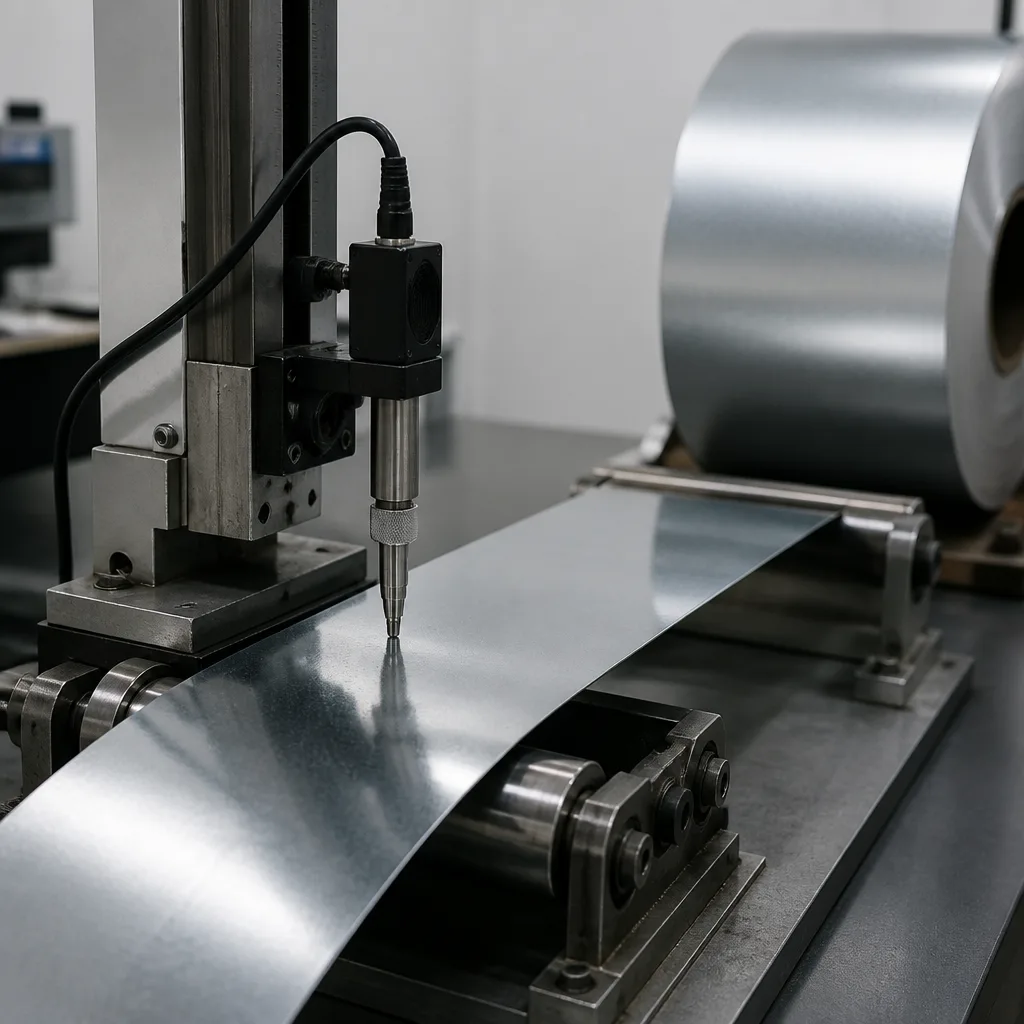
Produk yang ditentukan dalam standar ini dipasok dalam bentuk gulungan atau potongan dan biasanya digunakan dalam komponen yang membutuhkan ketahanan korosi yang baik, kemampuan pembentukan dingin yang baik, dan dirancang untuk pengecatan elektroforesis kationik.
Standar ini mencakup gulungan baja lembaran yang telah diproses secara kontinu melalui bak seng cair untuk mengaplikasikan lapisan seng dalam jumlah tertentu ke permukaannya. Baja berlapis ini dapat dipasok sebagai jenis yang tidak terpapar dan yang terpapar. Persyaratan khusus untuk permukaan jenis yang terpapar diatur dalam standar FCA MS.50002.
Kecuali dinyatakan lain, jenis baja dasar yang dibutuhkan untuk pembuatan suatu bagian tertentu ditentukan berdasarkan kesepakatan antara pihak-pihak terkait pada saat pemesanan. Sifat mekanik dan kemampuan pembentukan produk lembaran logam yang dipasok harus sesuai dengan persyaratan standar yang mencakup material tanpa lapisan yang relevan. Pemasok harus mengambil semua tindakan pencegahan yang diperlukan untuk memastikan bahwa produk lembaran logam memenuhi persyaratan. Tindakan pencegahan ini bergantung pada jenis peralatan pemrosesan yang digunakan dan dapat mencakup penggunaan baja yang telah dihilangkan gasnya atau penggulungan temper pada produk lembaran logam, atau penggunaan baja tanpa celah.
Massa lapisan ditentukan menggunakan metode tiga titik, sesuai dengan revisi terbaru standar ASTM A90, tetapi pengukuran berat lapisan dilakukan secara terpisah di kedua sisi pelat. Untuk kontrol proses jalur pelapisan, pengukuran massa lapisan fluoresensi sinar-X secara in-line sesuai dengan revisi terbaru standar “ASTM A754/A754M Metode uji standar untuk menentukan berat (massa) lapisan logam pada baja dengan fluoresensi sinar-X” dapat diterima jika kalibrasi yang tepat diberikan menggunakan metode timbang-tarik-timbang (standar ASTM A90). Namun, jika terjadi perselisihan, metode timbang-tarik-timbang akan menjadi metode arbitrase. Untuk kelas massa lapisan untuk galvanisasi celup panas, galvanisasi celup panas-pelapisan magnesium, dan elektroplating celup panas, standar FCA MS.50002 berlaku.
Ketebalan lapisan ditentukan menggunakan salah satu metode berikut:
Singkatnya, standar FCA PS.50027 adalah spesifikasi pasokan/material untuk lembaran dan strip baja galvanis celup panas yang digunakan dalam manufaktur otomotif. Standar ini mendefinisikan jenis pelapisan, ketahanan korosi, daya rekat, kemampuan pengelasan, kriteria inspeksi, dan metode pengujian untuk baja otomotif galvanis.
Spesifikasi ini mencakup baja berlapis celup panas kontinu yang dipasok dalam bentuk gulungan atau potongan untuk aplikasi bodi dan struktur otomotif dan harus memenuhi persyaratan berikut:
Standar ini terutama berlaku untuk hal-hal berikut:
Bahan-bahan ini umumnya digunakan di bidang-bidang berikut:
Bidang teknis utama yang tercakup dalam standar ini adalah sebagai berikut:
Lapisan ini dipilih berdasarkan tujuan ketahanan korosi, kemampuan pengecatan, dan kinerja pengelasan.
Standar FCA PS.50027 menetapkan metode berikut untuk mengukur massa dan ketebalan lapisan:
Kelas pelapis menentukan kinerja korosi yang diharapkan.
Standar FCA PS.50027 mencakup uji tekuk dan adhesi untuk memastikan lapisan tetap melekat selama proses pembentukan. Untuk material yang lebih tebal atau lebih kuat:
Standar ini membedakan antara persyaratan-persyaratan berikut:
Dari segi persyaratan tampilan permukaan, spesifikasi tersebut mensyaratkan hal-hal berikut:
Perhatian khusus diberikan pada permukaan otomotif yang terp exposed di mana kualitas tampilan cat sangat penting.
Salah satu fungsi utama standar FCA PS.50027 adalah untuk mendefinisikan kinerja korosi. Standar ini menetapkan waktu paparan semprotan garam untuk berbagai massa lapisan sebelum korosi logam dasar diizinkan. Contoh persyaratannya meliputi:
Setelah proses deformasi seperti uji tarik, pengujian korosi pada bagian yang telah dibentuk juga diperlukan.
Dari segi kemampuan untuk dicat dan dilas, material tersebut harus memenuhi persyaratan berikut:
Standar ini mengacu pada standar pengelasan FCA PS.50001/01 dan PS.50004/01.
Standar FCA PS.50027 berkaitan dengan standar FCA/Stellantis yang relevan berikut ini:
Standar FCA PS.50027 dianggap penting karena menstandarisasi hal-hal berikut:
Produsen peralatan asli otomotif mengandalkan spesifikasi ini untuk memastikan daya tahan bodi jangka panjang dan kualitas produksi yang konsisten di fasilitas global mereka.
Selama bertahun-tahun, organisasi kami, dengan staf yang kompeten dan berpengalaman, telah memahami kebutuhan klien kami, menyediakan layanan pengujian canggih yang mereka butuhkan, dan membantu mereka dalam pembentukan, implementasi, dan peningkatan sistem manajemen. Dalam kerangka kerja ini, kami juga menyediakan layanan pengujian yang sesuai dengan standar FCA PS.50027.
Anda dapat meminta kami untuk mengisi formulir kami untuk mendapatkan janji, untuk mendapatkan informasi lebih lanjut atau untuk meminta evaluasi.

