

Standar “GMW 15891 Metode Penggosokan Pelarut untuk Menentukan Tingkat Pengeringan Permukaan Logam atau Plastik yang Dicat”, yang dikembangkan oleh General Motors Worldwide (GMW), adalah standar teknik yang menggabungkan metode penggosokan pelarut untuk menentukan tingkat pengeringan permukaan logam atau plastik yang dicat. Metode ini digunakan untuk menilai apakah lapisan organik telah mengering dengan cukup baik dengan memeriksa ketahanannya terhadap pelarut tertentu. Standar ini sangat penting untuk komponen otomotif yang dicat dan pengendalian mutu manufaktur.
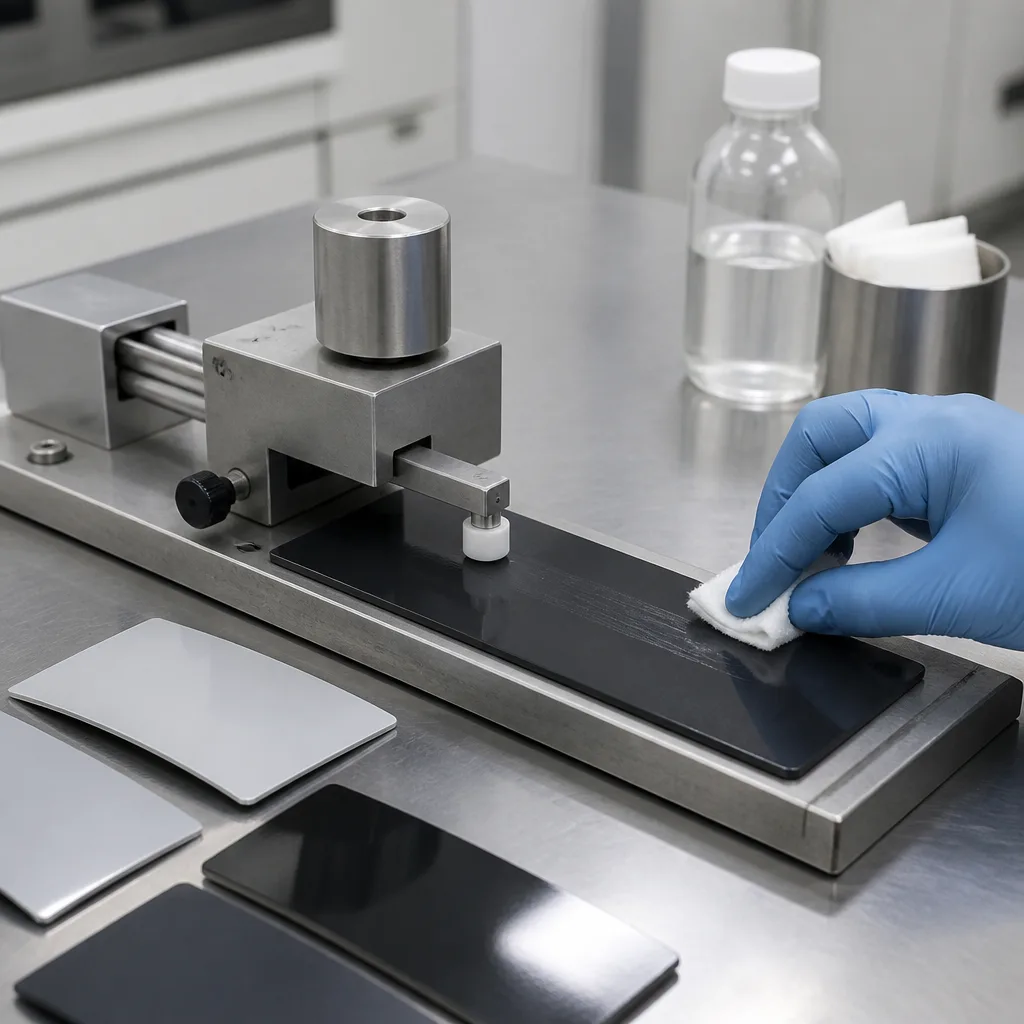
Tujuan utama standar GMW 15891 adalah untuk menentukan tingkat pengerasan cat atau lapisan dengan mengukur ketahanan abrasi pelarutnya. Selama pengerasan, lapisan mengalami perubahan kimia yang meningkatkan ketahanannya terhadap pelarut dan proses mekanis. Lapisan yang tidak cukup keras dapat melunak, larut, meresap ke dalam material abrasi, atau mengalami degradasi lainnya ketika terpapar pelarut yang sesuai.
Kesimpulannya, pengujian ini menawarkan cara yang relatif sederhana untuk memeriksa apakah proses pelapisan telah mencapai tingkat pengerasan yang dibutuhkan. Metode ini dapat digunakan baik di laboratorium maupun di lingkungan produksi.
Standar GMW 15891 berlaku untuk permukaan logam atau plastik yang dicat dan panel uji terkait. Metode ini dapat digunakan untuk berbagai sistem pelapisan, dan pelarut yang sesuai dipilih untuk teknologi pelapisan tertentu. Pelarut biasanya disepakati oleh pemasok cat dan General Motors. Oleh karena itu, metode ini mungkin berlaku untuk jenis pelapisan berikut:
Metode evaluasi dan kriteria penilaian dapat bergantung pada jenis pelapis yang sedang diperiksa.
Prinsip dasar metode pengujian yang dijelaskan sederhana: lapisan yang telah mengering seharusnya menunjukkan ketahanan yang lebih baik terhadap efek pelarut yang ditentukan daripada lapisan yang belum mengering. Selembar kain dilipat dan dijenuhkan dengan pelarut yang ditentukan. Pelarut berlebih dihilangkan, dan kain digosokkan pada permukaan yang dilapisi dengan gerakan bolak-balik yang terkontrol. Gerakan menggosok sekitar 25-50 mm, dan pengujian melibatkan 10 pasang gosokan. Area kontak harus berdiameter minimal sekitar 16 mm. Setelah proses penggosokan, baik lapisan maupun kain penggosok diperiksa untuk melihat bukti adanya pengelupasan atau perpindahan lapisan.
Jika memungkinkan, sampel diambil langsung dari komponen produksi sebenarnya. Geometri dan dimensi komponen harus memungkinkan pengujian dilakukan dengan benar. Jika pengujian komponen sebenarnya tidak praktis, panel uji representatif dapat disiapkan. Panel-panel ini harus mereproduksi karakteristik utama dari bagian produksi. Karakteristik tersebut meliputi:
Pendekatan ini membantu memastikan bahwa panel uji mewakili sistem pelapisan produksi yang sebenarnya, bukan sampel laboratorium yang tidak terkait.
Penilaian GMW 15891 yang umum dilakukan mengikuti langkah-langkah berikut:
Tes ini bertujuan untuk memberikan indikasi standar dan berulang tentang pengerasan lapisan, bukan penilaian umum tentang ketahanan terhadap pelarut.
Hasilnya terutama ditentukan dengan memeriksa tingkat kerusakan lapisan atau perpindahan lapisan. Pengamatan utama dapat meliputi:
Standar GMW 15891 menggunakan kriteria evaluasi yang berbeda tergantung pada jenis pelapisannya. Secara umum, tabel terpisah digunakan untuk sistem seperti pelapisan elektro, pelapisan dasar, pelapisan dasar konduktif, dan pelapisan satu lapis, sedangkan tabel lain berlaku untuk sampel dengan pelapisan transparan.
Standar GMW 15891 penting karena pengeringan lapisan cat yang tepat berhubungan langsung dengan kinerja dan daya tahan komponen otomotif yang dicat. Lapisan cat yang tidak dikeringkan dengan benar dapat mengurangi ketahanan terhadap:
Lapisan yang tampak dapat diterima secara visual mungkin masih belum cukup kering. Uji gosok pelarut memberikan metode praktis untuk mendeteksi hal ini. Metode ini juga digunakan oleh laboratorium yang beroperasi di bawah program pengujian dan akreditasi otomotif. Misalnya, laboratorium terakreditasi mencantumkan standar GMW 15891 untuk pengujian pengeringan dan pengujian pengeringan/gosok pelarut.
Standar GMW 15891 berlaku di berbagai tahapan produksi otomotif:
Beberapa variabel manufaktur dapat memengaruhi pengeringan akhir suatu lapisan:
Oleh karena itu, hasil GMW 15891 yang rendah umumnya harus dievaluasi bersamaan dengan parameter proses pelapisan, bukan diinterpretasikan secara terpisah.
Standar GMW 15891 merupakan bagian dari program kinerja pelapis otomotif yang lebih luas. Tes lain dapat memeriksa sifat-sifat seperti daya rekat, abrasi, ketahanan benturan, ketahanan kimia, ketahanan korosi, kekerasan, dan penampilan. Misalnya, standar GMW 14829 membahas daya rekat pita perekat pada lapisan cat, sedangkan standar GMW 14700 membahas ketahanan lapisan terhadap kerikil. Standar GMW 15891 berbeda dari metode-metode ini karena tujuan utamanya adalah untuk secara khusus mengevaluasi pengeringan lapisan melalui penggosokan pelarut.
Singkatnya, metode yang didefinisikan oleh standar GMW 15891 menerapkan proses penggosokan pelarut terkontrol pada permukaan yang dicat dan mengevaluasi kondisi lapisan serta transfer cat yang dihasilkan. Karena pengeringan yang cukup sangat penting untuk mencapai daya tahan dan ketahanan yang diinginkan dari lapisan cat otomotif, standar ini berguna untuk pengembangan proses pengecatan, persetujuan material, kontrol kualitas produksi, dan pemecahan masalah.
Singkatnya, metode pengujian ini menjawab pertanyaan penting dalam proses manufaktur: apakah lapisan cat otomotif telah cukup mengering untuk memberikan ketahanan yang diperlukan terhadap paparan pelarut? Hal ini menjadikan standar GMW 15891 sebagai alat kontrol kualitas yang berharga untuk komponen otomotif berbahan logam dan plastik yang dicat.
Selama bertahun-tahun, organisasi kami, dengan staf yang kompeten dan berpengalaman, telah memahami kebutuhan klien, menyediakan layanan pengujian canggih yang mereka butuhkan, dan membantu mereka dalam pembentukan, implementasi, dan peningkatan sistem manajemen. Dalam kerangka kerja ini, kami juga menyediakan layanan pengujian sesuai dengan standar GMW 15891.
Anda dapat meminta kami untuk mengisi formulir kami untuk mendapatkan janji, untuk mendapatkan informasi lebih lanjut atau untuk meminta evaluasi.

