

Standar “GME 60401 Uji Garis Silang Lapisan Organik”, yang dikembangkan oleh General Motors Europe (GME), adalah standar teknik yang mendefinisikan uji garis silang lapisan organik. Standar ini digunakan untuk mengevaluasi daya rekat lapisan organik, seperti cat, primer, lapisan bubuk, dan pelapisan listrik, pada permukaan logam atau non-logam yang digunakan dalam komponen otomotif.
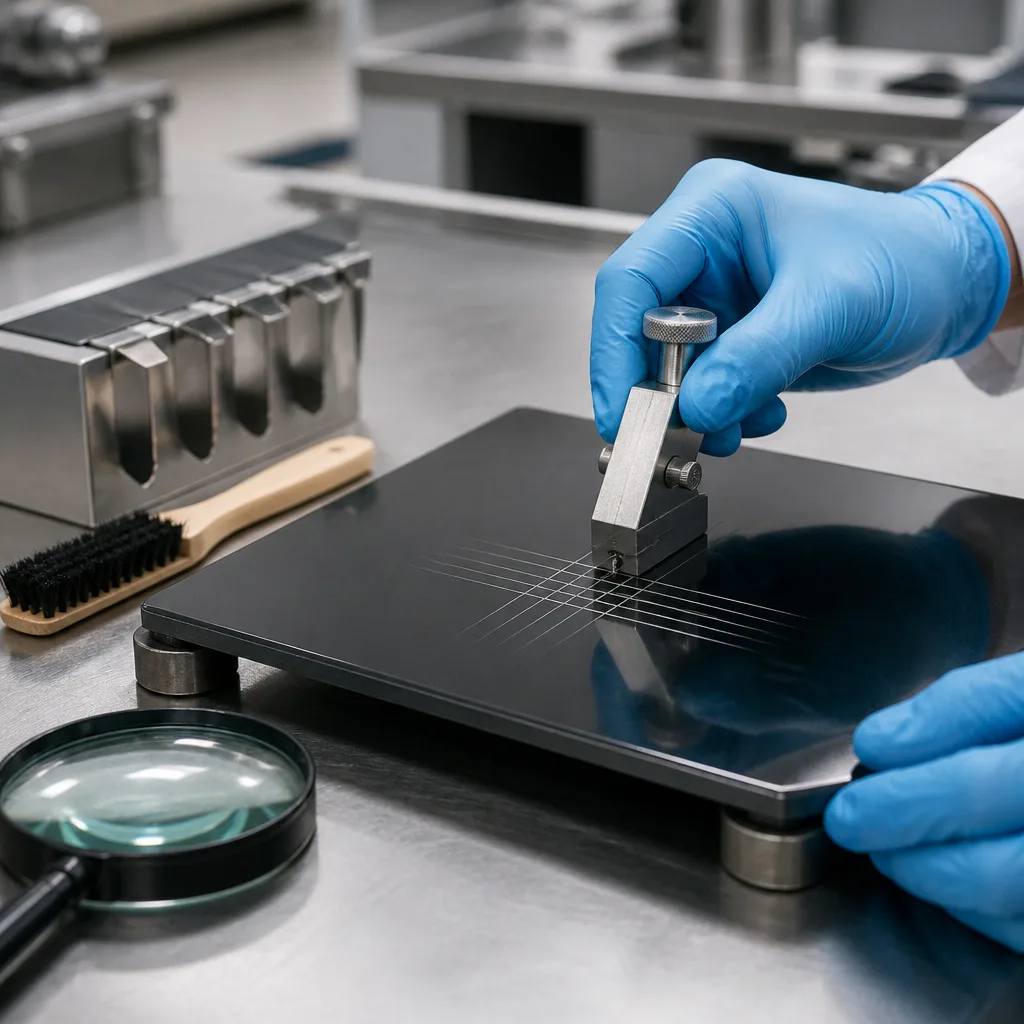
Metode pengujian yang dijelaskan merupakan prosedur kontrol kualitas kritis yang menentukan apakah lapisan pelindung dapat tetap melekat kuat pada permukaan sepanjang masa pakai kendaraan, meskipun terpapar tekanan lingkungan dan mekanis. Standar GME 60401 kemudian digantikan oleh standar GMW 14829, standar General Motors di seluruh dunia yang menggabungkan berbagai sifat adhesi lapisan pelindung regional.
Tujuan utama standar GME 60401 adalah sebagai berikut:
Standar ini membantu produsen memastikan bahwa lapisan pelindung tetap melekat selama pengoperasian kendaraan normal dan saat terpapar faktor lingkungan.
Pada prinsipnya, uji silang (cross-hatch test) adalah uji adhesi destruktif. Pola kisi dipotong melalui lapisan menggunakan alat pemotong multi-mata pisau khusus. Setelah pemotongan dilakukan, pita perekat standar diaplikasikan di atas kisi dan kemudian dilepas dalam kondisi terkontrol. Jumlah lapisan yang terpisah dari permukaan dinilai secara visual dan diberikan peringkat adhesi.
Tes-tes ini umumnya melibatkan langkah-langkah berikut:
Jarak antar potongan umumnya bergantung pada ketebalan lapisan.
Daya rekat umumnya diklasifikasikan menggunakan peringkat yang setara dengan sistem klasifikasi yang didefinisikan dalam standar “ISO 2409 Cat dan pernis - Uji sayatan melintang”. Peringkat tipikalnya adalah sebagai berikut:
Produsen otomotif umumnya mensyaratkan tingkat daya rekat tertinggi untuk komponen produksi mereka (biasanya Peringkat 0 atau Peringkat 1).
Standar GME 60401 umumnya digunakan dalam industri otomotif di bidang-bidang berikut:
Metode ini dapat diterapkan pada banyak sistem pelapis organik, termasuk:
Daya rekat cat secara langsung memengaruhi perlindungan terhadap korosi dan daya tahan produk. Hal ini dianggap penting dalam manufaktur otomotif karena alasan-alasan berikut:
Standar GME 60401 membantu menjaga konsistensi kualitas dan keandalan pelapisan dengan memverifikasi daya rekat sebelum komponen memasuki tahap produksi.
Beberapa variabel memengaruhi daya rekat lapisan. Faktor-faktor yang memengaruhi hasil pengujian meliputi:
Pengendalian yang tepat terhadap faktor-faktor ini sangat penting untuk mencapai hasil yang memuaskan.
Standar GME 60401 secara teknis sangat mirip dengan standar “ISO 2409 Cat dan Pernis – Uji Potongan Silang”. Kedua standar tersebut mengevaluasi daya rekat lapisan dengan membuat kisi-kisi silang dan menilai pengangkatan lapisan setelah aplikasi selotip. Namun, standar GME 60401 mencakup persyaratan khusus General Motors, kriteria penerimaan, dan pedoman aplikasi yang dirancang khusus untuk manufaktur otomotif.
General Motors kemudian mengganti standar GME 60401 dengan standar GMW 14829, sebuah standar global yang menyatukan berbagai metode adhesi lapisan General Motors di berbagai wilayah. Standar baru ini menyediakan prosedur adhesi lintas layar yang konsisten untuk operasi GM di seluruh dunia sambil mempertahankan prinsip pengujian dasar yang sama.
Penerapan standar GME 60401 menawarkan beberapa keuntungan:
Kesimpulannya, standar GME 60401 adalah standar adhesi lapisan yang signifikan yang mendefinisikan uji garis silang untuk lapisan organik. Standar ini membantu lapisan otomotif mencapai daya tahan jangka panjang, perlindungan korosi, dan tampilan yang menarik dengan menyediakan metode yang berulang dan objektif untuk mengukur adhesi cat. Meskipun sebagian besar telah digantikan oleh standar GMW 14829, standar GME 60401 tetap menjadi referensi historis yang penting dan masih muncul dalam spesifikasi teknik General Motors yang lebih lama dan dokumentasi pemasok.
Selama bertahun-tahun, organisasi kami, dengan staf yang kompeten dan berpengalaman, telah memahami kebutuhan klien, menyediakan layanan pengujian canggih yang mereka butuhkan, dan membantu mereka dalam pembentukan, implementasi, dan peningkatan sistem manajemen. Dalam kerangka kerja ini, kami juga menyediakan layanan pengujian yang sesuai dengan standar GME 60401.
Anda dapat meminta kami untuk mengisi formulir kami untuk mendapatkan janji, untuk mendapatkan informasi lebih lanjut atau untuk meminta evaluasi.

