

يصف معيار "EDAG PVE.4.03.01.0001 مقاومة الخدش"، الصادر عن مجموعة EDAG، أحد أكبر الشركاء الهندسيين المستقلين في العالم للمركبات والمصانع الذكية، طريقة اختبار لتحديد مقاومة الخدش للمكونات المطلية وغير المطلية. ولهذا الغرض، يُعرَّض السطح لتآكل ميكانيكي خارجي على شكل خدش.
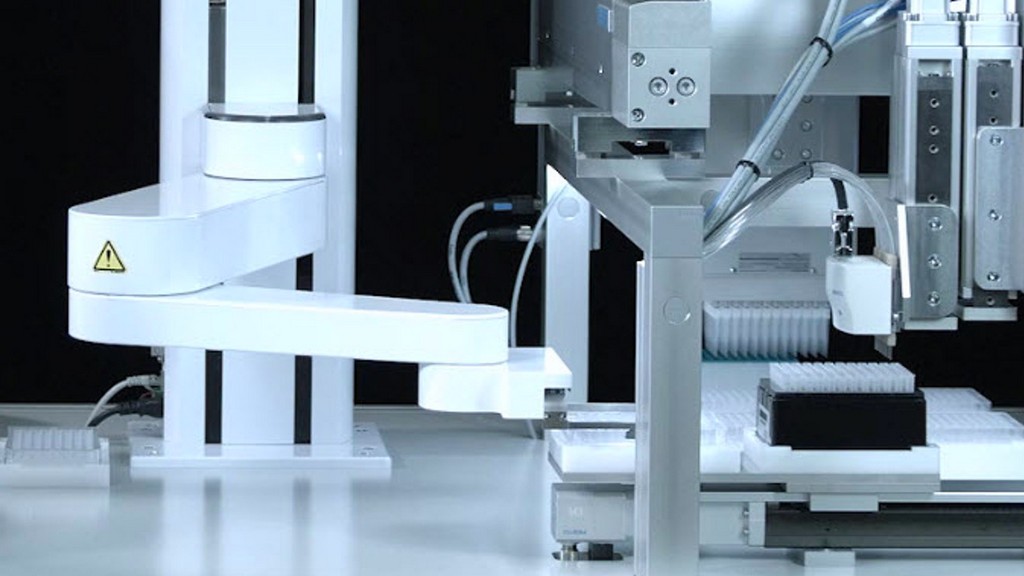
تُستخدم في الاختبارات أداة خدش ودبوس رسم مزودان بدبابيس خدش مثبتة بإحكام. أداة الخدش هي جهاز اختبار صلابة الخدش 430P من إنتاج شركة إريكسن. دبوس الخدش مزود بطرف كربيد بقطر 1 مم؛ ويُعد طرف الاختبار لجهاز اختبار الصلابة طراز 318 من إنتاج شركة إريكسن هو الأنسب.
وتستخدم الاختبارات أيضًا مقياسًا طيفيًا يلبي المتطلبات العامة لمعايير DIN 5033-1 و ISO / CIE 11664-3 و ISO / CIE 11664-4 و DIN 5033-7، والقياسات الهندسية 45 درجة / 0 درجة أو 0 درجة / 45 درجة وفقًا لمعيار DIN 5033-7، والتقييم البصري تحت الضوء وفقًا لمعايير DIN 6173-1 و DIN 6173-2، والضوء القياسي D65.
تُوضع عينة الاختبار بشكل مسطح على حامل العينة وطاولة دعم جهاز القياس. يُجرى تقييم بصري. تُحدد قيمة اللمعان وفقًا لمختبر CIELab. تتضمن معايير الاختبار تتبع القوة ومعدل الخدش.
أثناء الاختبار، يقوم دبوس خدش موجه آليًا بخدش نمط شبكي على السطح المطلي أو غير المطلي، بمسافة خطوط تبلغ حوالي 2 مم. يُخدش كل خدش مرة واحدة فقط في اتجاه واحد. لتقييمه، يُحدد انحراف اللون مقارنةً بالسطح غير المجهد باستخدام مقياس الألوان.
يجب قطع قطع الاختبار من الأجزاء النهائية. يجب تصميم شكل وحجم حامل العينة وأداة القياس لتوفير دعامة مسطحة، مع السماح بحركة خدش أحادية الاتجاه لا تقل عن 40 مم على سطح العينة. علاوة على ذلك، يجب أن يكون سطح الاختبار وسطح الدعم متوازيين.
عند تحضير العينة، يجب أن يكون سطحها أملسًا وخاليًا من الأوساخ. يجب إجراء الاختبار بأيدٍ نظيفة وخالية من الزيوت. يجب تخزين العينات لمدة 48 ساعة على الأقل في ظروف بيئية قياسية (23 درجة مئوية ورطوبة نسبية 500%) وفقًا للمعيار ISO 554.
يُجرى الاختبار في درجة حرارة الغرفة. يُرسم نمط شبكي باستخدام أداة نقش. يُجرى ما لا يقل عن ٢٠ خدشًا بمسافة ٢ مم بين خطوط الشبكة. تُكرر الخدوش بشكل عمودي على الخطوط الموجودة، مما يُشكل نمطًا شبكيًا. تُطبق الخدوش في اتجاه واحد فقط.
معلمات الاختبار هي كما يلي:
النتائج المستهدفة هي كما يلي:
يتم التقييم على النحو التالي:
وفقًا للجدول بعنوان "تقييم مدى رؤية الطباعة (بدون تكبير)":
وفقًا للجدول المعنون "تقييم تغير السطح (تكبير من 6x إلى 8x)":
باختصار، يحدد معيار EDAG PVE.4.03.01.0001 متطلبات وإجراءات الفحص البصري للأسطح الخارجية المطلية لمكونات السيارات. يُعد هذا المعيار جزءًا من مجموعة بروتوكولات مصممة لضمان نتائج عالية الجودة على الأسطح الخارجية للسيارات، مع التركيز على اتساق الأسطح المطلية وجمالها ومتانتها.
تُعنى هذه المواصفة القياسية بالخصائص البصرية للمكونات الخارجية المطلية، لضمان استيفائها لمعايير الجودة المحددة مسبقًا. صُممت هذه المواصفة للاستخدام في عمليات تصنيع السيارات ومراقبة الجودة لتقييم المظهر السطحي للأجزاء المطلية، مثل ألواح الهيكل والمصدات والعناصر الخارجية الأخرى.
أهداف هذا المعيار هي:
تحدد هذه المواصفة العديد من القضايا الحرجة المتعلقة بفحص الأسطح المطلية:
ومن السمات المرئية ما يلي:
يُستخدم معيار EDAG PVE.4.03.01.0001 على نطاق واسع من قِبل مُصنِّعي ومُورِّدي السيارات لتوفير طلاءات خارجية عالية الجودة. ويُطبَّق هذا المعيار في العمليات التالية:
من خلال توفير إرشادات واضحة للفحص البصري، يساعد معيار PVE.4.03.01.0001 مصنعي السيارات على تحقيق ما يلي:
وبالتالي، يلعب معيار EDAG PVE.4.03.01.0001 دورًا محوريًا في ضمان جودة الأسطح المطلية الخارجية في صناعة السيارات. فمن خلال تحديد معايير وإجراءات فحص دقيقة، يُساعد هذا المعيار المصنّعين على تقديم مكونات جذابة بصريًا ومتينة. وفي إطار النهج الشامل لمجموعة EDAG في هندسة السيارات، يُشدد هذا المعيار على أهمية الدقة والاتساق في تحقيق أسطح عالية الجودة للسيارات.
مؤسستنا، التي تعمل منذ سنوات عديدة وتتابع بدقة التطورات العالمية في العلوم والتكنولوجيا، تُجري اختبارات وقياسات وتحليلات في مجالات متنوعة للشركات في جميع القطاعات، بفريق عمل ماهر وبنية تحتية شاملة. وفي هذا السياق، نقدم أيضًا خدمات اختبار وفقًا لمعيار "EDAG PVE.4.03.01.0001 لمقاومة الخدش".
يمكنك أن تطلب منا ملء النموذج الخاص بنا للحصول على موعد ، أو للحصول على معلومات أكثر تفصيلاً أو لطلب تقييم.

