

يُعدّ معيار "GMW 16830 لتغليف مكونات السيارات بالشريط اللاصق"، الذي طورته شركة جنرال موتورز العالمية (GMW)، معيار اختبار يُستخدم لتقييم أداء الالتصاق للأشرطة اللاصقة المُطبقة على مكونات السيارات. يُحدد هذا المعيار اختبار تقشير بزاوية 90 درجة مصمم لتقييم جودة الرابطة بين الشريط اللاصق والمكون. يُجرى هذا الاختبار بقياس قوة التقشير وفحص نمط الفشل الناتج.
ينطبق معيار GMW 16830 تحديدًا على زخارف ومكونات السيارات المثبتة باستخدام أشرطة لاصقة حساسة للضغط بدلاً من أدوات التثبيت الميكانيكية. قد تشمل التطبيقات أجزاءً زخرفية خارجية وداخلية مثل قوالب جوانب الهيكل، والشعارات، ولوحات الأسماء، وألواح الهيكل، والتطبيقات، وألواح عتبات الأبواب، وشرائط زخرفية لوحة القيادة، وأقواس العجلات، وقوالب مزاريب السقف.
يتمثل الغرض الأساسي من معيار GMW 16830 في توفير طريقة روتينية لمراقبة الجودة لتقييم قوة التصاق الشريط اللاصق. يجب أن يحافظ المكون المُلصق على قوة التصاق كافية أثناء التصنيع وتجميع المركبات والتعرض للعوامل البيئية والاستخدام.
توفر طريقة الاختبار هذه نوعين مهمين من المعلومات:
يُعدّ هذا المزيج مهمًا لأنّ نتيجة قوة التقشير الرقمية وحدها قد لا تصف جودة الرابطة اللاصقة وصفًا كاملًا. فعلى سبيل المثال، قد يحدث الفشل عند نقطة التقاء المادة اللاصقة بالركيزة، أو في المادة اللاصقة نفسها، أو داخل الشريط أو الركيزة.
ينطبق معيار GMW 16830 على مكونات السيارات المغلفة بشريط لاصق، والتي سبق تأهيلها واعتمادها وفقًا لمواصفات جنرال موتورز ذات الصلة بالركيزة ومُحسِّن الالتصاق والشريط اللاصق. ولذلك، فهو في الأساس اختبار لمراقبة الجودة والعمليات، وليس بديلاً عن تأهيل المواد. تشمل التطبيقات النموذجية ما يلي:
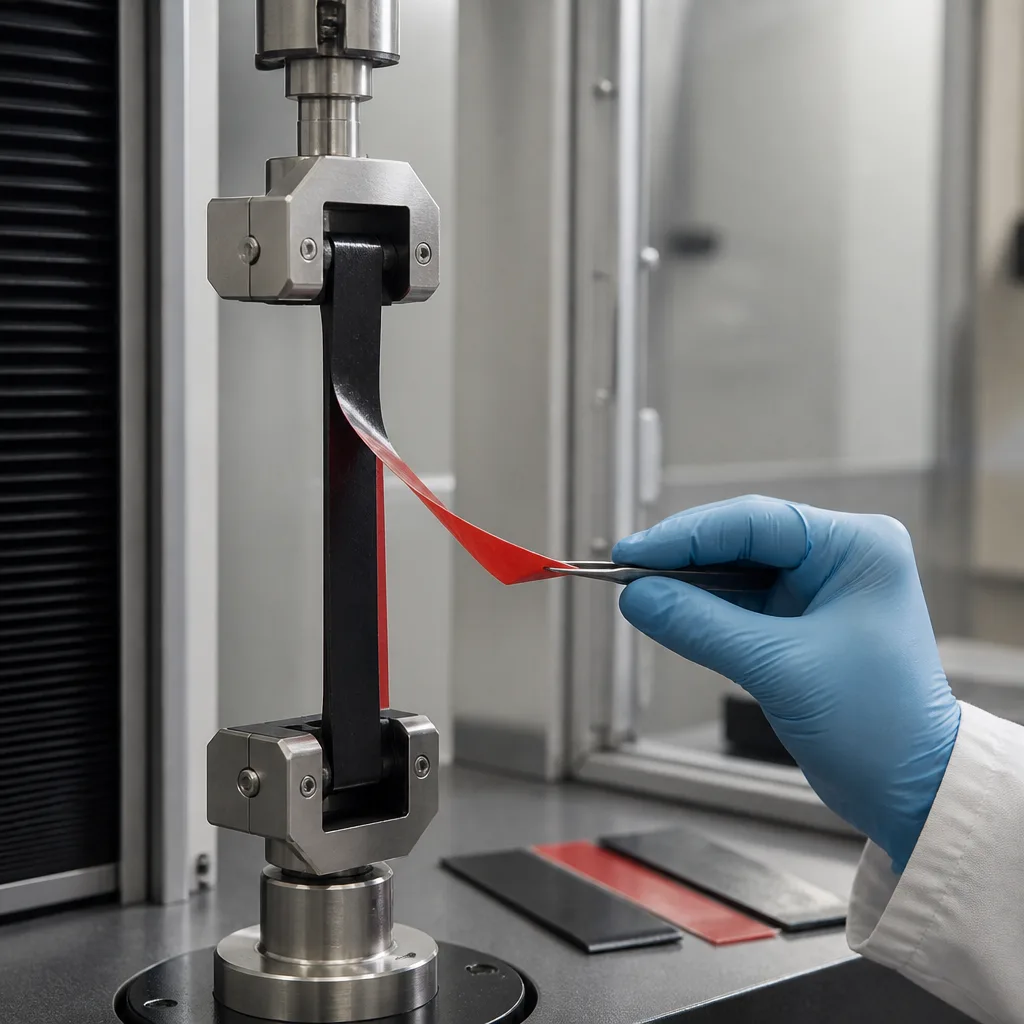
يعتمد مبدأ الاختبار الأساسي على اختبار التقشير بزاوية 90 درجة. يُلصق شريط لاصق على قطعة غيار السيارة المحددة في ظروف مضبوطة. ثم يُسحب طرف الشريط من القطعة بزاوية 90 درجة تقريبًا، وتُقاس القوة اللازمة لتقشير الشريط. تُشير القوة الناتجة إلى مستوى الالتصاق. في الوقت نفسه، يفحص الفني الأسطح المنفصلة لتحديد سبب التلف. هذا يجعل الإجراء مفيدًا لمراقبة ما إذا كانت عملية التغليف قد شكّلت رابطة لاصقة متماسكة ودائمة.
تحدد هذه الطريقة ما يلي:
يساعد موقع العطل المهندسين على التمييز بين مشكلة في المادة اللاصقة ومشكلة في الركيزة أو عملية التصنيع.
يتضمن معيار GMW 16830 إعداد العينة بالكامل، وتكييفها، وتكوين المعدات، ومعايير القبول.
تتبع هذه الطريقة بشكل أساسي الخطوات التالية:
لا ينبغي استنتاج حدود القبول الفعلية من الوصف العام للمعيار؛ فهي تعتمد على متطلبات المكونات/المواد ذات الصلة ونظام النقل المعتمد.
تُستخدم الأشرطة اللاصقة على نطاق واسع في تجميع السيارات لأنها توفر ربطًا نظيفًا وخفيف الوزن وجذابًا بصريًا دون الحاجة إلى براغي أو مشابك أو أدوات تثبيت ميكانيكية أخرى ظاهرة. ومع ذلك، قد يؤدي ضعف الالتصاق إلى:
لذلك، يوفر معيار GMW 16830 طريقة عملية لمراقبة اتساق وجودة ربط الشريط أثناء الإنتاج.
من أهم مزايا هذه الطريقة أنها لا تعتمد فقط على قوة التقشير المقاسة. فقد تُظهر عينتان قيمًا متقاربة لقوة التقشير، لكنهما تختلفان في آليات الفشل. على سبيل المثال، قد تُظهر إحدى العينتين فشلًا تماسكًا مرغوبًا في نظام المادة اللاصقة، بينما تُظهر الأخرى انفصالًا بين المادة اللاصقة والركيزة. لذا، ينبغي مراعاة قوة التقشير ونمط الفشل معًا عند تفسير نتائج الاختبار.
يُعد معيار GMW 16830 مناسبًا بشكل خاص لمراقبة جودة الإنتاج لأنه يمكن أن يساعد في تحديد الاختلافات في عملية الربط.
قد تشير التغيرات غير المتوقعة في أداء التقشير إلى الأنواع التالية من المشاكل:
لذلك، يمكن دمج الاختبار في برامج مراقبة جودة الموردين والإنتاج.
يوفر معيار GMW 16830 العديد من المزايا العملية:
مع ذلك، لا ينبغي تفسير معيار GMW 16830 على أنه ضمان كامل لمتانة نظام اللصق. إذ تتأثر قوة التقشير بعوامل عديدة، منها حالة الركيزة، وإعداد السطح، ودرجة الحرارة، ومدة التثبيت، وبنية الشريط، وظروف التطبيق. لذا، فإن النجاح في اختبار التقشير بزاوية 90 درجة وحده لا يضمن الأداء طويل الأمد في جميع الظروف البيئية للسيارات.
في الختام، تُعدّ طريقة الاختبار الموضحة في معيار GMW 16830 مفيدةً للغاية لمكونات تزيين السيارات المُثبّتة بشريط لاصق، بما في ذلك القوالب والشعارات والتطبيقات وألواح عتبات الأبواب وغيرها من المكونات الزخرفية. فهي تُساعد المصنّعين على ضمان ثبات قوة الالتصاق وتحديد المشاكل في المواد أو تحضير السطح أو عملية التغليف. لذا، يُشكّل هذا المعيار أداةً مهمةً للمختبرات وموردي قطع غيار السيارات لمراقبة جودة الالتصاق والتحقق من عملية التصنيع.
على مدى سنوات عديدة، دأبت مؤسستنا، بفضل كوادرها الكفؤة والمتمرسة، على فهم احتياجات عملائها، وتوفير خدمات الاختبار المتقدمة التي تتطلبها، ومساعدتهم في إنشاء أنظمة الإدارة وتطبيقها وتحسينها. وفي هذا الإطار، نقدم أيضًا خدمات الاختبار وفقًا لمعيار GMW 16830.
يمكنك أن تطلب منا ملء النموذج الخاص بنا للحصول على موعد ، أو للحصول على معلومات أكثر تفصيلاً أو لطلب تقييم.

