

福特汽車公司 (FORD) 制定的標準「FORD BO 127-03 塑膠應力開裂測試」描述了一種確定熱塑性材料在與其他材料(如油、油脂、清潔劑、柔性 PVC 和彈性體)直接接觸時抵抗應力開裂的能力的程序。
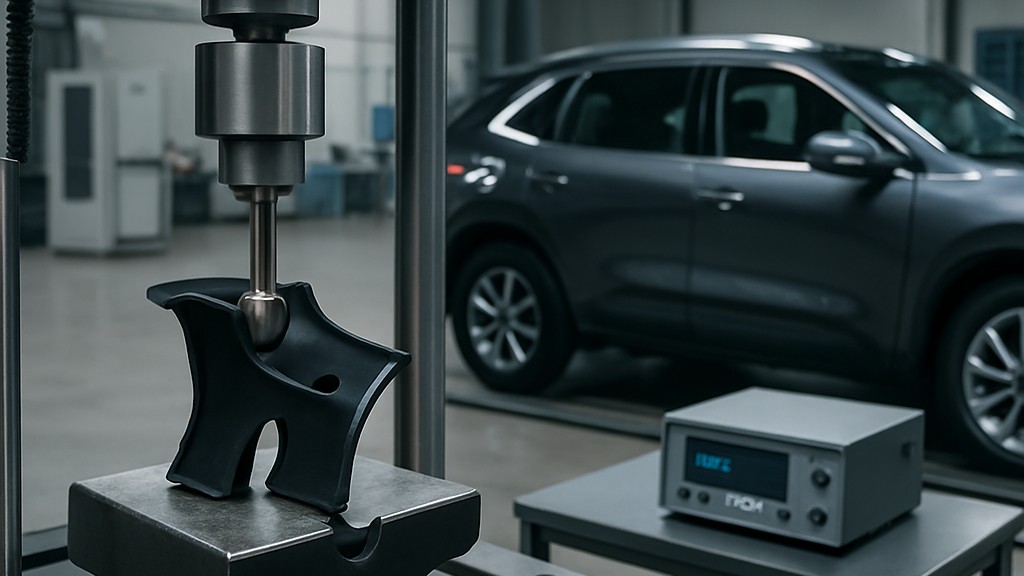
所有非晶態材料都應評估其與其他可能接觸的材料之間是否存在潛在的不相容性。標準中的表格列出了常見的汽車樹脂。如有疑問或資料未出現在表格中,請聯絡材料工程部門。
例如,PC 組件或零件上使用塗有油脂的金屬緊固件,因此必須使用生產油脂對 PC 進行應力開裂測試。 ABS 也需要進行測試,因為扶手基材由 ABS 注塑成型,並包裹在 PVC(乙烯基)中。 PVC 會導致增塑劑遷移到 ABS 中。
這些測試中使用的必要設備是:
FORD BO 127-03標準中所述的程序如下:
每次測試前,應仔細清潔測試夾具,以防止先前測試可能造成的污染。拉伸桿安裝在測試夾具中,並達到1%的應變水平。樣品背面必須完全接觸測試夾具才能達到所需的應變水平。 1A型和1B型樣品的彎曲半徑應為198毫米(基於4毫米厚度)。
使用20倍立體顯微鏡檢查樣品沿標距長度方向的裂縫(施加應力後,但施加化學品前)。這是為了確定初始應力狀態。
將測試棒安裝到測試夾具後 2 小時內,請按照表中適用的應用方法將化學藥劑塗抹到至少三個樣品拉伸棒上。
將樣品置於 80°C ± 2°C 的環境中,持續 72 小時。對照樣品則置於單獨的烘箱中,以防止污染。
測試結束後,用軟布擦拭或刮除化學物質。請勿使用溶劑。
將過濾後的樣品放入溫度為 23 度±2 度、相對濕度為 50%±5% 的環境中 1 小時。
使用立體顯微鏡,在樣本仍在測試裝置中的情況下,以 20 倍放大率檢查應變樣本是否有裂縫和裂縫。
報告化學物質、其數量、使用頻率以及裂縫或裂縫的存在。
每次測試前,必須仔細清潔測試夾具,以防止先前測試可能造成的污染。將試樣放入測試夾具中,並施加應變至1%的應變水平。試樣背面必須與測試夾具完全接觸,以達到所需的應變水平。
由於零件本身俱有可變性,應測量零件的平均厚度(沿著樣品至少三個點),以計算達到1%應變所需的彎曲半徑。樣品厚度測量值不應超過±0,5毫米,因為這會影響施加在樣品上的應變。若厚度變化超過±0,5毫米,應聯絡材料工程部門。
使用 20 倍立體顯微鏡透過零件樣品中心檢查裂縫(施加應力後,但施加化學物質前)。這是為了確定初始應力狀態。
從此時起,將遵循方法A。材料工程師可自行決定在性能規格中以方法A取代方法B進行測試。
我們多年來一直透過廣泛的測試、測量、分析和評估活動為各行各業的企業提供支持,擁有一支強大的團隊,他們密切關注全球科技發展,並不斷提升自我。此外,我們也提供符合「FORD BO 127-03 塑膠應力開裂測試」標準的測試服務。
您可以要求我們填寫表格進行預約,獲取更多詳細信息或要求評估。

