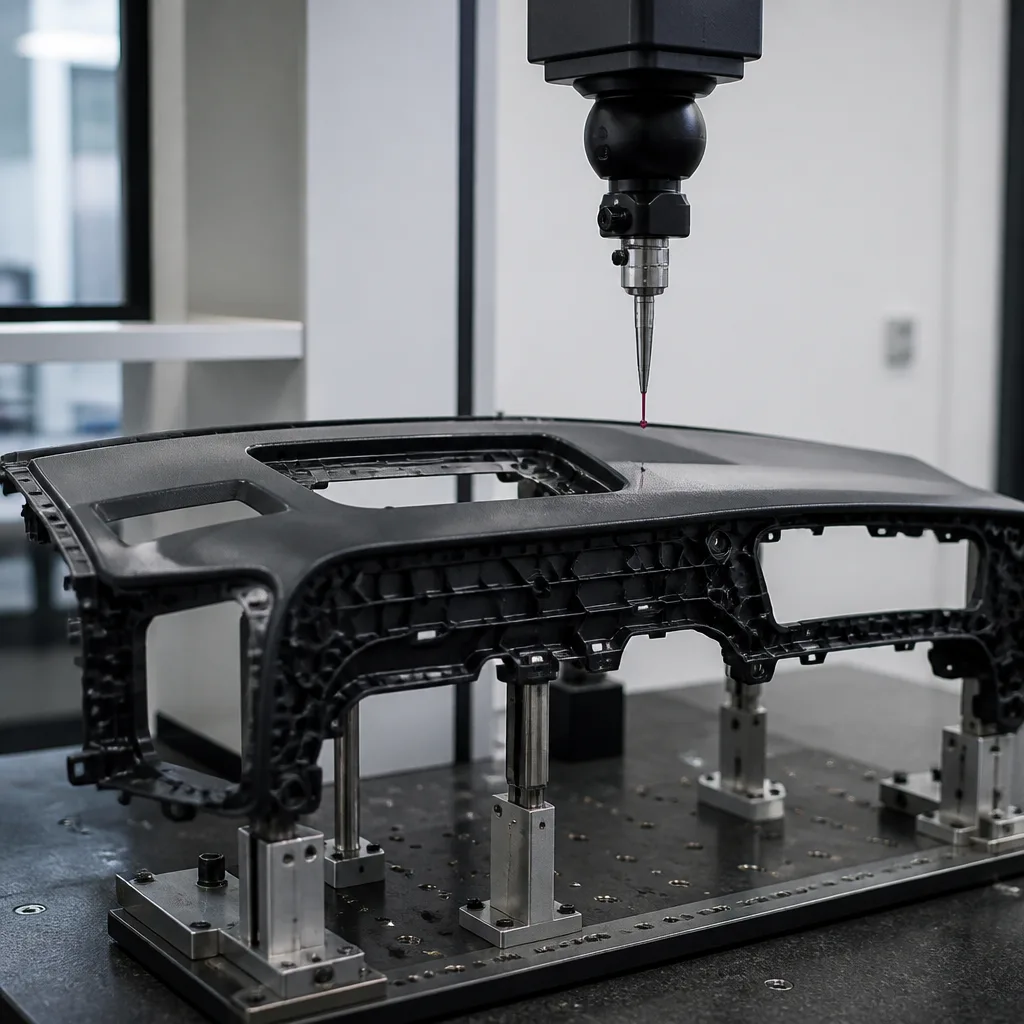
دایملر پنل ابزار را در ناحیه تضعیف کیسه هوا اندازهگیری میکند
ادغام کیسههای هوای سرنشین در پنلهای ابزار خودروهای مدرن نیازمند طراحی دقیق نواحی تضعیفکننده است که امکان استقرار کنترلشده در صورت تصادف را فراهم کند. این نواحی تضعیفکننده، که اغلب به عنوان درزهای پارگی یا درزهای بازکننده شناخته میشوند، باید تحت فشار ایجاد شده توسط کیسه هوای باد شده، به طور قابل اعتمادی پاره شوند و در عین حال یکپارچگی ساختاری کافی را در حین عملکرد عادی خودرو حفظ کنند. بنابراین، اندازهگیری و تأیید دقیق این نواحی تضعیفکننده برای ایمنی سرنشین، دوام محصول و انطباق با استانداردهای خودرو بسیار مهم است. این مقاله اصول طراحی، تکنیکهای اندازهگیری، روشهای آزمایش و رویههای کنترل کیفیت مربوط به نواحی تضعیفکننده کیسه هوای پنل ابزار را شرح میدهد.
سیستمهای ایمنی خودرو در سالهای اخیر به طور قابل توجهی بهبود یافتهاند و کیسههای هوا به یک جزء اساسی در حفاظت از سرنشین تبدیل شدهاند. در سیستمهای کیسه هوای سمت سرنشین، ماژول کیسه هوا معمولاً در زیر پنل ابزار قرار دارد. پس از باز شدن، پنل ابزار باید به شیوهای قابل پیشبینی باز شود تا کیسه هوا بدون ایجاد ذرات خطرناک به سرعت باز شود.
برای فعال کردن این باز شدن کنترلشده، تولیدکنندگان ویژگیهای میرایی را به پشت زیرلایه پنل ابزار اضافه میکنند. این هندسههای میرایی میتوانند شامل برش لیزری، برش مکانیکی، بخشهای دیواره نازک قالبگیری شده یا درزهای جداشونده پنهان باشند. از آنجایی که عملکرد باز شدن تا حد زیادی به اندازه و قوام این نواحی میرایی بستگی دارد، تکنیکهای اندازهگیری دقیق در طول توسعه و تولید ضروری هستند.
ناحیه میرایی روی صفحه ابزار چندین عملکرد کلیدی را انجام میدهد:
- این باعث ایجاد پارگی کنترلشده در حین باز شدن کیسه هوا میشود.
- از انتشار غیرقابل پیشبینی ترک جلوگیری میکند.
- در طول استفاده عادی، ظاهر زیباییشناختی خود را حفظ میکند.
- دوام طولانی مدت را در برابر بارهای حرارتی و مکانیکی حفظ می کند.
- این امر خطر آسیب دیدگی سرنشینان در اثر جدا شدن قطعات را کاهش میدهد.
یک نخ بخیه لاغری باید بین دو الزام متناقض تعادل برقرار کند:
- استحکام ساختاری بالا در حین کارکرد عادی خودرو.
- مقاومت کم در برابر پارگی در هنگام باز شدن کیسه هوا.
دستیابی به این تعادل اکنون نیازمند کنترل دقیق ضخامت دیواره، هندسه درز، خواص مواد و تلرانسهای تولید است.
طرحهای معمول پنل ابزار از چندین لایه تشکیل شدهاند:
- پوشش سطحی: لایه تزئینی بیرونی از PVC، TPO (اولفین ترموپلاستیک)، TPU (پلی اورتان ترموپلاستیک) یا چرم یا چرم مصنوعی ساخته شده است.
- لایه فوم: لایه فوم پلی اورتان نرمی و جذب انرژی را فراهم میکند.
- زیرلایه: زیرلایه ساختاری معمولاً از پلیپروپیلن (PP)، مخلوطهای ABS یا پلاستیکهای تقویتشده با الیاف شیشه ساخته میشود. خواص میرایی معمولاً در زیرلایه و گاهی اوقات، به میزان کمتر، در لایه فوم گنجانده میشود.
- انواع طرحهای کاهش ضریب ایمنی کیسه هوا عبارتند از:
- حکاکی لیزری: انرژی لیزر مواد را از پشت پنل ابزار بیرون میراند تا ضخامت باقیمانده کنترلشدهای ایجاد شود.
- خراش مکانیکی: یک ابزار برش، شیارها یا درزهای V شکل ایجاد میکند.
- میرایی قالبگیری: ضخامت کاهشیافته مستقیماً در قطعه قالبگیریشده ادغام میشود.
پارامترهای اندازهگیری بحرانی به شرح زیر هستند:
- ضخامت دیواره باقی مانده: این مهمترین پارامتر در عملکرد باز شدن کیسه هوا است. اگر ضخامت خیلی زیاد باشد،
- کیسه هوا ممکن است خیلی آهسته باز شود.
- ممکن است فشار بیش از حد ایجاد شود.
- ممکن است نقص در روشن شدن دستگاه رخ دهد.
اگر ضخامت خیلی کم باشد،
- ممکن است ترک خوردگی زودرس رخ دهد.
- ممکن است نقص ظاهری ایجاد شود.
- دوام طولانی مدت کاهش می یابد.
مقادیر معمول ضخامت دیواره باقیمانده بسته به جنس و طراحی، از 0,2 میلیمتر تا 1,0 میلیمتر متغیر است.
- هندسه ناودان: اندازهگیریها شامل موارد زیر است:
- عمق شیار
- عرض شیار
- زاویه شیار
- شعاع در پایه ناودان
- پیوستگی بخیه: تضعیف مداوم، انتشار قابل پیشبینی ترکهای پوستی را تضمین میکند.
- توزیع ضخامت مواد: همگنی ضخامت در اطراف ناحیه کاربرد، تأثیر زیادی بر رفتار شکست دارد.
- یکپارچگی سطح: سیستمهای اندازهگیری باید موارد زیر را نیز تأیید کنند:
- عدم وجود آثار فرورفتگی قابل مشاهده
- برای جلوگیری از خطاهای خواندن.
- عدم وجود ترکهای ناخواسته
تکنیکهای اصلی اندازهگیری به شرح زیر است:
- اندازهگیری ضخامت اولتراسونیک: حسگرهای اولتراسونیک اکنون به طور گسترده برای اندازهگیری غیر مخرب ضخامت دیواره استفاده میشوند. اصل کار این است که امواج صوتی با فرکانس بالا از مواد عبور کرده و از سطوح داخلی منعکس میشوند.
- سیستمهای اندازهگیری نوری: از اسکنرهای لیزری و سیستمهای نور ساختاریافته برای ثبت هندسه شیار استفاده میشود.
- توموگرافی کامپیوتری (سیتیاسکن): سیستمهای سیتیاسکن صنعتی، تصویربرداری داخلی دقیقی ارائه میدهند.
- برش مکانیکی: برش تخریبی همچنان یکی از دقیقترین روشها برای ارزیابی هندسه درز است.
- دستگاههای اندازهگیری مختصات: این سیستمها برای تأیید ابعادی و موقعیتیابی درز اجزای قالبگیری شده استفاده میشوند.
چالشهای اصلی اندازهگیری عبارتند از:
- تنوع مواد: ترموپلاستیکها انقباض و انبساط حرارتی از خود نشان میدهند که میتواند بر اندازهگیریها تأثیر بگذارد.
- هندسه پیچیده: پنلهای ابزار دقیق دارای سطوح بسیار منحنی هستند که موقعیتیابی پروب را دشوار میکند.
- ساختار چندلایه: لایههای مختلف مواد، به ویژه برای سیستمهای اولتراسونیک، عدم قطعیت اندازهگیری ایجاد میکنند.
- تلرانسهای تولید: تغییرات قالبگیری تزریقی میتواند ضخامت موضعی و هندسه درز را تغییر دهد.
- عوامل محیطی: دما و رطوبت میتوانند هم بر خواص مواد و هم بر دقت اندازهگیری تأثیر بگذارند.
اندازهگیری به تنهایی و بدون آزمایشهای تأیید باز شدن کیسه هوا کافی نیست:
- آزمایشهای استقرار استاتیک: ماژول کیسه هوا تحت شرایط کنترلشده فعال میشود:
- دوربینهای پرسرعت لحظه باز شدن در را ثبت میکنند.
- رفتار بخیه پارگی ارزیابی میشود.
- تشکیل قطعه ارزیابی میشود.
- شرایط محیطی: نمونهها تحت شرایط زیر آزمایش میشوند:
- درجه حرارت بالا
- دمای پایین
- قرار گرفتن در معرض رطوبت
- پیری UV
این امر قابلیت اطمینان درازمدت را تضمین میکند.
- آزمایش ارتعاش و دوام: پنلهای ابزار تحت چرخههای دوام قرار میگیرند تا تأیید شود که نقاط ضعف در طول عمر خودرو پایدار میمانند.
تولیدکنندگان خودرو از روشهای کنترل فرآیند آماری برای نظارت بر کیفیت تولید استفاده میکنند. پارامترهای اساسی این روشها به شرح زیر است:
- ضخامت دیواره باقیمانده متوسط
- شاخص قابلیت فرآیند
- تکرارپذیری و تجدیدپذیری اندازهگیری
- تحلیل روند
اندازهگیریها و رویههای تأیید تضعیف کیسه هوا تحت تأثیر استانداردها و مقررات مختلف خودرو قرار دارند. به عنوان مثال،
- استانداردهای ایمنی وسایل نقلیه موتوری فدرال FMVSS 208 - محافظت در برابر برخورد سرنشینان
- مقررات یکسان UNECE R21 در مورد تأییدیههای مربوط به تجهیزات داخلی وسایل نقلیه.
- ISO 11452 وسایل نقلیه جادهای - روشهای آزمون قطعات برای اختلالات الکتریکی ناشی از انرژی الکترومغناطیسی تابشی باند باریک.
- استانداردهای مهندسی خاص تولیدکنندگان تجهیزات اصلی (تولیدکنندگان خودرو اغلب الزامات تأیید سفارشی را تدوین میکنند که از حداقلهای قانونی فراتر میرود).
در نتیجه، حفظ کنترل دقیق فرآیند و استانداردهای دقیق آزمایش برای دستیابی به سیستمهای کیسه هوای پنلی ایمن و مؤثر حیاتی است. اندازهگیری نواحی میرایی پنل برای کیسههای هوای سرنشین، جنبهای حیاتی از مهندسی ایمنی خودرو است. کنترل دقیق ضخامت دیواره باقیمانده، هندسه شیار و سازگاری مواد، مستقیماً بر عملکرد باز شدن کیسه هوا و محافظت از سرنشین تأثیر میگذارد. رعایت کنترل دقیق فرآیند و استانداردهای دقیق آزمایش برای دستیابی به یک محصول ایمن و قابل اعتماد ضروری است.
سالهاست که سازمان ما با کادری مجرب و متخصص، نیازهای مشتریان خود را درک کرده، خدمات تست پیشرفته مورد نیاز آنها را ارائه میدهد و در ایجاد، پیادهسازی و بهبود سیستمهای مدیریتی یاری میرساند. در این چارچوب، ما همچنین خدماتی برای اندازهگیری پنل ابزار در ناحیه تضعیف کیسه هوا ارائه میدهیم.



