

استاندارد «روش مالش حلال GMW 15891 برای تعیین درجه پخت سطوح فلزی یا پلاستیکی رنگشده» که توسط جنرال موتورز جهانی (GMW) تدوین شده است، یک استاندارد مهندسی است که شامل یک روش مالش حلال برای تعیین درجه پخت سطوح فلزی یا پلاستیکی رنگشده است. این روش با بررسی مقاومت یک پوشش آلی در برابر یک حلال خاص، برای ارزیابی اینکه آیا به اندازه کافی پخت شده است یا خیر، استفاده میشود. این استاندارد به ویژه برای قطعات رنگشده خودرو و کنترل کیفیت تولید اهمیت دارد.
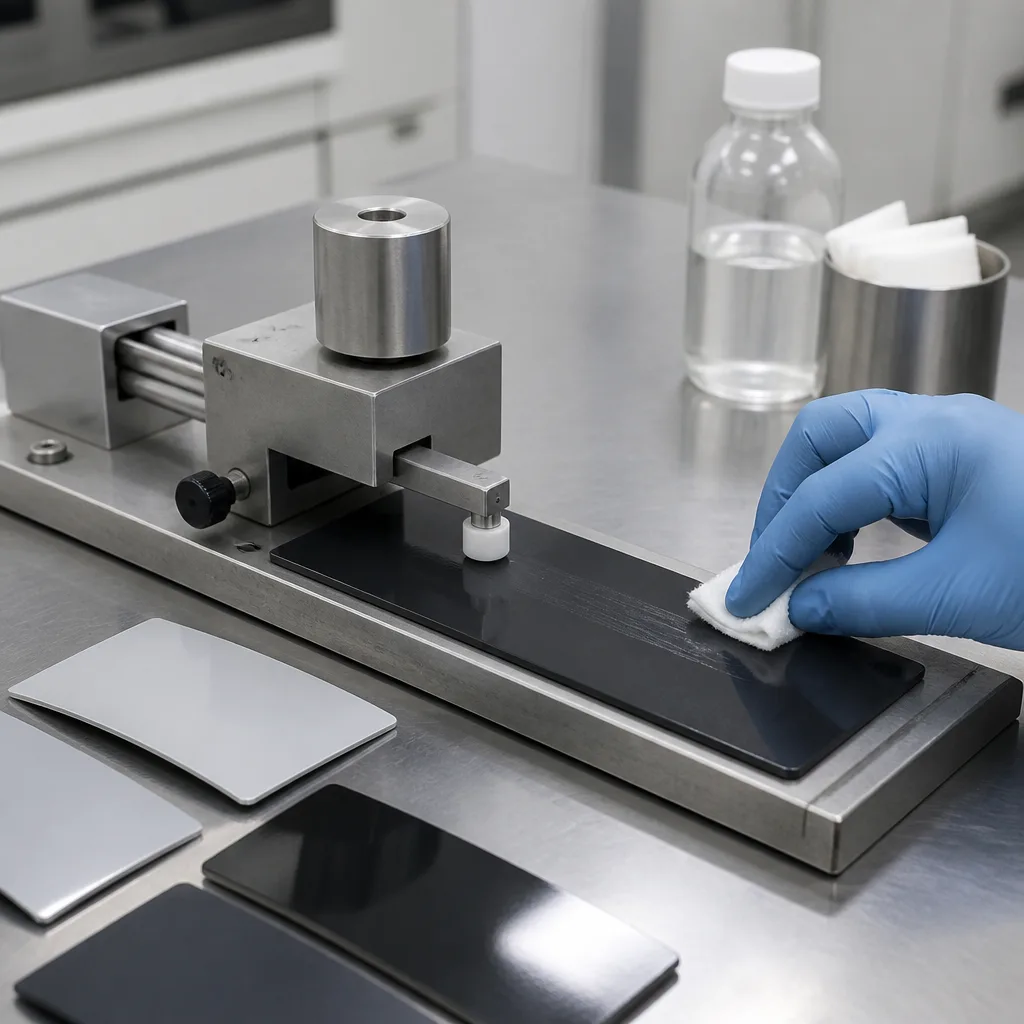
هدف اصلی استاندارد GMW 15891 تعیین میزان پخت رنگ یا پوشش با اندازهگیری مقاومت سایشی حلال آن است. در طول پخت، پوشش دچار تغییرات شیمیایی میشود که مقاومت آن را در برابر حلالها و فرآیندهای مکانیکی افزایش میدهد. پوششی که به طور ناکافی پخت شده باشد، ممکن است در معرض حلال مناسب، نرم، حل، به مواد سایشی نفوذ کند یا به هر طریق دیگری تخریب شود.
در نتیجه، این آزمایش روشی نسبتاً ساده برای بررسی این موضوع ارائه میدهد که آیا یک فرآیند پوشش به سطح پخت مورد نیاز رسیده است یا خیر. این روش را میتوان هم در آزمایشگاه و هم در محیطهای تولیدی استفاده کرد.
استاندارد GMW 15891 برای سطوح فلزی یا پلاستیکی رنگشده و پنلهای آزمایشی مرتبط اعمال میشود. این روش میتواند برای سیستمهای پوشش مختلف استفاده شود و حلال مناسب برای فناوری پوشش خاص انتخاب میشود. حلال معمولاً توسط تأمینکننده رنگ و جنرال موتورز مورد توافق قرار میگیرد. بنابراین، این روش ممکن است برای انواع پوششهای زیر قابل اجرا باشد:
روش ارزیابی و معیارهای درجهبندی ممکن است به نوع پوشش مورد بررسی بستگی داشته باشد.
اصل اساسی روش آزمایش شرح داده شده ساده است: یک پوشش پخت شده باید مقاومت بهتری در برابر اثرات حلال مشخص شده نسبت به یک پوشش نیمه پخت شده نشان دهد. یک تکه پارچه تا شده و با حلال مشخص شده اشباع میشود. حلال اضافی برداشته میشود و پارچه با حرکات کنترل شده عقب و جلو روی سطح پوشش داده شده مالیده میشود. حرکت مالشی تقریباً 25 تا 50 میلیمتر است و آزمایش شامل 10 جفت مالش است. قطر ناحیه تماس باید حداقل تقریباً 16 میلیمتر باشد. پس از فرآیند مالش، هم پوشش و هم پارچه مالشی برای بررسی شواهد حذف یا انتقال پوشش بررسی میشوند.
در صورت امکان، نمونهها مستقیماً از قطعه تولیدی گرفته میشوند. هندسه و ابعاد قطعه باید امکان انجام صحیح آزمایش را فراهم کند. هنگامی که آزمایش قطعه واقعی عملی نیست، میتوان پنلهای آزمایشی نمونه تهیه کرد. این پنلها باید ویژگیهای کلیدی قطعه تولیدی را بازتولید کنند. این ویژگیها عبارتند از:
این رویکرد به اطمینان از این امر کمک میکند که پنل آزمایشی، سیستم پوشش تولیدی واقعی را نشان میدهد و نه یک نمونه آزمایشگاهی نامربوط.
یک ارزیابی معمول GMW 15891 از این مراحل پیروی میکند:
هدف این آزمایش ارائه یک شاخص استاندارد و تکرارپذیر از پخت پوشش است، نه یک ارزیابی کلی از مقاومت در برابر حلال.
نتیجه در درجه اول با بررسی میزان آسیب پوشش یا انتقال پوشش تعیین میشود. مشاهدات کلیدی ممکن است شامل موارد زیر باشد:
استاندارد GMW 15891 بسته به نوع پوشش، از معیارهای ارزیابی متفاوتی استفاده میکند. بهطورکلی، جداول جداگانهای برای سیستمهایی مانند آبکاری الکتریکی، آسترکاری، آسترکاری رسانا و پوشش تکلایه استفاده میشود، در حالی که جدول دیگری برای نمونههایی با پوششهای شفاف اعمال میشود.
استاندارد GMW 15891 از اهمیت بالایی برخوردار است زیرا پخت مناسب پوشش مستقیماً با عملکرد و دوام قطعات رنگ شده خودرو مرتبط است. یک پوشش که به طور نامناسب پخت شده باشد میتواند مقاومت در برابر موارد زیر را کاهش دهد:
پوششی که از نظر بصری قابل قبول به نظر میرسد، ممکن است هنوز به اندازه کافی پخت نشده باشد. آزمایشهای سایش با حلال، روشی عملی برای تشخیص این موضوع ارائه میدهند. این روش همچنین توسط آزمایشگاههایی که تحت برنامههای آزمایش و اعتباربخشی خودرو فعالیت میکنند، استفاده میشود. به عنوان مثال، آزمایشگاههای معتبر، استاندارد GMW 15891 را برای آزمایش پخت و آزمایش پخت/مالش با حلال فهرست میکنند.
استاندارد GMW 15891 در مراحل مختلف تولید خودرو قابل اجرا است:
چندین متغیر تولیدی میتوانند بر پخت نهایی یک پوشش تأثیر بگذارند:
بنابراین، نتیجه پایین GMW 15891 معمولاً باید همراه با پارامترهای فرآیند پوششدهی ارزیابی شود، نه اینکه به صورت جداگانه تفسیر شود.
استاندارد GMW 15891 بخشی از یک برنامه گستردهتر برای بررسی عملکرد پوششهای خودرو است. سایر آزمایشها ممکن است خواصی مانند چسبندگی، سایش، مقاومت در برابر ضربه، مقاومت شیمیایی، مقاومت در برابر خوردگی، سختی و ظاهر را بررسی کنند. به عنوان مثال، استاندارد GMW 14829 به چسبندگی نواری پوششهای رنگ میپردازد، در حالی که استاندارد GMW 14700 به مقاومت پوششها در برابر تراشه سنگ میپردازد. استاندارد GMW 15891 با این روشها متفاوت است زیرا هدف اصلی آن ارزیابی ویژه پخت پوشش از طریق مالش حلال است.
به طور خلاصه، روش تعریف شده توسط استاندارد GMW 15891، یک سطح رنگ شده را در معرض یک فرآیند سایش حلال کنترل شده قرار میدهد و وضعیت پوشش حاصل و انتقال رنگ را ارزیابی میکند. از آنجایی که پخت کافی برای دستیابی به دوام و مقاومت مورد نظر پوششهای خودرو ضروری است، این استاندارد برای توسعه فرآیند رنگ، تأیید مواد، کنترل کیفیت تولید و عیبیابی مفید است.
به طور خلاصه، این روش آزمایش به یک سوال حیاتی در تولید پاسخ میدهد: آیا پوشش خودرو به اندازه کافی پخت شده است تا مقاومت لازم را در برابر قرار گرفتن در معرض حلال فراهم کند؟ این امر استاندارد GMW 15891 را به ابزاری ارزشمند برای کنترل کیفیت قطعات فلزی و پلاستیکی رنگ شده خودرو تبدیل میکند.
سالهاست که سازمان ما با کادری مجرب و متخصص، نیازهای مشتریان خود را درک کرده، خدمات تست پیشرفته مورد نیاز آنها را ارائه میدهد و در ایجاد، پیادهسازی و بهبود سیستمهای مدیریتی به آنها کمک میکند. در این چارچوب، ما خدمات تست را مطابق با استاندارد GMW 15891 نیز ارائه میدهیم.
برای دریافت قرار ملاقات، برای دریافت اطلاعات دقیق تر و یا درخواست ارزیابی، می توانید از ما بخواهید فرم ما را پر کند و به شما برسد.

