

استاندارد "DIN EN ISO 16925 رنگها و جلاها - تعیین مقاومت پوششها در برابر جتهای آب تحت فشار" که توسط موسسه استاندارد آلمان (DIN) تدوین و متعاقباً توسط سازمان بینالمللی استاندارد (ISO) منتشر شده است، روشی برای ارزیابی مقاومت پوششها در برابر جتهای آب تحت فشار را شرح میدهد. این روش آزمایش، اثرات جت آب تحت فشار را بر روی یک پوشش شبیهسازی میکند. اگرچه این روش در درجه اول در آزمایش پوششهای خودرو استفاده میشود، اما در سایر زمینهها نیز کاربرد دارد.
برای اهداف این استاندارد، علاوه بر اصطلاحات و تعاریف ارائه شده در ISO 4618، تعاریف زیر نیز اعمال می شود:
در اصل، مقاومت یک نمونه آزمایشی پوشش داده شده در برابر از دست دادن استحکام چسبندگی با جت آب با فشار مشخص آزمایش میشود. میزان آسیب به نمونه آزمایشی در درجه اول به استحکام چسبندگی و همچنین فاصله بین نازل و قطعه آزمایشی، سرعت جریان حجمی، مدت زمان آزمایش، هندسه نازل، ناحیه برخورد، زاویه برخورد، دمای آب جت و ابزار برش و خطکشی بستگی دارد. ارزیابی با مقایسه بصری تصاویر انجام میشود که در آن مقادیر مشخصه با نواحی کنده شده همبستگی دارند. خط جدایش (صفحه) کنده شدن باید در گزارش آزمایش مشخص شود (مثلاً لایه زیرلایه/پرایمر).
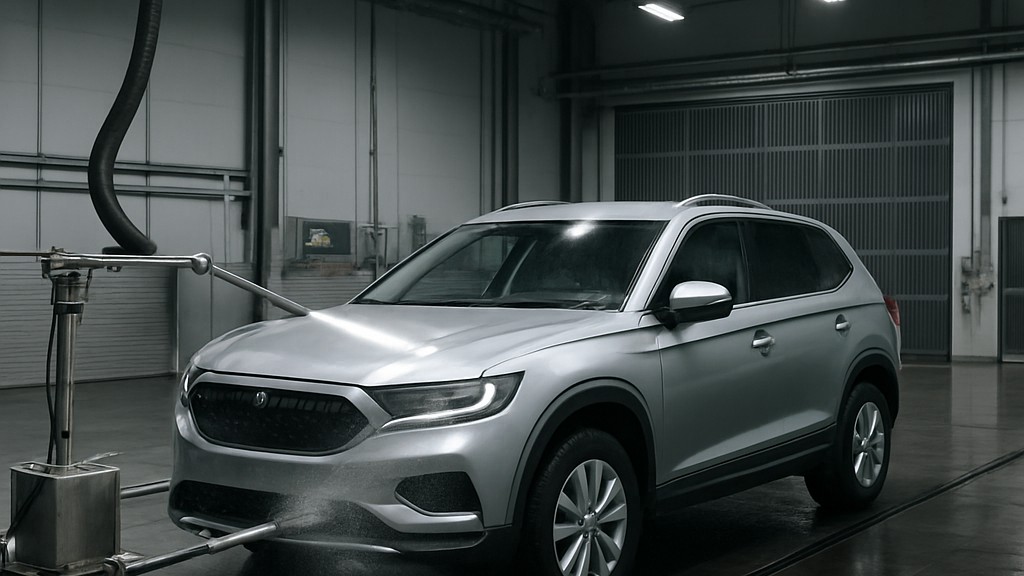
در این آزمایشها، از یک جت آب تحت فشار متشکل از یک پمپ فشار بالا و نازل استفاده میشود. پمپ فشار بالا آب را از مخزن ذخیرهسازی تحویل میدهد. برای جلوگیری از اثرات ناشی از نوسانات فشار، فشار و دبی حجمی در نازل، که در زیر توضیح داده شده است، باید قابل تنظیم باشند. دمای آب باید تا مثبت یا منفی ۲ درجه سانتیگراد قابل تنظیم باشد. دما باید مطابق با پیوست الف تنظیم شود. قسمت فشار دستگاه باید به وسایل ایمنی لازم مانند شیر اطمینان و شیر بایپس مجهز باشد. اگر اسپری نامنظم باشد، میتوان یک بخش تنظیم جریان قبل از نازل نصب کرد. لرزش جت آب در نازل پمپ غیرقابل قبول است. برای دستیابی به نتایج تکرارپذیر، نازل باید به صورت مکانیکی محکم شود و نمونه آزمایش باید در برابر لغزش ایمن شود. برای تنظیم دبی حجمی، به یک نازل با زاویه جت ۲۵ درجه و دبی حجمی ۶ لیتر در دقیقه در ۲ مگاپاسکال (۲۰ بار) نیاز است. علاوه بر این، دادههای فنی مشخص شده در استاندارد، مانند دبی حجمی، فشار، دما و مدت زمان پاشش، باید در دسترس باشند. ساختار شماتیک یک دستگاه جت آب تحت فشار که به طور خاص برای این آزمایشها ساخته شده است، در شکل موجود در استاندارد نشان داده شده است.
این آزمایشها همچنین از یک ابزار برش یا حکاکی و یک دستگاه اندازهگیری زمان (کرنومتر) که توسط طرفین درگیر توافق میشود، استفاده میکنند.
یک نمونه معرف از محصول مورد آزمایش طبق استاندارد ISO 15528 گرفته میشود. هر نمونه بررسی و طبق استاندارد ISO 1513 برای آزمایش آماده میشود. نمونههای آزمایشی ترجیحاً باید صاف باشند. اندازه نمونههای آزمایشی و تعداد آزمایشها باید توسط طرفهای مربوطه توافق شود. نمونههای آزمایشی (اجزای ساختمانی) ممکن است استحکام چسبندگی متفاوتی داشته باشند. توصیه میشود بخشهای مختلف نمونه آزمایشی (اجزای ساختمانی) آزمایش شوند.
شرایط پوشش، خشک کردن/پخت و پخت باید تعیین شود. قبل از آزمایش، نمونههای آزمایشی پوشش داده شده باید به مدت ۴۸ ساعت در دمای ۶۰ درجه سانتیگراد یا به مدت ۷ روز در دمای اتاق قرار داده شوند. پس از قرار دادن نمونه در دمای ۶۰ درجه سانتیگراد، قبل از برش یا خط انداختن، باید تا دمای اتاق خنک شوند. ضخامت لایه خشک پوشش را بر حسب میکرون طبق یکی از رویههای مشخص شده در استاندارد ISO 2808 تعیین کنید.
هنگام قرار دادن برش یا حکاکی، ضروری است که از محکم بسته شدن نمونه آزمایشی اطمینان حاصل شود. با استفاده از ابزار برش یا حکاکی، هر دو برش یا حکاکی به صورت عمودی از طریق پوشش به داخل زیرلایه قرار میگیرند. عمق برش یا حکاکی تا زیرلایه باید تا حد امکان کم باشد. اگر هندسه قطعه اجازه دهد، برش یا حکاکی اول باید حداقل 100 میلیمتر طول داشته باشد. برش یا حکاکی دوم، حداقل 20 میلیمتر طول، با زاویه قرار داده میشود. برشها یا حکاکیها باید در یک خط مستقیم با زاویه تقریباً 30 درجه قرار گیرند. میتوان از دستگاه برش یا حکاکی خودکار استفاده کرد. بقایای پوشش باید از ناحیه برش یا حکاکی پاک شود. عمق برش یا حکاکی تا زیرلایه بر نتایج تأثیر میگذارد. ابزارهای برش یا حکاکی باید مرتباً بررسی و در صورت لزوم تعویض شوند.
پس از قرار دادن نمونه آزمایش در دستگاه (مثلاً با استفاده از یک بلوک فاصله دهنده)، فاصله بین نمونه آزمایش و نازل کالیبره میشود. دستگاه جت آب تحت فشار در دمای اتاق کار میکند.
سه روش آزمایش و سه ابزار برش ترجیح داده میشوند. باید در مورد روش آزمایش مورد استفاده، ابزار برش یا حکاکی مورد استفاده و فشار آب توافق حاصل شود.
پارامترهای مربوط به سه روش آزمایش در جدول ارائه شده در استاندارد، بر اساس دمای آب، زاویه برخورد، فاصله نازل تا نمونه، سرعت جریان و مدت زمان پاشش، فهرست شدهاند. برای پاشش باید از آب دیونیزه استفاده شود. هنگام استفاده از دستگاههای اتوماتیک و دستی، نمونه آزمایش به جت آب ثابت میشود. جت به خط تیره یا خط بلندتر که در بالای نقطه تقاطع قرار دارد، برخورد میکند.
صرف نظر از اینکه کدام پوشش آسیب دیده است، آسیب با شل شدن یا کنده شدن پوشش تشخیص داده میشود. ارزیابی به صورت بصری انجام میشود و با نقشههای نمونه مقایسه میشود. در طول ارزیابی بصری، بسته به میزان آسیب، با مقایسه با نقشهها، مقدار مشخصه بین ۱ تا ۵ به دست میآید. مقدار مشخصه ۰ مربوط به عدم آسیب است. علاوه بر ارزیابی، باید توجه داشت که آیا جدایش ناشی از سطح جداسازی اصلی است یا فیلم مورد نظر. نتایج ارزیابی بصری بسته به روش مورد استفاده گزارش میشود. علاوه بر این، آسیب کلی را میتوان با اندازهگیری مساحت پوسته پوسته شدن (حداکثر عرض بر حسب میلیمتر یا مساحت بر حسب میلیمتر مربع) ارزیابی کرد. آسیب کلی با جمع کردن تمام نواحی آسیب دیده روی نمونه آزمایشی محاسبه میشود. حتی کوچکترین نواحی پوسته پوسته شدن نیز اندازهگیری و محاسبه میشوند و تمام نواحی به آسیب کلی اضافه میشوند.
این استاندارد جایگزین استاندارد «DIN 55662 رنگها و لاکها - پوششهای صنعت خودرو - آزمایش مقاومت در برابر جت آب تحت فشار» میشود.
سازمان ما که سالهاست از طریق طیف گستردهای از فعالیتهای آزمایش، اندازهگیری، تجزیه و تحلیل و ارزیابی، از کسبوکارها در تمام بخشها پشتیبانی میکند، دارای تیمی قوی از کارکنان است که از نزدیک پیشرفتهای جهانی در علم و فناوری را دنبال میکنند و دائماً در حال بهبود خود هستند. در این زمینه، ما همچنین خدمات آزمایش مطابق با استاندارد DIN EN ISO 16925 رنگها و لاکها - تعیین مقاومت پوششها در برابر جتهای آب تحت فشار ارائه میدهیم.
برای دریافت قرار ملاقات، برای دریافت اطلاعات دقیق تر و یا درخواست ارزیابی، می توانید از ما بخواهید فرم ما را پر کند و به شما برسد.

