مواد انعطافپذیر برای چکمههای تعویض دنده و چکمههای ترمز دستی FORD WSS-M15P46-C
استاندارد "FORD WSS-M15P46-C Flexible Material for Shift Boots and Park Brake Boots" که توسط شرکت فورد موتور (FORD) تدوین شده است، الزامات عملکردی مواد داخلی برش خورده و دوخته شده در Boots برای اهرمهای تعویض دنده و ترمزهای دستی نصب شده روی کف خودرو را مشخص میکند. این مواد باید مقاومت خوبی در برابر ترک خوردگی ناشی از خمش در دماهای پایین داشته باشند.
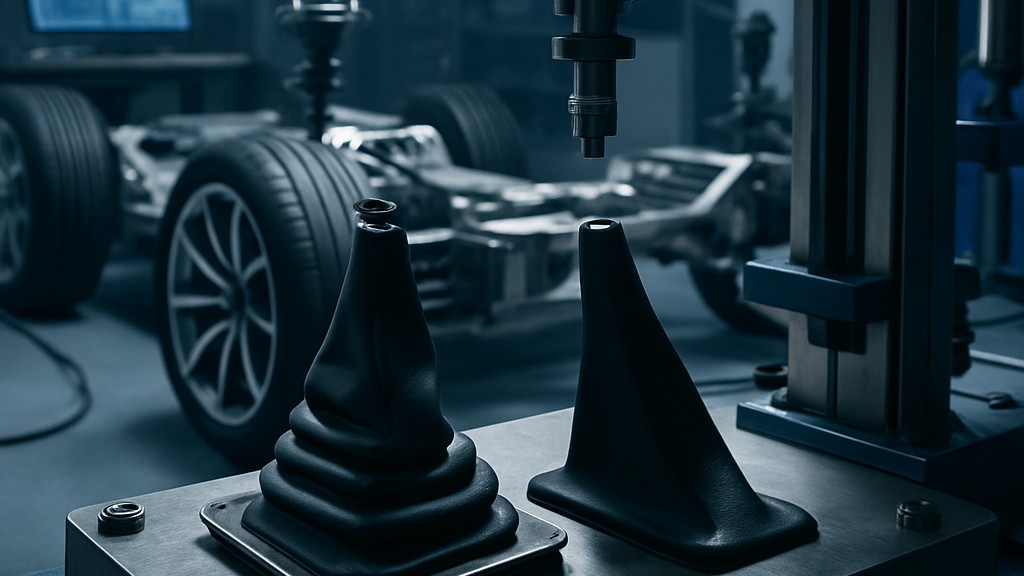
دامنه کاربرد این استاندارد، چکمههای تعویض دنده گیربکس نصب شده در کف داخلی و چکمههای ترمز دستی را پوشش میدهد. این استاندارد در ابتدا برای پارچههایی با پوشش پلی اورتان نوشته شده بود.
در این استاندارد الزامات به شرح زیر تعیین می شود:
- منابع تایید شده: این استاندارد مبتنی بر عملکرد است و منابع تایید شده ای ندارد.
- ظاهر: رنگ، بافت، زیبایی بصری، مهارت و پرداخت باید توسط مهندسی طراحی فورد تأیید شود.
- پرداخت نهایی: باید یک لایه پوشش نهایی همرنگ با پارچه اعمال شود. پارچه باید کاملاً رنگ شده باشد تا از نمایان شدن الیاف رنگ نشده پس از دوخت جلوگیری شود و رنگ باید مشابه رنگ نهایی سطح باشد.
- مشخصات فیزیکی:
- ضخامت (ASTM D 1813): بین 0,7 تا 1,2 میلیمتر
- استحکام کششی (روش گرفتن ASTM D 751): 250 نیوتن بر دقیقه
- استحکام پارگی (ذوزنقهای) (ASTM D 751): 44 نیوتن دقیقه
- استحکام درز (FLTM BN 119-01): 250 نیوتن دقیقه
- سختی (ASTM D 747، نمونه 25 × 50 میلیمتر): مقدار گزارش شده
- پایداری ابعادی (FLTM BN 105-03، ۳ چرخه)
- مشخصات رنگ: معیارهای پذیرش عمومی به شرح زیر است: ماده نباید هیچ گونه تغییر ظاهری مانند تغییر رنگ، محو شدن یا تغییر براقیت، بیش از رتبه بندی مورد نیاز AATCC نشان دهد. علاوه بر این، ماده نباید هیچ گونه لکه، تاول، از دست دادن چسبندگی رنگ، پوسته پوسته شدن، شکستن، از بین رفتن پوشش، گچی شدن، ترک، شکاف، فرورفتگی، برآمدگی، چسبندگی، پوسته پوسته شدن یا لایه لایه شدن نشان دهد.
ویژگیهای نهایی به شرح زیر توصیف میشوند:
- آزمایش چسبندگی پوشش: با استفاده از چاقو، یک "X" تقریباً به عرض 25 میلیمتر روی پوشش پایه نمونه بکشید. نوار فیبر استات (با عرض 25 میلیمتر یا معادل آن) روی نوار چسبانده میشود. نوار تا زمانی که تماس خوبی برقرار شود، مالیده میشود. یک سر نوار را بگیرید و آن را به سرعت و به طور پیوسته بکشید تا از سطح نمونه جدا شود.
- آزمون مقاومت در برابر ترک خوردگی (استاندارد FLTM BN 107-01): درجه خشکی و تر ۵ دقیقه، درجه پاک کننده ۵ دقیقه و درجه پاک کننده شیشه موجود در بازار ۵ دقیقه.
- آزمایش مقاومت سایشی (استاندارد SAE J948): ناحیه ساییده شده باید رنگ و ظاهری مطابق با ناحیه ساییده نشده مجاور داشته باشد. نباید هیچ نشانهای از سایش یا سایر اثرات مخرب وجود داشته باشد. مقاومت سایشی ماده تولیدی باید برابر یا بهتر از نمونه تأیید شده توسط شرکت مهندسی مواد فورد باشد.
- آزمایش مقاومت سایشی (استاندارد SAE J365): نباید هیچگونه بلند شدن، لایه برداری، علائم سایش یا سایر اثرات مضر وجود داشته باشد. ناحیه ساییده شده باید رنگ و ظاهری مطابق با ناحیه ساییده نشده مجاور خود داشته باشد. مقاومت سایشی ماده تولیدی باید برابر یا بهتر از نمونه تأیید شده توسط شرکت مهندسی مواد فورد باشد.
- آزمایش خمش سرد (استاندارد FLTM BN 162-01): سه نمونه در هر جهت به تعداد چرخههای مشخص شده در زیر آزمایش میشوند. تمام نمونههای آزمایش شده ذخیره شده و برای ارزیابی توسط شرکت مهندسی مواد فورد ارسال میشوند.
- آزمایش عملکردی: تأمینکننده باید تأیید کند که مواد برای پردازش در تأسیسات تولیدی آنها مناسب است. این شامل، اما نه محدود به، عملیات برش و دوخت میشود.
- تست بو (استاندارد FLTM BO 131-03): اگر نمونه ۱۰۰ درصد چسبانده شده باشد، به عنوان بخشی از یک کامپوزیت مونتاژ تولیدی آزمایش میشود. اگر ۱۰۰ درصد چسبانده نشده باشد، هر جزء به صورت جداگانه آزمایش میشود.
- آزمایش فتومتریک مهگرفتگی (استاندارد SAE J1756): شمارش مه ۷۰ دقیقه. تشکیل فیلم شفاف، قطرات یا کریستالها دلیلی برای رد شدن است. برای حمل و نقل، تمام مواد یا قطعات باید بلافاصله پس از تولید نمونهبرداری شوند و سپس قبل از بستهبندی در یک کیسه پلیاتیلنی زیپدار یا کشویی، یک کیسه آلومینیومی با روکش پلیاتیلن قرار داده شوند یا در فویل آلومینیومی پیچیده شوند. نمونههای آزمایش باید برش داده شوند و سپس به مدت ۱۴ تا ۲۸ روز در یک محیط تمیز و باز نگهداری شوند. پس از ۱۴ تا ۲۸ روز قرار گرفتن در معرض هوا، نمونهها باید بلافاصله آزمایش شوند یا تا زمان انجام آزمایش در کیسههای دیگری قرار داده شوند. در صورت اتصال ۱۰۰ درصد، نمونه باید به عنوان بخشی از یک کامپوزیت مونتاژ تولیدی آزمایش شود. در صورت عدم اتصال ۱۰۰ درصد، هر جزء باید به صورت جداگانه آزمایش شود.
- آزمون اشتعالپذیری (استانداردهای ISO 3795 و SAE J369): نرخ سوختن حداکثر ۱۰۰ میلیمتر در دقیقه. اگر مادهای قبل از سوختن به مدت ۶۰ ثانیه از شروع زمانبندی، سوختن را متوقف کند و بیش از ۵۱ میلیمتر از نقطه شروع زمانبندی نسوخته باشد، الزامات نرخ سوختن را برآورده میکند و به عنوان خودخاموششونده/بدون نرخ سوختن گزارش میشود. نمونه در صورت اتصال ۱۰۰ درصد، به عنوان بخشی از یک کامپوزیت مونتاژ تولیدی آزمایش میشود. در صورت عدم اتصال ۱۰۰ درصد، هر جزء به صورت جداگانه آزمایش میشود.
- آزمایش زیگلر: گزارش زیگلر باید توسط مهندسی مواد منطقهای فورد بررسی و نتایج آن در فهرست منابع تأیید شده مستند شود.
جدول ارائه شده در استاندارد به منظور ارائه وضوح و کمک به برآورده کردن الزامات این مشخصات طراحی شده است. این جدول آزمایشهای مورد نیاز برای تأیید طراحی و آزمایش تأیید تولید و تعداد نمونهها در هر آزمایش را نشان میدهد.
سازمان ما که سالهاست از طریق طیف گستردهای از فعالیتهای آزمایش، اندازهگیری، تجزیه و تحلیل و ارزیابی، از کسبوکارها در تمام بخشها پشتیبانی میکند، دارای تیمی قوی از کارکنان است که از نزدیک پیشرفتهای جهانی در علم و فناوری را دنبال میکنند و دائماً در حال بهبود خود هستند. در این زمینه، ما همچنین خدمات آزمایش را مطابق با استاندارد "FORD WSS-M15P46-C Flexible Material for Gear Boots and Park Brake Boots" به کسبوکارها ارائه میدهیم.



