

A norma “GMW 15891 Método de fricção com solvente para determinar o grau de cura de superfícies metálicas ou plásticas pintadas”, desenvolvida pela General Motors Worldwide (GMW), é uma norma de engenharia que incorpora um método de fricção com solvente para determinar o grau de cura de superfícies metálicas ou plásticas pintadas. Este método é utilizado para avaliar se um revestimento orgânico curou adequadamente, examinando sua resistência a um solvente específico. Esta norma é particularmente importante para componentes automotivos pintados e para o controle de qualidade na fabricação.
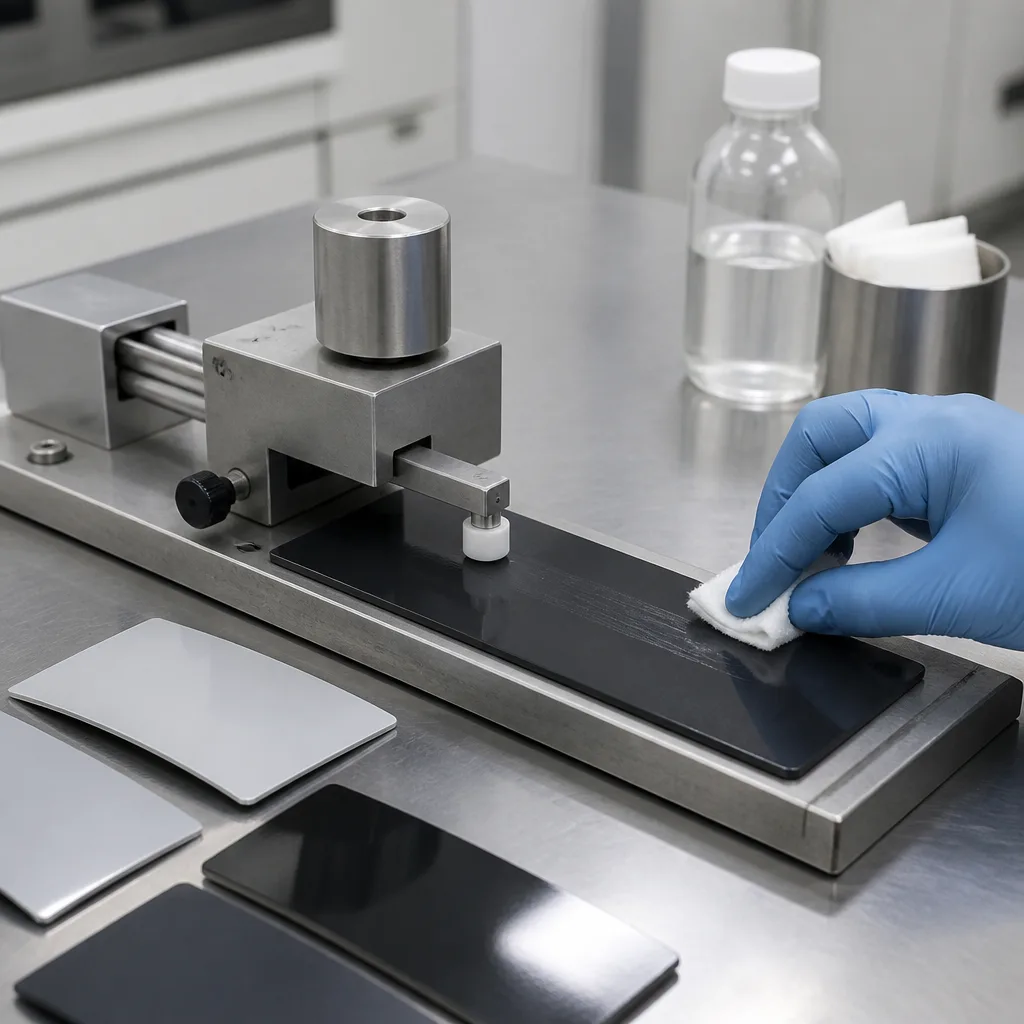
O objetivo principal da norma GMW 15891 é determinar o grau de cura de uma tinta ou revestimento, medindo sua resistência à abrasão por solventes. Durante a cura, o revestimento sofre alterações químicas que aumentam sua resistência a solventes e processos mecânicos. Um revestimento com cura inadequada pode amolecer, dissolver-se, infiltrar-se no material abrasivo ou degradar-se de outras maneiras quando exposto a um solvente apropriado.
Em conclusão, este teste oferece uma maneira relativamente simples de verificar se um processo de revestimento atingiu o nível de cura necessário. O método pode ser usado tanto em laboratório quanto em ambiente de produção.
A norma GMW 15891 aplica-se a superfícies metálicas ou plásticas pintadas e aos painéis de teste associados. O método pode ser utilizado para diferentes sistemas de revestimento, sendo o solvente apropriado selecionado de acordo com a tecnologia de revestimento específica. O solvente é geralmente definido em comum acordo entre o fornecedor da tinta e a General Motors. Portanto, o método pode ser aplicável aos seguintes tipos de revestimentos:
O método de avaliação e os critérios de classificação podem variar dependendo do tipo de revestimento analisado.
O princípio básico do método de teste descrito é simples: um revestimento curado deve apresentar melhor resistência aos efeitos do solvente especificado do que um revestimento parcialmente curado. Um pedaço de tecido é dobrado e saturado com o solvente especificado. O excesso de solvente é removido e o tecido é friccionado contra a superfície revestida com movimentos controlados de vaivém. O movimento de fricção é de aproximadamente 25 a 50 mm e o teste envolve 10 pares de fricções. A área de contato deve ter pelo menos aproximadamente 16 mm de diâmetro. Após o processo de fricção, tanto o revestimento quanto o tecido utilizado na fricção são examinados para verificar a presença de remoção ou transferência do revestimento.
Sempre que possível, as amostras são retiradas diretamente do componente de produção real. A geometria e as dimensões do componente devem permitir que o teste seja realizado corretamente. Quando testar o componente real for inviável, painéis de teste representativos podem ser preparados. Esses painéis devem reproduzir as principais características da peça de produção. Estas incluem:
Essa abordagem ajuda a garantir que o painel de teste represente o sistema de revestimento de produção real, em vez de uma amostra de laboratório não relacionada.
Uma avaliação típica de acordo com o GMW 15891 segue estes passos:
Este teste tem como objetivo fornecer uma indicação padronizada e repetível da cura do revestimento, em vez de uma avaliação geral da resistência a solventes.
O resultado é determinado principalmente pela análise do grau de dano ou transferência do revestimento. As principais observações podem incluir:
A norma GMW 15891 utiliza diferentes critérios de avaliação dependendo do tipo de revestimento. Geralmente, tabelas separadas são usadas para sistemas como galvanoplastia, primer, primer condutivo e revestimento de camada única, enquanto outra tabela se aplica a amostras com revestimentos transparentes.
A norma GMW 15891 é importante porque a cura adequada do revestimento está diretamente relacionada ao desempenho e à durabilidade das peças automotivas pintadas. Um revestimento com cura inadequada pode reduzir a resistência a:
Um revestimento que parece visualmente aceitável pode, ainda assim, não estar suficientemente curado. Os testes de fricção com solvente fornecem um método prático para detectar isso. Esse método também é utilizado por laboratórios que operam sob programas de testes e acreditação automotiva. Por exemplo, laboratórios acreditados listam a norma GMW 15891 para testes de cura e testes de cura/fricção com solvente.
A norma GMW 15891 é aplicável em várias etapas da produção automotiva:
Diversas variáveis de fabricação podem afetar a cura final de um revestimento:
Portanto, um resultado baixo de GMW 15891 deve geralmente ser avaliado em conjunto com os parâmetros do processo de revestimento, em vez de ser interpretado isoladamente.
A norma GMW 15891 é um componente de um programa mais amplo de avaliação do desempenho de revestimentos automotivos. Outros testes podem examinar propriedades como adesão, abrasão, resistência ao impacto, resistência química, resistência à corrosão, dureza e aparência. Por exemplo, a norma GMW 14829 aborda a adesão de revestimentos de tinta à fita adesiva, enquanto a norma GMW 14700 aborda a resistência a lascas de pedra. A norma GMW 15891 difere desses métodos porque seu objetivo principal é avaliar especificamente a cura do revestimento por meio de fricção com solvente.
Em resumo, o método definido pela norma GMW 15891 submete uma superfície pintada a um processo controlado de fricção com solvente e avalia a condição do revestimento resultante e a transferência da tinta. Como a cura adequada é essencial para alcançar a durabilidade e a resistência desejadas dos revestimentos automotivos, essa norma é útil para o desenvolvimento de processos de pintura, aprovação de materiais, controle de qualidade da produção e solução de problemas.
Em resumo, o método de teste responde a uma questão crucial de fabricação: o revestimento automotivo curou o suficiente para proporcionar a resistência necessária à exposição a solventes? Isso torna a norma GMW 15891 uma ferramenta valiosa de controle de qualidade para componentes automotivos pintados de metal e plástico.
Há muitos anos, nossa organização, com sua equipe competente e experiente, compreende as necessidades de seus clientes, fornecendo os serviços avançados de teste que eles exigem e auxiliando-os no estabelecimento, implementação e aprimoramento de sistemas de gestão. Nesse contexto, também oferecemos serviços de teste em conformidade com a norma GMW 15891.
Você pode nos pedir para preencher nosso formulário para marcar uma consulta, obter informações mais detalhadas ou solicitar uma avaliação.

