

A norma “VW 50134 PA6 - Requisitos de materiais para peças acabadas fora do interior do veículo” desenvolvida pela empresa automobilística Volkswagen descreve os requisitos de materiais para poliamida 6 (PA6) reforçada com fibra de vidro ou mineral reforçada nas áreas do motor, chassi, transmissão e carroceria ( sem pintura).
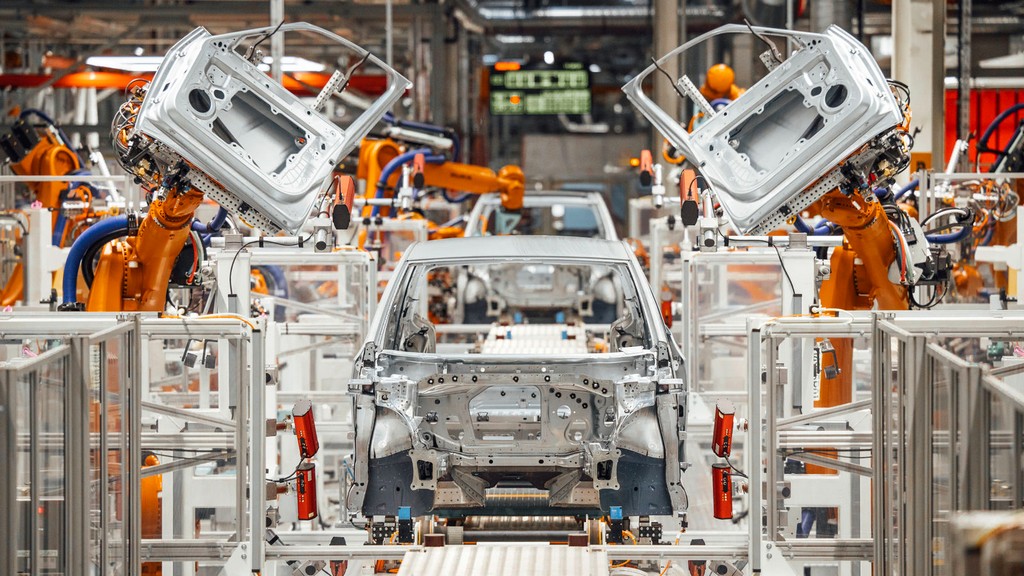
Na indústria automotiva, a poliamida 6 (PA6) é um componente amplamente utilizado. Os principais usos de plásticos de poliamida náilon incluem: peças de automóveis, coletor de admissão de automóveis, espelhos de automóveis, pedais, capôs de automóveis, tampas de rodas de automóveis, travas de controle remoto de automóveis, recipientes de óleo de automóveis, terminais, chicotes elétricos, blocos de terminais, fios extrudados e bainhas de cabos, conduítes flexíveis, coberturas de cabos, plugues e tomadas, interruptores de capacitores, invólucros de disjuntores, engrenagens, materiais de invólucros de ferramentas elétricas e similares. A poliamida (PA) 6 é um dos plásticos estruturais mais comuns. É fácil de processar, possui alta resistência ao impacto e alta absorção de umidade.
Nesta norma, os requisitos são determinados da seguinte forma:
É feita uma distinção entre estados de condicionamento seco e condicionado. Amostras retiradas de componentes secos são secas até que seu peso permaneça constante e armazenadas em atmosfera permanentemente seca antes do teste. As amostras retiradas dos componentes no estado condicionado são amostras no estado seco que são acondicionadas em um saco impermeável cheio de água a 70 graus até que o estado de equilíbrio nas tabelas fornecidas na norma seja alcançado. Além deste procedimento, as amostras também podem ser submetidas a condicionamento acelerado de acordo com a norma DIN EN ISO 1110.
Os requisitos específicos do material (por exemplo, inflamabilidade, emissões) devem ser obtidos no desenho. Não é permitida a ruptura completa ou danos aos componentes que possam prejudicar o funcionamento.
Durante todo o processo de fabricação, deve-se garantir que as peças tenham sempre o teor de umidade correto para uma montagem perfeita. Isto deve ser indicado em todos os casos após uma tentativa de montagem bem sucedida. O teor de umidade deve ser de pelo menos 0,7% antes de tentar a montagem. Para componentes que são presos, travados ou montados com mosquetões durante a montagem, o teor de umidade deve corresponder ao estado de equilíbrio especificado na tabela fornecida na norma. Quaisquer desvios deverão ser anotados no desenho e só poderão ser permitidos após discussão com o comprador. O material PA6 resistente a impactos deve ser usado para peças que não podem ser condicionadas ou que não podem ser condicionadas durante a montagem.
A temperatura de fusão deve ser de pelo menos 215 graus.
Os componentes não devem sofrer qualquer alteração na forma ou na condição da superfície após o envelhecimento térmico e posterior resfriamento. A variação dimensional em comprimento e largura não deve exceder 0,5 por cento.
As peças acabadas devem estar totalmente funcionais em baixas temperaturas. Não deverá então apresentar quaisquer fissuras ou danos após ser aquecido a 23 graus mais/menos 2 graus.
Entre os inúmeros estudos de testes, medições, análises e avaliações que fornece para empresas de diversos setores, nossa organização também fornece serviços de testes definidos na norma "VW 50134 PA6 - Requisitos de materiais para peças acabadas fora do interior do veículo", com uma equipe treinada e especializada. pessoal e equipamentos tecnológicos avançados.
Você pode nos pedir para preencher nosso formulário para marcar uma consulta, obter informações mais detalhadas ou solicitar uma avaliação.

