

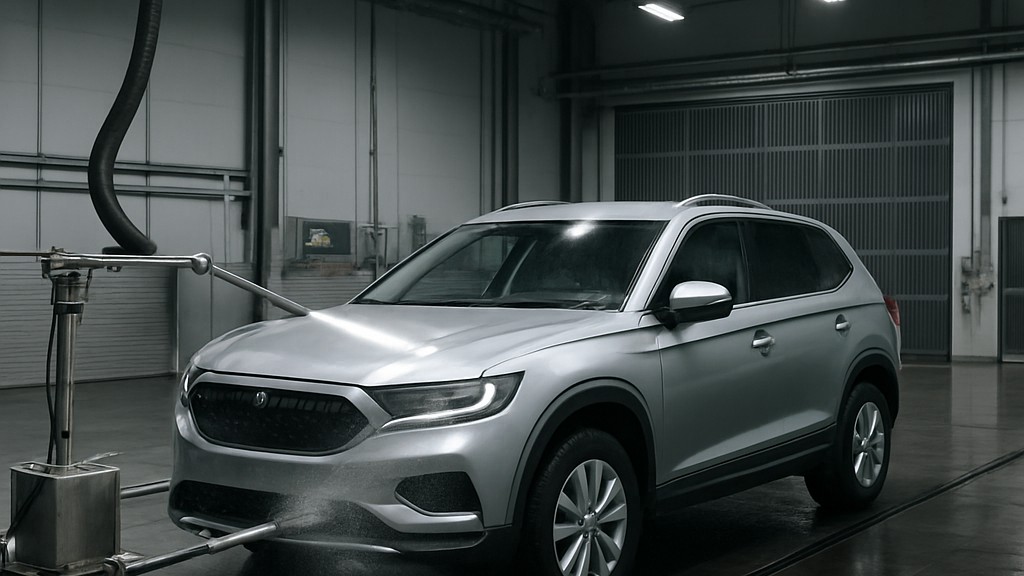
La norme « DIN EN ISO 16925 Peintures et vernis – Détermination de la résistance des revêtements aux jets d'eau sous pression », élaborée par l'Institut allemand de normalisation (DIN) puis publiée par l'Organisation internationale de normalisation (ISO), décrit une méthode d'essai permettant d'évaluer la résistance des revêtements aux jets d'eau sous pression. Cette méthode simule les effets d'un jet d'eau sous pression sur un revêtement. Principalement utilisée pour tester les revêtements automobiles, cette méthode a également été appliquée à d'autres domaines.
Pour les besoins de la présente norme, outre les termes et définitions donnés dans l'ISO 4618, les définitions suivantes s'appliquent :
En principe, la résistance d'une éprouvette revêtue à la perte d'adhérence est testée au jet d'eau à une pression définie. L'étendue des dommages sur l'éprouvette dépend principalement de l'adhérence, de l'espace entre la buse et l'éprouvette, du débit volumétrique, de la durée de l'essai, de la géométrie de la buse, de la surface d'impact, de l'angle d'impact, de la température du jet d'eau et de l'outil de découpe et de rainurage. L'évaluation s'effectue par comparaison visuelle d'images où les valeurs caractéristiques sont en corrélation avec les zones de décollement. La ligne de séparation (plan) de décollement doit être précisée dans le rapport d'essai (par exemple, substrat/couche d'apprêt).
Lors de ces essais, un jet d'eau sous pression composé d'une pompe haute pression et d'une buse est utilisé. La pompe haute pression refoule l'eau depuis un réservoir. Afin d'éviter les effets des fluctuations de pression, la pression et le débit volumétrique au niveau de la buse, décrits ci-dessous, doivent être réglables. La température de l'eau doit être réglable à plus ou moins 2 degrés Celsius, conformément à l'annexe A. Le côté pression de l'appareil doit être équipé des dispositifs de sécurité nécessaires, tels qu'une soupape de surpression et une vanne de dérivation. En cas de pulvérisation irrégulière, une section de stabilisation du débit peut être installée en amont de la buse. Les vibrations du jet d'eau au niveau de la buse de la pompe sont inacceptables. Pour obtenir des résultats reproductibles, la buse doit être fixée mécaniquement et l'éprouvette doit être protégée contre tout glissement. Pour régler le débit volumétrique, une buse avec un angle de jet de 25 degrés et un débit volumétrique de 6 l/min à 2 MPa (20 bar) est requise. De plus, les données techniques spécifiées dans la norme, telles que le débit volumétrique, la pression, la température et la durée de pulvérisation, doivent être disponibles. La structure schématique d'un dispositif à jet d'eau sous pression spécifiquement construit pour ces essais est illustrée dans la figure incluse dans la norme.
Les tests utilisent également un outil de coupe ou de traçage et un dispositif de mesure du temps (chronomètre) à convenir entre les parties concernées.
Un échantillon représentatif du produit à tester est prélevé conformément à la norme ISO 15528. Chaque échantillon est examiné et préparé pour les essais conformément à la norme ISO 1513. Les éprouvettes doivent de préférence être planes. La taille des éprouvettes et le nombre d'essais doivent être convenus entre les parties concernées. Les éprouvettes (éléments de construction) peuvent avoir des forces d'adhérence variables. Il est recommandé de tester différentes sections de l'éprouvette (éléments de construction).
Les conditions de revêtement, de séchage/durcissement et de cuisson doivent être déterminées. Avant l'essai, les éprouvettes revêtues doivent être conditionnées à 60 °C pendant 48 heures ou à température ambiante pendant 7 jours. Après conditionnement à 60 °C, l'éprouvette doit être refroidie à température ambiante avant d'être découpée ou rainurée. Déterminer l'épaisseur du film sec du revêtement en microns selon l'une des procédures spécifiées dans la norme ISO 2808.
Lors de la mise en place de la découpe ou du rayage, il est essentiel de s'assurer que l'éprouvette est solidement fixée. À l'aide d'un outil de coupe ou de rayage, les deux découpes ou rayages sont placés verticalement à travers le revêtement jusqu'au substrat. La profondeur de la découpe ou du rayage par rapport au substrat doit être aussi faible que possible. Si la géométrie de la pièce le permet, la première découpe ou rayage doit mesurer au moins 100 mm de long. Une seconde découpe ou rayage, d'au moins 20 mm de long, est placée en biais. Les découpes ou rayages doivent être placés en ligne droite à un angle d'environ 30 degrés. Un dispositif de découpe ou de rayage automatique peut être utilisé. Les résidus de revêtement doivent être éliminés de la zone de découpe ou de rayage. La profondeur de la découpe ou du rayage par rapport au substrat influence les résultats. Les outils de découpe ou de rayage doivent être vérifiés régulièrement et remplacés si nécessaire.
Après avoir placé l'échantillon d'essai dans l'appareil (par exemple, à l'aide d'une cale d'espacement), l'espace entre l'échantillon et la buse est calibré. L'appareil à jet d'eau sous pression fonctionne à température ambiante.
Il est préférable de choisir trois méthodes d'essai et trois instruments de traçage. Il est nécessaire de convenir de la méthode d'essai à appliquer, de l'instrument de traçage ou de coupe à utiliser et de la pression d'eau.
Les paramètres des trois méthodes d'essai sont listés dans le tableau de la norme, en fonction de la température de l'eau, de l'angle d'impact, de l'écartement buse-échantillon, du débit et de la durée de pulvérisation. La pulvérisation doit être effectuée avec de l'eau déionisée. Lors de l'utilisation d'appareils automatiques et manuels, l'échantillon d'essai est fixé au jet d'eau. Le jet frappe le plus long des deux traits, centré au-dessus du point d'intersection.
Quel que soit le revêtement endommagé, les dommages sont détectés par un décollement ou un décollement du revêtement. L'évaluation est réalisée visuellement et comparée aux dessins de l'échantillon. Lors de l'évaluation visuelle, une valeur caractéristique comprise entre 1 et 5 est obtenue, selon le degré d'endommagement, par comparaison avec les dessins. Une valeur caractéristique de 0 correspond à l'absence de dommage. Outre l'évaluation, il convient de noter si la séparation est due au niveau de séparation principal ou au film concerné. Les résultats de l'évaluation visuelle sont consignés selon la méthode utilisée. De plus, l'endommagement global peut être évalué en mesurant les zones d'écaillage (largeur maximale en millimètres ou surface en millimètres carrés). L'endommagement global est calculé en additionnant toutes les zones endommagées de l'échantillon d'essai. Même les plus petites zones d'écaillage sont mesurées et calculées, et toutes les zones sont ajoutées à l'endommagement global.
Cette norme remplace la norme « DIN 55662 Peintures et vernis - Revêtements pour l'industrie automobile - Essai de résistance au jet d'eau sous pression ».
Notre organisation, qui accompagne depuis des années des entreprises de tous secteurs d'activité grâce à un large éventail d'activités de test, de mesure, d'analyse et d'évaluation, dispose d'une équipe performante qui suit de près les avancées scientifiques et technologiques mondiales et s'améliore constamment. Dans ce contexte, nous proposons également des services d'essais conformes à la norme DIN EN ISO 16925 « Peintures et vernis – Détermination de la résistance des revêtements aux jets d'eau sous pression ».
Pour obtenir un rendez-vous, obtenir des informations plus détaillées ou demander une évaluation, vous pouvez nous demander de remplir notre formulaire et de vous joindre.

