Pièces en plastique ES-X60210 - Pour garnitures intérieures
La norme « ES-X60210 Pièces en plastique - Pour garnitures intérieures », développée par Mitsubishi Motors, décrit les exigences de performance des pièces intérieures en plastique utilisées dans la production de véhicules.
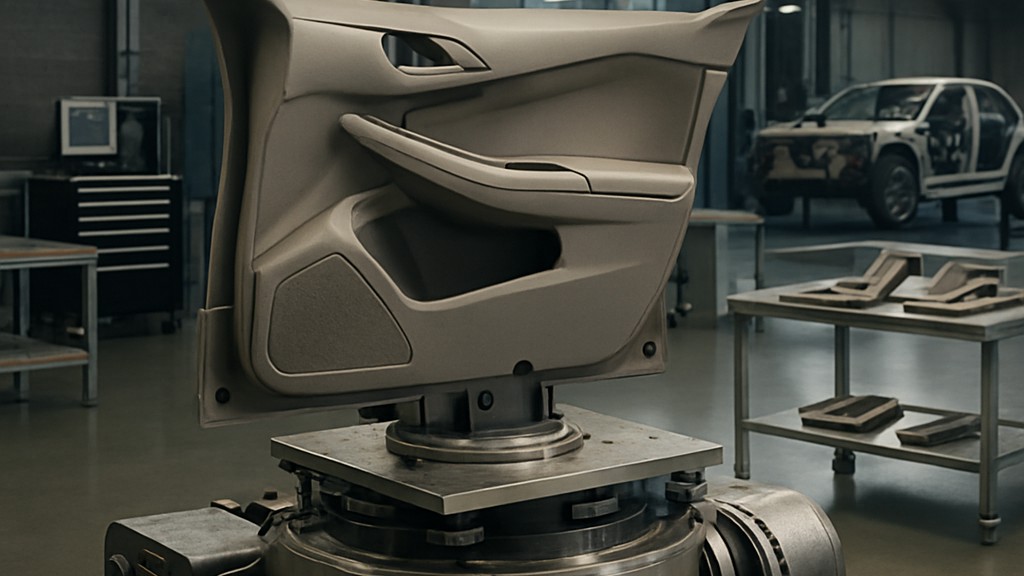
Dans cette norme, les exigences générales sont déterminées comme suit :
- La tonalité de couleur doit être conforme à la norme de couleur sous une lumière naturelle vive.
- La surface des pièces doit être exempte de défauts, de couleurs irrégulières, de traces de brûlure, de saletés, de traces de soudure excessives, de traces d'écoulement, de cratères ou d'adhérence. L'échantillon doit être évalué conformément à l'échantillon limite convenu entre les parties concernées.
- Les pièces en polyamide doivent être préparées conformément au tableau « Conditions de cyclage thermique » de la norme ES-X83239. Le PA6, le PA66 ou un alliage polymère contenant du PA6 ou du PA66 et leur nuance renforcée sont des exemples de matériaux compatibles.
Les pièces en plastique moulé, soumises à des exigences détaillées, doivent être testées selon la méthode spécifiée dans la présente norme et doivent satisfaire aux exigences indiquées dans le tableau intitulé « Exigences détaillées ». Pour les pièces en plastique colorées de même matériau, couleur et texture, le rapport d'essai de résistance à la lumière, aux produits chimiques, à l'abrasion, aux rayures, à la formation de buée et aux propriétés antistatiques peut être appliqué aux autres pièces évaluées.
Les exigences détaillées de cette norme sont spécifiées comme suit :
- Résistance aux cycles thermiques :
- Évaluation lors des essais de cycle :
- Il ne doit pas y avoir de changement significatif de couleur, de décoloration, de déformation, de fissures, de déchirures, d'adhérence, d'espace au niveau de la surface de contact et de dureté.
- Aucun desserrage des fixations ni du calfeutrage.
- Il ne doit y avoir aucune déformation pouvant entraîner une détérioration fonctionnelle et un aspect défectueux des composants internes et des pièces associées.
- Évaluation après essai de cycle :
- Il ne doit pas y avoir de changement significatif de couleur, de changement de couleur, de déformation, de fissures, de déchirures, d'adhérence, d'espace sur la surface de contact et de dureté.
- Il ne doit y avoir aucun desserrage ni calfeutrage dans les éléments de connexion.
- Il ne doit y avoir aucune déformation pouvant entraîner une détérioration fonctionnelle et un aspect défectueux des composants internes et des pièces associées.
- Le déplacement admissible de chaque point de mesure ne doit pas dépasser plus/moins 5 mm.
- Résistance aux chocs thermiques :
- Il ne doit y avoir aucun changement de couleur visible, décoloration, déformation, fissures, déchirures, adhérence, espaces sur la surface de contact et aucun changement significatif de dureté.
- Il ne doit y avoir aucun desserrage ni calfeutrage dans les éléments de connexion.
- Il ne doit y avoir aucune déformation pouvant entraîner une détérioration fonctionnelle et un aspect défectueux des composants internes et des pièces associées.
- Le déplacement admissible de chaque point de mesure ne doit pas dépasser plus/moins 5 mm.
- Résistance au vieillissement thermique :
- Évaluation lors des essais de cycle :
- Il ne doit pas y avoir de changement significatif de couleur, de décoloration, de déformation, de fissures, de déchirures, d'adhérence, d'espaces dans la surface de contact et de dureté.
- Il ne doit y avoir aucun desserrage ni calfeutrage dans les éléments de connexion.
- Il ne doit y avoir aucune déformation pouvant entraîner une détérioration fonctionnelle et un aspect défectueux des composants internes et des pièces associées.
- Évaluation après essai de cycle :
- Il ne doit pas y avoir de changement significatif de couleur, de décoloration, de déformation, de fissures, de déchirures, d'adhérence, d'espace au niveau de la surface de contact et de dureté.
- Il ne doit y avoir aucun desserrage ni calfeutrage dans les éléments de connexion.
- Il ne doit y avoir aucune déformation pouvant entraîner une détérioration fonctionnelle et un aspect défectueux des composants internes et des pièces associées.
- Le déplacement admissible de chaque point de mesure ne doit pas dépasser plus/moins 5 mm.
- Résistance à l'humidité : Il ne doit y avoir aucun changement visible de couleur, décoloration, déformation, fissures, déchirures, adhérence ou changement de dureté.
- Résistance à l'hydrolyse : Les pièces suivantes utilisent du polycarbonate et du polyester ou leurs alliages polymères :
- Pièces moulées en résine colorée
- Couche de matériau de base des pièces peintes, imprimées hydrographiquement et traitées secondaires similaires
Une augmentation du MFR jusqu'à un maximum de 90 pour cent est autorisée.
- Résistance à la lumière :
- Il ne doit y avoir aucun changement visible de couleur, de décoloration, de fissures ou d’adhérence.
- Il doit y avoir 3 nuances de gris ou plus.
- Résistance aux vibrations : Il ne doit pas y avoir de fissures, de déformations ou de fixations et de pâtes desserrées qui pourraient endommager les pièces internes.
- Résistance chimique :
- Il ne doit y avoir aucun changement visible de couleur, décoloration, fissures ou bulles.
- Il doit y avoir 3 nuances de gris ou plus.
- Résistance à l’abrasion : Trois critères ou plus doivent être respectés.
- Résistance aux rayures :
- Méthode A : Matériau souple, pièces peintes. 3 critères ou plus doivent être respectés.
- Méthode B : Pièces moulées en résine colorée. 1,5 ou moins (ΔL).
- Méthode C :
- Pièces moulées en résine foncée (L 30,0 ou moins).
- Pièces peintes de couleur foncée (L 30,0 ou moins).
- Pour trouver facilement les rayures sur les pièces. 0,0 ou plus (ΔL).
- Pièces autres que celles spécifiées ci-dessus. 0,3 ou plus (ΔL).
- Méthode D : Pièces moulées en résine colorée. Quatre critères ou plus.
- Résistance aux chocs : Il ne doit pas y avoir de défauts tels que des fractures, des déchirures et des déformations qui affectent de manière significative l'apparence.
Cette norme spécifie également des exigences détaillées pour les caractéristiques suivantes :
- Propriétés de nébulisation
- Propriété antistatique
- Résistance à l'abrasion et aux rayures
Toutes les valeurs d'essai spécifiées dans la présente norme sont basées sur des pièces conditionnées dans une atmosphère contrôlée à 23 °C ± 2 °C et 50 % d'humidité relative ± 5 %. Si l'atmosphère ne respecte pas les conditions spécifiées, la température et l'humidité doivent être consignées.
Les éprouvettes doivent être exposées pendant plus de 24 heures dans les conditions de laboratoire spécifiées ci-dessus avant le test.
Les échantillons d'essai doivent être produits dans les mêmes conditions que le procédé de production. Cependant, la résistance à la lumière et aux produits chimiques des pièces traitées ultérieurement, comme le placage, la métallisation sous vide, l'estampage à chaud et la peinture, doit être évaluée conformément aux spécifications de chaque traitement de surface.
Les principales méthodes d'essai définies dans cette norme sont :
- Situation générale
- Type d'échantillon
- Résistance aux cycles thermiques
- Résistance au vieillissement thermique
- résistance à l'humidité
- Résistance à la lumière
- Résistance aux vibrations
- Résistance chimique
- Résistance à l'usure
- Résistance à la rayure
- Résistance aux chocs
- Propriétés de nébulisation
- Propriété antistatique
- Résistance à l'abrasion et aux rayures
Notre organisation, qui accompagne depuis des années des entreprises de tous secteurs grâce à un large éventail d'activités de tests, de mesures, d'analyses et d'évaluations, dispose d'une équipe performante qui suit de près les avancées scientifiques et technologiques mondiales et s'améliore constamment. Dans ce contexte, nous proposons également des services de tests aux entreprises conformément à la norme « ES-X60210 Pièces plastiques pour revêtements intérieurs ».



