PSA D45 1234 Pièces contenant des éléments en plastique - Réaction du four sec non radiant à la chaleur
L'objectif de la méthode décrite dans la norme « PSA D45 1234 Pièces contenant des éléments plastiques - Réaction à la chaleur dans une étuve sèche non radiante » développée par le constructeur automobile français Renault, est d'évaluer la réponse des pièces thermoplastiques à une exposition prolongée. à la chaleur sèche en termes de retrait, de déformation et de changement d'apparence. Cette méthode de test ne doit être utilisée que pour examiner les contraintes de moulage.
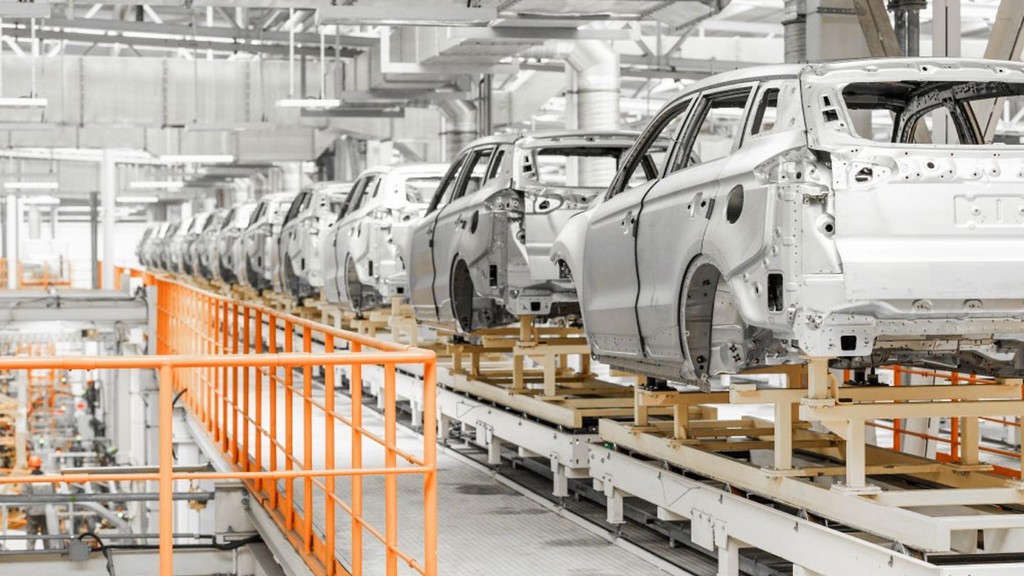
Cette norme s'applique à toutes les pièces équipant les véhicules contenant des éléments en plastique (tableau de bord, volant, calandre, feux, poignées d'ouverture de porte et pièces similaires).
En principe, cette méthode consiste à placer les pièces à examiner pendant un certain temps dans une étuve ventilée, portée à une température présélectionnée. La température et la durée du test sont précisées dans la documentation.
L'équipement utilisé dans cette méthode de test comprend :
- Four : Il s'agit d'un dispositif à air pulsé qui garantit qu'une température uniforme est obtenue dans tout l'espace disponible et que la température sélectionnée est maintenue tout au long de la période de test. Le four doit comprendre un dispositif de régulation afin que la température ne varie pas de plus/moins 2 degrés autour de la valeur sélectionnée lors de l'essai et de plus/moins 1 degré d'une extrémité à l'autre de la pièce. Les dimensions intérieures du four doivent être telles que la pièce testée n'entre en aucun cas en contact avec les parois ou le fond du four et ne perturbe pas la circulation de l'air.
- Grill : Il est placé à mi-hauteur du four pour éviter que des pièces n'entrent en contact avec la sole du four.
- Thermomètres calibrés : gradués à 0,5 degrés, placés dans des flacons Erlenen remplis de vaseline ou des thermocouples reliés à un enregistreur de température.
- Dispositif de fixation de la pièce à examiner : Il doit être réalisé dans des conditions aussi proches que possible du mode de fixation utilisé dans le véhicule.
- Équipement nécessaire pour créer des marques visibles sur la pièce à examiner
- Instruments de mesure appropriés (par exemple règles, outils de marquage, pieds à coulisse, compas à faisceau et autres)
Les échantillons ou spécimens d’essai doivent être représentatifs de l’échelle à caractériser. Pour assurer cette représentation, il est nécessaire de retrouver les principales caractéristiques de la population étudiée. Les critères de sélection des éprouvettes ou des échantillons doivent être précisés dans le rapport d'essai conformément à la norme PSA A10 0156. En cas de doute sur le prélèvement, il convient de contacter le service PSA pour obtenir les instructions à suivre.
Les étapes de la procédure à appliquer sont les suivantes :
- La pièce à examiner est fixée sur le luminaire dans les conditions précisées dans les normes ou, à défaut, dans des conditions d'utilisation connues (notamment couples de serrage des vis de fixation).
- Des marques de référence sont tracées sur la pièce à une distance spécifiée dans les directions cardinales (par exemple longueur et largeur), mesurées à 0,1 pour cent près à l'aide d'un outil approprié, et la pièce est préalablement conditionnée à 2 degrés plus/moins 23 degrés pendant au moins 2 heures.
- De plus, à l'aide des outils les plus adaptés en fonction de la forme de la pièce, ses dimensions, qui jouent un rôle important dans sa résistance à l'usage (ex : compteur de vitesse sur un tableau de bord, dimensions de l'ouverture du boîtier du cendrier), sont mesurées à la précision la plus proche. 1/2 mm.
- Si la déformation éventuelle d'une pièce entre les points de fixation doit être évaluée, sa dimension relative est mesurée au compas à faisceau.
- La température du four est ajustée à la valeur définie dans les normes.
- Attendez que la température se stabilise avant de placer la pièce à examiner au four.
- Si la pièce à examiner comprend plusieurs zones exposées à des températures différentes lors de son utilisation, la pièce est si possible soumise à un test à chacune de ces températures espacées par pas de 10 degrés par ordre croissant. Dans ce cas, il est également recommandé de réaliser un test sur une autre pièce en la portant directement à la température maximale.
- La pièce est placée au four dans des conditions appropriées sans l'exposer à des contraintes non spécifiées dans sa fonction. S'il y a des pièces qui passent à l'état libre, elles sont positionnées de manière à réduire les contraintes liées à leur poids. On observe s'il y a des défauts.
- La durée du test est celle indiquée dans les normes.
- La pièce est sortie du four et laissée revenir à température ambiante.
- Son aspect est observé, puis les cotes entre les repères et les dimensions de la pièce sont à nouveau mesurées.
Parmi les nombreuses études d'essais, de mesures, d'analyses et d'évaluation qu'elle réalise pour des entreprises de divers secteurs, notre organisation propose également des services d'essais définis dans la norme "Mitsubishi ES-X64304 Cire anticorrosion - Pour la pourriture, l'usure" avec ses collaborateurs formés et experts. personnel et équipements technologiques avancés.



