

La norme « VW 50134 PA6 - Exigences en matière de matériaux pour les pièces finies à l'extérieur de l'intérieur du véhicule » développée par le constructeur automobile Volkswagen décrit les exigences en matière de matériaux pour le polyamide 6 (PA6) renforcé de fibres de verre ou renforcé de minéraux dans les zones du moteur, du châssis, de la transmission et de la carrosserie ( sans revêtement de peinture).
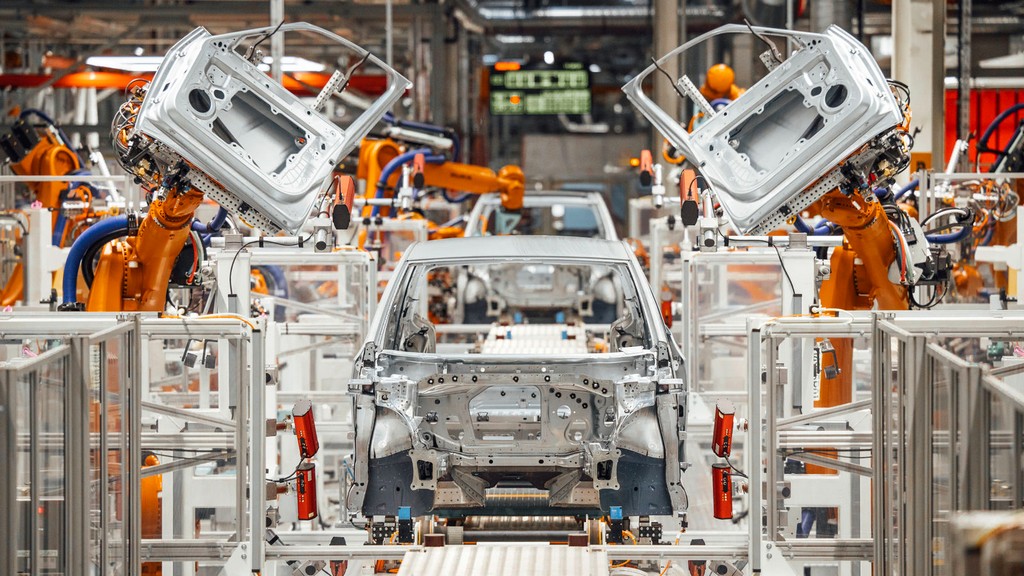
Dans l'industrie automobile, le polyamide 6 (PA6) est un composant largement utilisé. Les principales utilisations des plastiques polyamide-nylon comprennent : les pièces automobiles, les collecteurs d'admission d'automobile, les rétroviseurs d'automobile, les pédales, les capots d'automobile, les enjoliveurs de roue d'automobile, les serrures de télécommande d'automobile, les récipients d'huile d'automobile, les bornes, les faisceaux de câbles, les borniers, les gaines de fils et de câbles extrudés, conduits flexibles, cache-câbles, fiches et prises, interrupteurs à condensateur, boîtiers de disjoncteurs, engrenages, matériaux de boîtier d'outils électriques et similaires. Le polyamide (PA) 6 est l'un des plastiques structurels les plus courants. Il est facile à traiter, présente une résistance élevée aux chocs et une absorption élevée de l'humidité.
Dans cette norme, les exigences sont déterminées comme suit :
Une distinction est faite entre les états de conditionnement sec et conditionné. Les échantillons prélevés sur des composants secs sont séchés jusqu'à ce que leur poids reste constant et stockés dans une atmosphère sèche en permanence avant les tests. Les échantillons prélevés sur les composants à l'état conditionné sont des échantillons à l'état sec qui sont conditionnés dans un sac étanche rempli d'eau à 70 degrés jusqu'à atteindre l'état d'équilibre indiqué dans les tableaux donnés dans la norme. Outre cette procédure, les échantillons peuvent également être soumis à un conditionnement accéléré selon la norme DIN EN ISO 1110.
Les exigences spécifiques en matière de matériaux (par exemple inflammabilité, émissions) doivent être obtenues à partir du dessin. Une rupture complète ou des dommages aux composants susceptibles de nuire au fonctionnement ne sont pas autorisés.
Tout au long du processus de fabrication, il faut s’assurer que les pièces présentent toujours le taux d’humidité correct pour un assemblage parfait. Ceci doit être indiqué dans tous les cas après une tentative de montage réussie. La teneur en humidité doit être d'au moins 0,7 pour cent avant de tenter l'assemblage. Pour les composants clipsés, verrouillés ou montés avec des mousquetons lors de l'assemblage, le taux d'humidité doit correspondre à l'état d'équilibre spécifié dans le tableau fourni dans la norme. Les écarts éventuels doivent être notés sur le dessin et ne peuvent être autorisés qu'après discussion avec l'acheteur. Un matériau PA6 résistant aux chocs doit être utilisé pour les pièces qui ne peuvent pas être conditionnées ou qui ne peuvent pas être conditionnées lors de l'assemblage.
La température de fusion doit être d'au moins 215 degrés.
Les composants ne doivent présenter aucun changement de forme ou d’état de surface après le vieillissement thermique et le refroidissement ultérieur. La variation dimensionnelle en longueur et en largeur ne doit pas dépasser 0,5 pour cent.
Les pièces finies doivent être pleinement fonctionnelles à basse température. Il ne devrait alors présenter aucune fissure ou dommage après avoir été chauffé à 23 degrés plus/moins 2 degrés.
Parmi les nombreuses études d'essais, de mesures, d'analyses et d'évaluation qu'elle propose aux entreprises de divers secteurs, notre organisation propose également des services d'essais définis dans la norme "VW 50134 PA6 - Exigences matérielles pour les pièces finies à l'extérieur de l'intérieur du véhicule", avec un personnel formé et expert. personnel et équipements technologiques de pointe.
Pour obtenir un rendez-vous, obtenir des informations plus détaillées ou demander une évaluation, vous pouvez nous demander de remplir notre formulaire et de vous joindre.

