

Méthode d'essai de vieillissement accéléré (Xénon) pour Renault D27 1380
La norme « Méthode d'essai de vieillissement accéléré Renault D27 1380 (Xénon) », développée par le constructeur automobile français Renault, décrit une méthode d'essai conçue pour évaluer la résistance aux intempéries de la peinture de carrosserie dans des conditions de lumière et de précipitations à l'aide d'un testeur de vieillissement au xénon. Cet essai de vieillissement accéléré a été réalisé pour évaluer la résistance aux intempéries de la peinture de carrosserie.
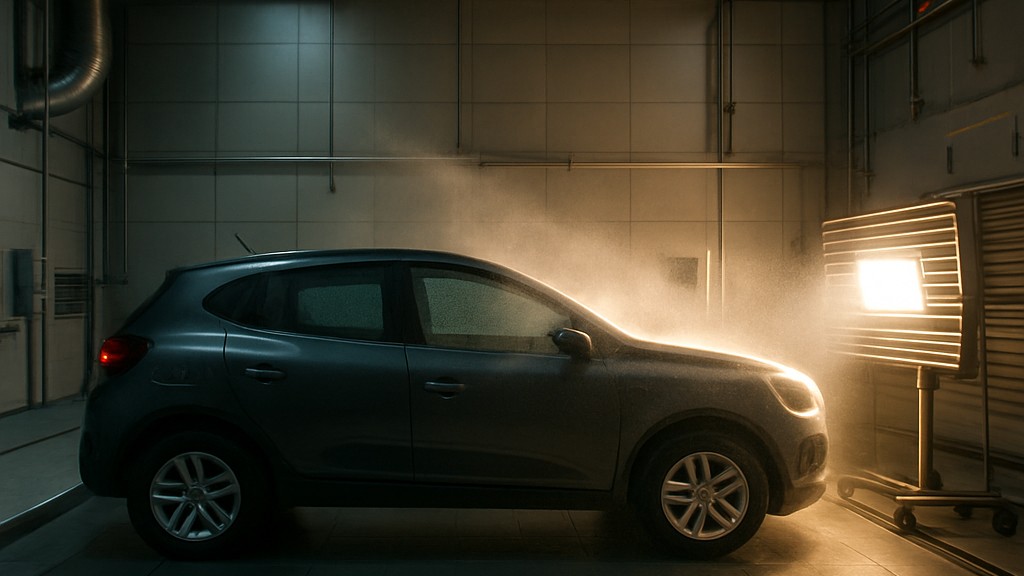
Le test de résistance aux intempéries accélérées (au xénon) est une procédure de laboratoire qui utilise une lampe à arc au xénon pour simuler le spectre complet de la lumière solaire, ainsi que des conditions contrôlées de température, d'humidité et de pulvérisation d'eau. Ce test permet de prédire le comportement des matériaux exposés aux conditions extérieures sur une période prolongée. Il est couramment utilisé dans l'industrie automobile pour évaluer la tenue des couleurs, le maintien du brillant, le farinage, la fissuration et la perte d'adhérence.
Ces tests visent à accélérer le vieillissement naturel afin de simuler en laboratoire, en quelques jours ou semaines, des semaines, voire des mois, d'exposition à l'extérieur. Cette méthode permet d'évaluer la durabilité des peintures, plastiques, caoutchoucs, revêtements, textiles et autres matériaux.
Ces tests utilisent généralement un appareil de mesure de la température à arc au xénon ou un appareil similaire, des filtres adaptés à des spectres de transmission spécifiques de la lumière du jour ou du verre de fenêtre (tels que la lumière du jour, les UV à long terme), des systèmes de contrôle de la température, de l'humidité et de la pulvérisation, et un support d'échantillons rotatif pour une exposition uniforme.
La norme Renault D27 1380 comprend une procédure en laboratoire permettant d'évaluer la résistance des revêtements, plastiques, élastomères, revêtements extérieurs et composants peints au rayonnement solaire, à la chaleur, à l'humidité et aux projections d'eau, à l'aide d'un appareil de mesure de la température à arc au xénon. Cette procédure est utilisée pour la validation de la conception, l'approbation des fournisseurs et le contrôle des modifications de matériaux lorsque l'apparence ou les performances fonctionnelles peuvent être dégradées par une exposition extérieure.
Cette méthode vise à établir une corrélation avec l'utilisation en extérieur aux latitudes moyennes en contrôlant la distribution spectrale de puissance, l'irradiance, la température du panneau noir, la température ambiante, l'humidité et la pulvérisation d'eau périodique. Les instruments de mesure de l'arc au xénon et les instruments météorologiques sont des instruments standard pour l'usure automobile.
Les échantillons d'essai sont généralement des tôles d'une largeur de 70 à 90 mm, d'une longueur de 150 à 190 mm et d'une épaisseur de 0,8 à 0,95 mm. Si l'éprouvette doit être testée peu après la mise en peinture, elle doit être stockée pendant 1 jour pour les matériaux monocomposants et 5 jours pour les matériaux bicomposants, à une température de 23 °C ± 2 °C et une humidité relative de 50 % ± 5 %.
Cette norme définit deux méthodes d’essai :
- Méthode A : Cette méthode est basée sur la norme SAE J2527, Performance-Based Standard for Accelerated Exposure of Exterior Automotive Materials Using Controlled-Ray Xenon Arc Apparatus, élaborée par l'American Society of Automotive Engineers (SAE). Cette norme SAE spécifie les procédures d'utilisation d'un appareil à arc au xénon à rayonnement contrôlé utilisé pour l'exposition accélérée de divers matériaux extérieurs automobiles.
La norme Renault D27 1380 définit une ou plusieurs boucles (extérieure et intérieure, claire et sombre) à appliquer. Les conditions de cette méthode sont les suivantes :
- Irradiance : 0,55 W m2 à 340 nm.
- Température du panneau noir : 70 degrés Celsius plus/moins 3 degrés Celsius en cycle sec.
- Température ambiante : 47 degrés plus/moins 3 degrés en cycle lumière et séchage, 38 degrés plus/moins 3 degrés en cycle obscurité.
- Humidité : Cycle léger et sec 50 pour cent plus/moins 5 pour cent d'humidité relative, l'obscurité et 95 pour cent plus/moins 5 pour cent d'humidité relative dans un cycle de pulvérisation d'eau.
- Cycle de pulvérisation d'eau :
- Cycle d'obscurité de 60 minutes avec pulvérisation d'eau sur les panneaux (avant et arrière), 95 pour cent plus/moins 5 pour cent d'humidité relative.
- Cycle d'éclairage sans pulvérisation de 40 minutes, 50 pour cent plus/moins 5 pour cent d'humidité relative.
- Cycle lumineux de 20 minutes avec pulvérisation d'eau sur les panneaux (face avant), 95 pour cent plus/moins 5 pour cent d'humidité relative.
- Cycle d'éclairage sans pulvérisation de 60 minutes, 50 pour cent plus/moins 5 pour cent d'humidité relative.
- Filtres : Type de lumière du jour ou de vitre (extérieur ou intérieur) en fonction de l'emplacement du composant.
La démonstration du cycle d’essai est incluse dans l’annexe standard (Annexe A).
- Méthode B : Dans cette méthode, les conditions sont les suivantes :
- Irradiance : 180 W/m² (400 nm ou moins). L’uniformité de l’éclairage doit être de plus ou moins 10 % dans la zone d’évaluation effective.
- Longueur d'onde initiale : 290 nm.
- Température : 63 degrés plus/moins 3 degrés en émission lumineuse (température du panneau noir), 28 degrés plus/moins 3 degrés en précipitations (température atmosphérique).
- Humidité : 50 pour cent plus ou moins 5 pour cent d'humidité relative en cas d'éclairage, 95 pour cent ou plus d'humidité relative en cas de précipitations.
- Cycle de précipitation : 24 minutes pendant 360 minutes d'éclairage.
La démonstration du cycle d’essai est incluse dans l’annexe standard (Annexe A).
Les étapes de test pour chaque méthode sont les suivantes :
- La couleur initiale sur la surface peinte est mesurée.
- Placez l'éprouvette dans le porte-éprouvette, la surface peinte face à la lampe. Si des porte-éprouvettes vides sont disponibles, ils doivent être entièrement recouverts d'une feuille d'acier inoxydable ou d'aluminium.
- Les conditions de test sont saisies dans l'appareil.
- Il fonctionne pendant la période de temps spécifiée.
- L'éprouvette doit être déplacée vers un support d'éprouvette différent chaque semaine.
- L'éprouvette est retirée de l'appareil.
- La surface peinte est nettoyée avec un détergent doux à l'aide d'un chiffon doux et rincée à l'eau du robinet.
- La couleur finale sur la surface peinte est mesurée.
- Le test d'adhérence est réalisé 24 heures après avoir retiré l'éprouvette de l'appareil.
La norme Renault D27 1380 est importante car elle offre à Renault et à ses fournisseurs un moyen contrôlé et reproductible de prédire la résistance des matériaux et revêtements à l'ensoleillement, à la chaleur et à l'humidité pendant des années, en quelques semaines plutôt qu'en années. Les principales raisons de cette norme sont les suivantes :
- Assure la durabilité à long terme des pièces : les peintures extérieures, les plastiques et les élastomères sont constamment exposés aux rayons UV, aux variations de température et à la pluie. Ce test simule ces conditions pour garantir que les pièces ne se décolorent pas, ne se fissurent pas, ne se colorent pas et ne perdent pas leur adhérence prématurément.
- Accélère l'altération en conditions réelles : Au lieu d'attendre 3 à 5 ans d'exposition extérieure, les tests à l'arc au xénon permettent de reproduire des dommages équivalents en quelques centaines d'heures. Cela accélère le développement et les homologations des produits.
- Préserve la qualité et l'esthétique de la marque : l'équilibre des couleurs et de la brillance est crucial pour les pièces visibles comme les panneaux de carrosserie, les garnitures et les surfaces intérieures. L'homogénéité de la couleur tout au long de la vie du véhicule renforce la réputation de qualité de la marque.
- Prise en charge des exigences du marché mondial : les différents marchés présentent des contraintes UV et climatiques très différentes. Le contrôle de la puissance spectrale, de la température et de l'humidité par la méthode permet de valider les performances pour toutes les régions cibles.
- Empêche les pannes et les rappels coûteux : l'identification des faiblesses des matériaux ou des revêtements avant la production en série évite les réclamations sous garantie, les programmes de repeinture ou les remplacements de pièces sur le terrain.
- Conforme aux normes internationales : cette norme est étroitement alignée sur les normes ISO 4892-2 et ASTM G155, garantissant des résultats fiables et comparables à ceux d'autres fabricants et fournisseurs d'équipements d'origine dans le monde entier.
Notre organisation, forte de nombreuses années d'expérience et suivant attentivement les avancées scientifiques et technologiques mondiales, réalise des tests, des mesures et des analyses dans un large éventail de domaines pour des entreprises de tous secteurs, grâce à une équipe qualifiée et une infrastructure complète. Dans ce contexte, nous proposons également des services d'essais conformes à la norme Renault D27 1380, méthode d'essai accélérée de résistance aux intempéries (xénon).

