

La norme « GMW 16830 Lamination de rubans adhésifs sur composants automobiles », développée par General Motors Worldwide (GMW), est une norme d'essai utilisée pour évaluer l'adhérence des rubans adhésifs appliqués sur les composants automobiles. Cette norme définit un essai de pelage à 90 degrés conçu pour évaluer la qualité de la liaison entre le ruban adhésif et le composant. Cet essai consiste à mesurer la résistance au pelage et à examiner le mode de rupture qui en résulte.
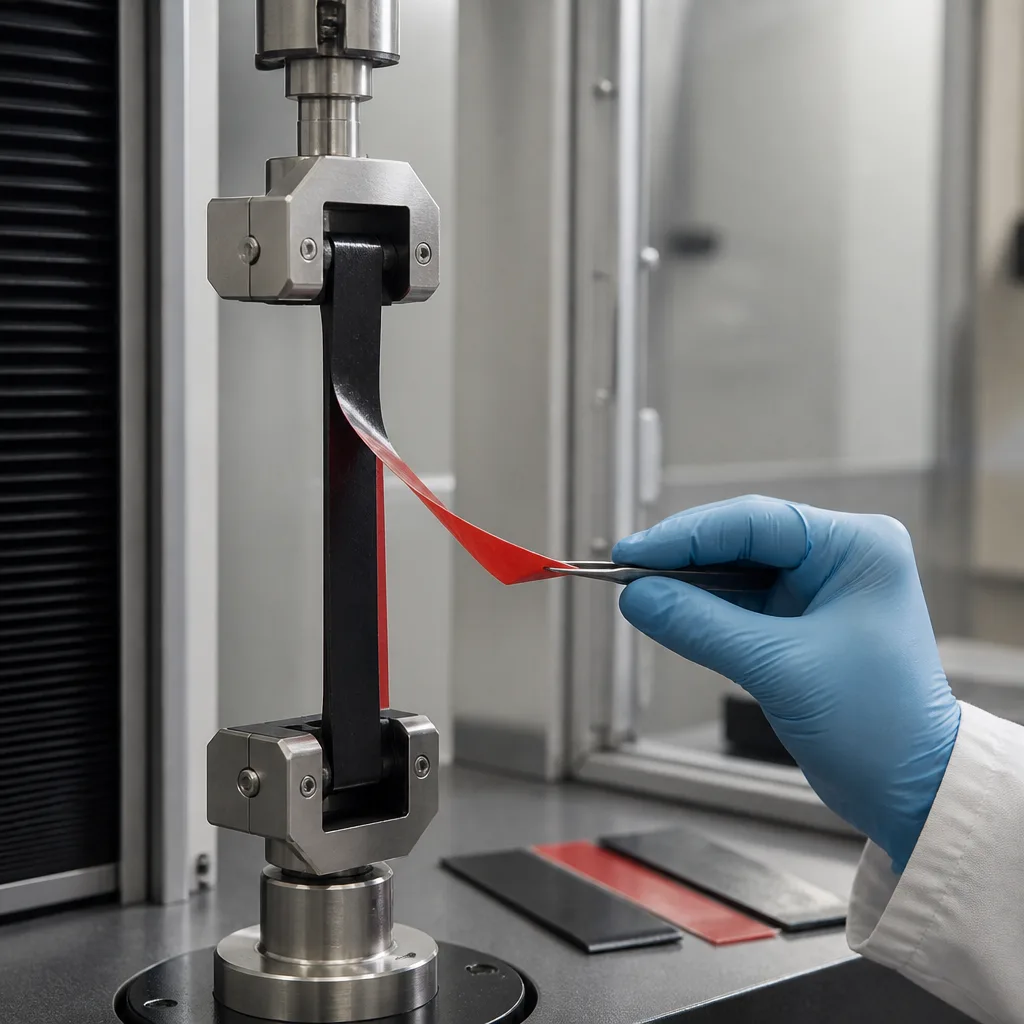
La norme GMW 16830 s'applique spécifiquement aux garnitures et composants automobiles installés à l'aide de rubans adhésifs sensibles à la pression plutôt que de fixations mécaniques. Elle peut concerner des pièces décoratives extérieures et intérieures telles que les moulures latérales de carrosserie, les emblèmes, les plaques signalétiques, les habillages de carrosserie, les appliques, les seuils de porte, les baguettes de tableau de bord, les passages de roue et les moulures de gouttière.
La norme GMW 16830 a pour principal objectif de fournir une méthode de contrôle qualité de routine pour évaluer l'adhérence des rubans adhésifs. Un composant collé doit conserver une adhérence adéquate lors de sa fabrication, de l'assemblage du véhicule, de son exposition aux conditions environnementales et de son utilisation.
Cette méthode de test fournit deux types d'informations importants :
Cette combinaison est importante car un résultat numérique de résistance au pelage seul ne permet pas toujours de décrire pleinement la qualité d'un collage. Par exemple, une rupture peut se produire à l'interface adhésif/substrat, dans l'adhésif lui-même, ou encore au sein du ruban ou du substrat.
La norme GMW 16830 s'applique aux composants automobiles laminés avec un ruban adhésif préalablement qualifié et approuvé conformément aux spécifications General Motors relatives au substrat, à l'agent d'adhérence et au ruban. Il s'agit donc principalement d'un test de contrôle qualité et de processus, et non d'un substitut à la qualification des matériaux. Exemples d'applications :
Le principe de base du test est le test de pelage à 90 degrés. Un ruban adhésif est appliqué sur la pièce automobile spécifiée dans des conditions contrôlées. Ensuite, l'extrémité libre du ruban est tirée de la pièce à un angle d'environ 90 degrés, et la force nécessaire pour le décoller est mesurée. La force obtenue donne une indication du niveau d'adhérence. Simultanément, l'opérateur examine les surfaces séparées afin de déterminer le mode de rupture. Cette procédure permet ainsi de vérifier si le processus de lamination a permis d'obtenir une liaison adhésive homogène et durable.
Cette méthode détermine les éléments suivants :
La localisation de la défaillance aide les ingénieurs à faire la distinction entre un problème d'adhérence et un problème de substrat ou de traitement.
La norme GMW 16830 inclut la préparation complète des échantillons, leur conditionnement, la configuration des équipements et les critères d'acceptation.
Cette méthode suit essentiellement les étapes suivantes :
Les limites d'acceptation réelles ne doivent pas être déduites de la description générale de la norme ; elles dépendent des exigences relatives aux composants/matériaux concernés et du système de convoyage approuvé.
Les rubans adhésifs sont largement utilisés dans l'assemblage automobile car ils permettent une fixation propre, légère et esthétique, sans vis, clips ni autres fixations mécaniques visibles. Cependant, une mauvaise adhérence peut entraîner :
Par conséquent, la norme GMW 16830 offre un moyen pratique de contrôler la régularité et la qualité du collage du ruban adhésif pendant la production.
L'un des principaux avantages de la méthode décrite est qu'elle ne repose pas uniquement sur la résistance au pelage mesurée. Deux échantillons peuvent présenter des valeurs de résistance au pelage similaires, mais des mécanismes de rupture différents. Par exemple, un échantillon peut présenter une rupture cohésive souhaitée au niveau du système adhésif, tandis que l'autre peut présenter une séparation interfaciale entre l'adhésif et le substrat. Par conséquent, la résistance au pelage et le mode de rupture doivent être considérés conjointement lors de l'interprétation du test.
La norme GMW 16830 est particulièrement adaptée au contrôle de la qualité de la production car elle permet d'identifier les variations dans le processus de collage.
Des changements inattendus dans les performances de pelage peuvent indiquer les types de problèmes suivants :
Par conséquent, ce test peut être intégré aux programmes de contrôle qualité des fournisseurs et de la production.
La norme GMW 16830 offre plusieurs avantages pratiques :
Cependant, la norme GMW 16830 ne doit pas être interprétée comme une garantie absolue de la durabilité d'un système adhésif. La résistance au pelage peut être affectée par de nombreux facteurs, notamment l'état du substrat, la préparation de surface, la température, le temps de contact, la structure du ruban et les conditions d'application. Par conséquent, la réussite d'un test de pelage à 90 degrés ne garantit pas à elle seule une performance durable dans toutes les conditions environnementales du secteur automobile.
En conclusion, la méthode d'essai décrite dans la norme GMW 16830 est particulièrement utile pour les éléments de garniture automobile fixés par ruban adhésif, tels que les moulures, les emblèmes, les appliques, les seuils de porte et autres éléments décoratifs. Elle aide les fabricants à garantir une adhérence homogène et à identifier les problèmes liés aux matériaux, à la préparation des surfaces ou au processus de stratification. Par conséquent, pour les laboratoires et les équipementiers automobiles, cette norme constitue un outil essentiel pour le contrôle qualité de l'adhérence et la vérification des processus de fabrication.
Depuis de nombreuses années, notre organisation, forte de son personnel compétent et expérimenté, comprend les besoins de ses clients, leur fournit les services d'essais avancés requis et les accompagne dans la mise en place, l'implémentation et l'amélioration de leurs systèmes de management. Dans ce cadre, nous proposons également des services d'essais conformes à la norme GMW 16830.
Pour obtenir un rendez-vous, obtenir des informations plus détaillées ou demander une évaluation, vous pouvez nous demander de remplir notre formulaire et de vous joindre.

