Mesure de l'épaisseur des films de peinture Ford FLTM BI 117-01 - Méthode des courants de Foucault
La norme « Ford FLTM BI 117-01 Mesure de l’épaisseur du film de peinture – Méthode par courants de Foucault », élaborée par Ford Motor Company (Ford), décrit une méthode d’essai définissant les procédures, l’équipement et les critères d’évaluation pour la mesure de l’épaisseur des films de peinture (revêtement) sur les surfaces métalliques. Cette méthode est largement utilisée dans l’ingénierie automobile pour garantir la qualité, la durabilité et la protection anticorrosion des revêtements.
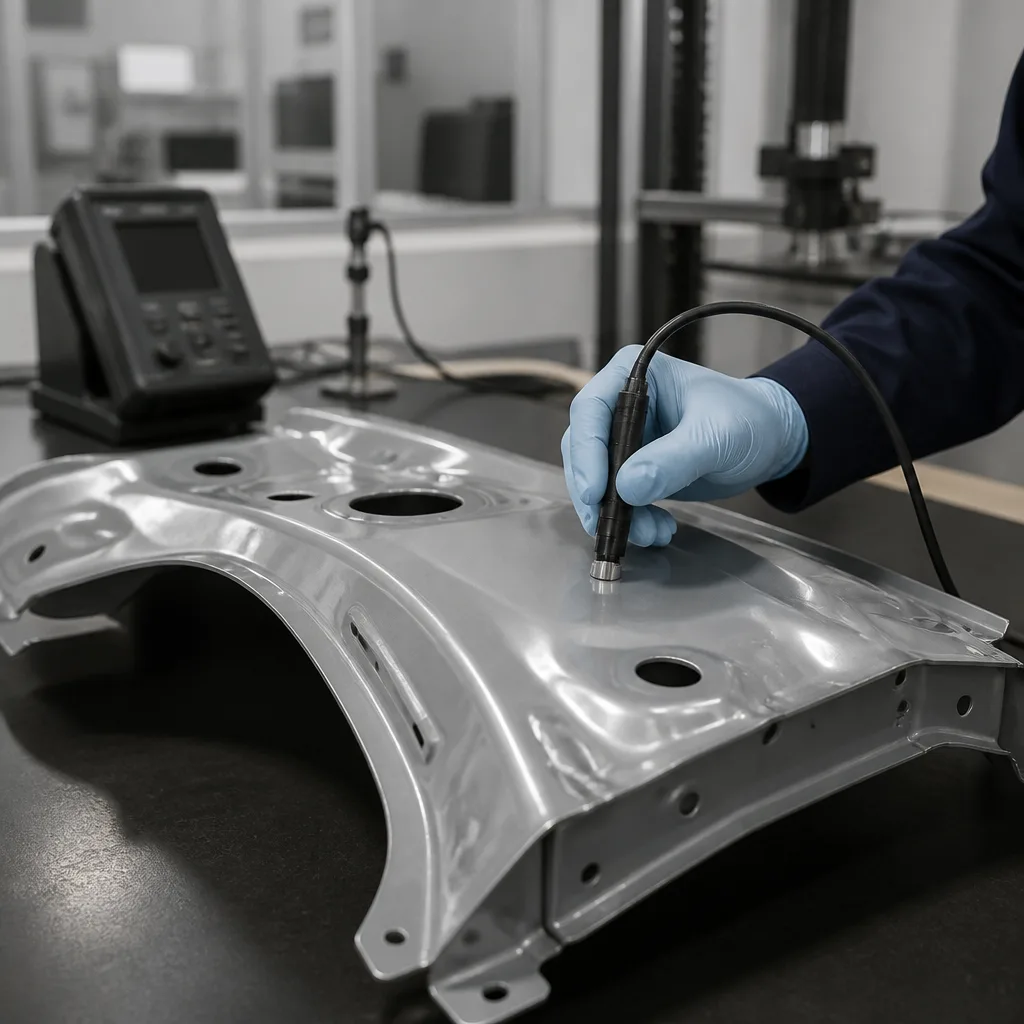
L’objectif principal de la norme Ford FLTM BI 117-01 est de garantir que les systèmes de peinture appliqués aux panneaux et composants de la carrosserie des véhicules répondent aux exigences de conception dans les domaines suivants :
- Protection contre la corrosion
- Cohérence de l'apparence
- Contrôle des procédés dans les lignes de teinture
- Indirectement, les performances d'adhérence (via une épaisseur de film correcte)
L'épaisseur de la peinture est cruciale pour les raisons suivantes :
- Si elle est trop mince, elle n'offre pas une protection anticorrosion suffisante.
- Si elle est trop épaisse, elle peut entraîner des fissures, un mauvais durcissement, une augmentation des coûts ou des problèmes d'adhérence.
Cette norme s'applique généralement aux éléments suivants :
- surfaces métalliques (acier, acier galvanisé, aluminium)
- panneaux de carrosserie automobile peints
- Composants revêtus en production et tests de vérification.
Cette norme est utilisée dans les domaines suivants :
- Contrôle de la qualité de la production des fabricants d'équipement d'origine.
- tests de vérification des fournisseurs
- Développement de revêtements en laboratoire
La norme Ford FLTM BI 117-01 définit des méthodes de mesure non destructives en fonction du type de surface :
- Méthode d'induction magnétique (surfaces à base de fer) : Utilisée pour les pièces en acier ou en fer :
- Un champ magnétique est généré dans la sonde.
- La couche de peinture agit comme un vide non magnétique.
- La variation du flux magnétique est proportionnelle à l'épaisseur du revêtement.
- Méthode des courants de Foucault (métaux non ferreux) : Utilisée pour l’aluminium ou les métaux non magnétiques :
- Un champ électromagnétique à haute fréquence est induit.
- Des courants de Foucault se forment dans la couche inférieure.
- La variation du signal est liée à l'épaisseur du revêtement.
- Méthodes alternatives avancées (technologies de support) : En fonction de l’équipement du fournisseur, les méthodes suivantes sont utilisées :
- mesure d'épaisseur par ultrasons
- Microscopie optique/numérique (dans des situations d'analyse avancée)
Les dispositifs typiques autorisés pour les essais selon la norme Ford FLTM BI 117-01 comprennent :
- jauges d'épaisseur de revêtement par induction magnétique
- jauges d'épaisseur à courants de Foucault
- Étalons de référence calibrés (feuilles ou blocs certifiés)
Tout l'équipement,
- Il doit être calibré avant les essais.
- Elle doit être vérifiée périodiquement selon des normes certifiées.
Un étalonnage correct est une condition fondamentale pour les éléments suivants :
- L'appareil doit chauffer avant la mesure.
- Calibrage zéro sur substrat nu.
- Utilisation de normes d'épaisseur certifiées
- Vérification sur des matériaux similaires aux échantillons de test (même composition et même état de surface)
Un réétalonnage régulier est nécessaire pour maintenir la précision des mesures.
Cette méthode de test suit généralement les étapes suivantes :
- On prépare une zone de référence propre et non revêtue.
- L'appareil de mesure est calibré.
- Plusieurs points sont mesurés sur la surface revêtue.
- Elle est enregistrée avec la valeur suivante :
- Épaisseur minimale
- Épaisseur maximale
- Valeur moyenne
- Les conditions de mesure et le type d'appareil sont indiqués.
Les principaux facteurs affectant la précision des résultats sont les suivants :
- Rugosité de surface
- Courbure de la partie
- Épaisseur du substrat
- Effets de bord
- Angle et pression de la sonde
- Propriétés magnétiques du matériau de base
Ces facteurs sont explicitement contrôlés dans la norme afin d'améliorer la reproductibilité.
La méthode d'essai normalisée Ford FLTM BI 117-01 fait partie d'un système d'essais de peinture et de corrosion Ford plus vaste, souvent utilisé conjointement avec :
- Série standard Ford FLTM BI 110 (tests de revêtement)
- Série standard Ford FLTM BI 123 (test de corrosion)
- Série standard Ford FLTM BO (tests de résistance environnementale)
La norme Ford FLTM BI 117-01 est importante car elle normalise la mesure de l'épaisseur du film de peinture sur les pièces automobiles. Cette mesure, en apparence simple, a un impact direct sur la durabilité, l'esthétique et le contrôle qualité de la fabrication du véhicule. Voici les principales raisons de l'importance de cette norme :
- Elle garantit une protection anticorrosion optimale : les systèmes de peinture des panneaux de carrosserie constituent la première barrière contre la corrosion. Si le revêtement est trop mince, l’humidité et les sels peuvent pénétrer le substrat métallique, entraînant la formation de rouille et une détérioration structurelle. S’il est trop épais, il risque de se fissurer ou de se décoller avec le temps. Cette norme garantit que le revêtement reste dans la plage de protection définie.
- Cela garantit une apparence uniforme du véhicule : les différences d’épaisseur affectent les éléments suivants :
- homogénéité des couleurs
- Niveau de luminosité
- Texture de surface (aspect peau d'orange, ondulations)
En contrôlant l'épaisseur, on s'assure que les véhicules provenant de différentes usines ou fournisseurs aient la même qualité visuelle.
- Elle garantit la stabilité du processus de production : l’épaisseur de la peinture est un indicateur clé du processus dans les lignes de revêtement (pulvérisation, électroplacage, revêtement en poudre). Cette norme permet aux ingénieurs de :
- Détection des déviations ou des obstructions du pistolet de pulvérisation.
- Identification des problèmes de chimie des bains (dans les systèmes de galvanoplastie)
- Pour garantir des performances de ligne constantes.
Sans méthodologie standardisée, il est plus difficile de détecter rapidement les variations de processus.
- Améliore la durabilité et la performance de la garantie : une épaisseur de film correcte réduit les défaillances à long terme telles que :
- Décollement et délamination
- dommages causés par l'impact de pierres
- dégradation par les UV
- Réclamations sous garantie liées à la corrosion
Cela permet de réduire directement les coûts et d'accroître la fiabilité du produit.
- La conformité aux normes de qualité des fournisseurs est assurée : Ford travaille avec de nombreux fournisseurs internationaux. Cette norme garantit les points suivants :
- Tous les fournisseurs mesurent l'épaisseur de la même manière.
- Les données peuvent être comparées entre les régions.
- Les contrôles de qualité sont constants.
C'est très important pour les systèmes de production mondiaux.
- Elle favorise l'utilisation de matériaux légers : les véhicules modernes utilisent des matériaux mixtes (acier, aluminium). Chacun de ces matériaux réagit différemment aux systèmes de revêtement. Cette norme soutient la conception de véhicules multi-matériaux en garantissant une validation précise de l'épaisseur des substrats ferreux et non ferreux.
- Fournit des mesures répétables et vérifiables : cet étalonnage standard de l’appareil définit les points de mesure et les techniques acceptables (induction magnétique/courants de Foucault), garantissant ainsi la traçabilité et la répétabilité des résultats.
En résumé, la norme Ford FLTM BI 117-01 définit une méthode normalisée et reproductible de mesure de l'épaisseur du film de peinture sur les pièces métalliques, par des procédés magnétiques ou par courants de Foucault. Elle garantit que les systèmes de revêtement utilisés dans la fabrication automobile répondent aux exigences strictes de durabilité et de protection contre la corrosion.
Depuis de nombreuses années, notre organisation, forte de son personnel compétent et expérimenté, comprend les besoins de ses clients, leur fournit les services d'essais avancés requis et les accompagne dans la mise en place, l'implémentation et l'amélioration de leurs systèmes de management. Dans ce cadre, nous proposons également des services d'essais conformes à la norme Ford FLTM BI 117-01.



