Daimler mide el panel de instrumentos en la zona de atenuación del airbag.
La integración de los airbags de pasajeros en los paneles de instrumentos de los vehículos modernos requiere zonas de desgarro cuidadosamente diseñadas que permitan un despliegue controlado en caso de accidente. Estas zonas de desgarro, a menudo denominadas costuras de apertura, deben romperse de forma fiable bajo la presión generada por el airbag al inflarse, manteniendo al mismo tiempo una integridad estructural adecuada durante el funcionamiento normal del vehículo. Por lo tanto, la medición y verificación precisas de estas zonas de desgarro son fundamentales para la seguridad de los pasajeros, la durabilidad del producto y el cumplimiento de las normas automotrices. Este documento describe los principios de diseño, las técnicas de medición, los métodos de ensayo y los procedimientos de control de calidad relacionados con las zonas de desgarro de los airbags en el panel de instrumentos.
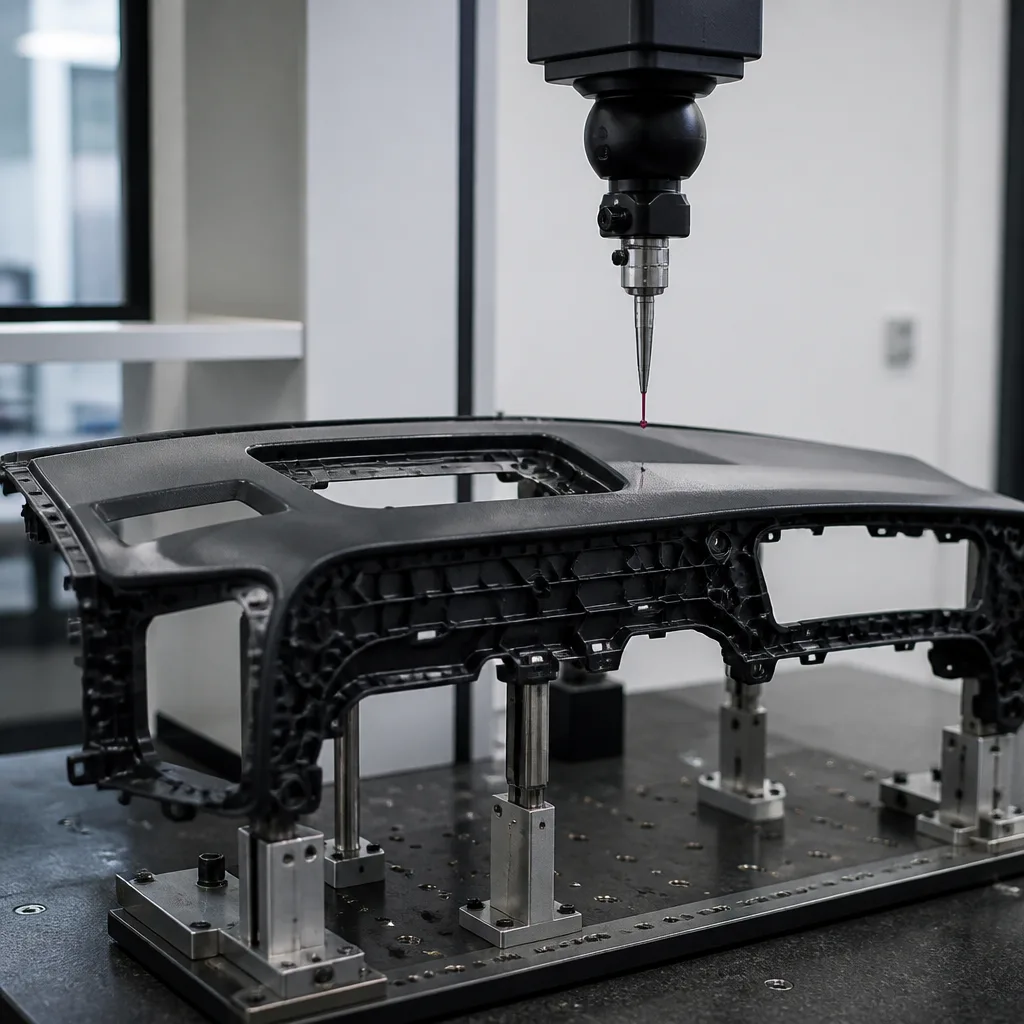
Los sistemas de seguridad automotriz han mejorado significativamente en los últimos años, y las bolsas de aire se han convertido en un componente fundamental para la protección de los pasajeros. En los sistemas de bolsas de aire del lado del pasajero, el módulo de la bolsa de aire generalmente se encuentra debajo del panel de instrumentos. Al activarse, el panel de instrumentos debe desplegarse de manera predecible para permitir que la bolsa de aire se despliegue rápidamente sin generar residuos peligrosos.
Para permitir esta apertura controlada, los fabricantes añaden elementos de atenuación en la parte posterior del sustrato del panel de instrumentos. Estas geometrías de atenuación pueden consistir en corte láser, corte mecánico, secciones moldeadas de paredes delgadas o juntas desprendibles ocultas. Dado que el rendimiento de la apertura depende en gran medida del tamaño y la uniformidad de estas áreas atenuadas, se requieren técnicas de medición precisas durante todo el desarrollo y la producción.
La zona de atenuación en el panel de instrumentos cumple varias funciones clave:
- Proporciona un desgarro controlado durante el despliegue del airbag.
- Evita la propagación impredecible de grietas.
- Conserva su aspecto estético durante el uso normal.
- Mantiene una durabilidad a largo plazo bajo cargas térmicas y mecánicas.
- Reduce el riesgo de lesiones a los pasajeros por piezas desprendidas.
Una sutura adelgazante debe equilibrar dos requisitos contradictorios:
- Alta resistencia estructural durante el funcionamiento normal del vehículo.
- Baja resistencia al desgarro durante el despliegue del airbag.
Para lograr este equilibrio, ahora se requiere un control minucioso del espesor de la pared, la geometría de la junta, las propiedades del material y las tolerancias de fabricación.
Los diseños típicos de paneles de instrumentos constan de múltiples capas:
- Revestimiento de la superficie: La capa decorativa exterior está hecha de PVC, TPO (olefina termoplástica), TPU (poliuretano termoplástico), cuero o cuero sintético.
- Capa de espuma: La capa de espuma de poliuretano proporciona suavidad y absorción de energía.
- Sustrato: El sustrato estructural suele estar fabricado con polipropileno (PP), mezclas de ABS o plásticos reforzados con fibra de vidrio. Las propiedades de atenuación se incorporan normalmente al sustrato y, en ocasiones, en menor medida, a la capa de espuma.
- Los tipos de diseños de atenuación de airbags incluyen:
- Grabado láser: La energía láser expulsa material de la parte posterior del panel de instrumentos para crear un espesor residual controlado.
- Rayado mecánico: Una herramienta de corte crea surcos o costuras en forma de V.
- Atenuación del moldeo: El espesor reducido se integra directamente en el componente moldeado.
Los parámetros de medición críticos son los siguientes:
- Espesor de pared restante: Este es el parámetro más crítico en el rendimiento del despliegue del airbag. Si el espesor es demasiado alto,
- Es posible que el airbag se despliegue muy lentamente.
- Puede acumularse una presión excesiva.
- Puede producirse un fallo al encender el dispositivo.
Si el espesor es demasiado bajo,
- Pueden producirse grietas prematuras.
- Pueden producirse defectos estéticos.
- La durabilidad a largo plazo disminuye.
Los valores típicos del espesor residual de la pared oscilan entre 0,2 mm y 1,0 mm, dependiendo del material y del diseño.
- Geometría del canalón: Las medidas incluyen:
- profundidad de la ranura
- Ancho de la ranura
- Ángulo de ranura
- Radio en la base del canalón
- Continuidad de la sutura: El debilitamiento continuo garantiza una propagación predecible de las estrías.
- Distribución del espesor del material: La homogeneidad del espesor alrededor del área de aplicación influye enormemente en el comportamiento de la fractura.
- Integridad de la superficie: Los sistemas de medición también deben verificar lo siguiente:
- Ausencia de marcas de hundimiento visibles
- Para evitar errores de lectura.
- Ausencia de grietas no deseadas
Las principales técnicas de medición son las siguientes:
- Medición de espesor por ultrasonidos: Los sensores ultrasónicos se utilizan ampliamente para la medición no destructiva del espesor de las paredes. El principio se basa en que las ondas sonoras de alta frecuencia atraviesan el material y se reflejan en las superficies internas.
- Sistemas de medición óptica: Se utilizan escáneres láser y sistemas de luz estructurada para capturar la geometría de las ranuras.
- Tomografía computarizada (TC): Los sistemas de TC industriales proporcionan imágenes internas detalladas.
- Seccionamiento mecánico: El seccionamiento destructivo sigue siendo uno de los métodos más precisos para evaluar la geometría de la costura.
- Máquinas de medición por coordenadas: Estos sistemas se utilizan para la verificación dimensional y el posicionamiento de las uniones de los componentes moldeados.
Los principales desafíos en materia de medición incluyen:
- Variabilidad del material: Los termoplásticos presentan contracción y dilatación térmica, lo que puede afectar a las mediciones.
- Geometría compleja: Los paneles de instrumentos tienen superficies muy curvas que dificultan el posicionamiento de las sondas.
- Estructura multicapa: Las diferentes capas de material generan incertidumbre en las mediciones, especialmente en los sistemas ultrasónicos.
- Tolerancias de fabricación: Las variaciones en el moldeo por inyección pueden alterar el espesor local y la geometría de la costura.
- Factores ambientales: La temperatura y la humedad pueden afectar tanto a las propiedades del material como a la precisión de la medición.
Las mediciones por sí solas no son suficientes sin pruebas de verificación del despliegue de los airbags:
- Pruebas de despliegue estático: El módulo del airbag se activa en condiciones controladas:
- Cámaras de alta velocidad graban la inauguración.
- Se evalúa el comportamiento de la sutura de la rotura.
- Se evalúa la formación de las piezas.
- Acondicionamiento ambiental: Las muestras se analizan bajo las siguientes condiciones:
- Alta temperatura
- Baja temperatura
- Exposición a la humedad
- envejecimiento por rayos UV
Esto garantiza la fiabilidad a largo plazo.
- Pruebas de vibración y durabilidad: Los paneles de instrumentos se someten a ciclos de durabilidad para verificar que los puntos débiles permanezcan estables durante toda la vida útil del vehículo.
Los fabricantes de automóviles aplican métodos de control estadístico de procesos para supervisar la calidad de la producción. Los parámetros básicos de estos métodos son los siguientes:
- Espesor promedio de pared residual
- Índice de capacidad del proceso
- Repetibilidad y reproducibilidad de las mediciones.
- Análisis de tendencias
Las mediciones de atenuación de los airbags y los procedimientos de verificación están influenciados por diversas normas y reglamentos automotrices. Por ejemplo,
- Norma Federal de Seguridad de Vehículos Motorizados FMVSS 208 - Protección de Pasajeros contra Colisiones
- UNECE R21 Reglamento uniforme relativo a la homologación del equipamiento interior de los vehículos.
- ISO 11452 Vehículos de carretera - Métodos de ensayo de componentes para perturbaciones eléctricas causadas por energía electromagnética radiante de banda estrecha.
- Normas de ingeniería específicas de los fabricantes de equipos originales (los fabricantes de vehículos suelen desarrollar requisitos de verificación personalizados que superan los mínimos legales).
En conclusión, mantener un control estricto del proceso y estándares de prueba rigurosos es fundamental para lograr sistemas de airbag de panel seguros y eficaces. La medición de las áreas de atenuación del panel para los airbags de pasajeros es un aspecto crítico de la ingeniería de seguridad automotriz. El control preciso del espesor residual de la pared, la geometría de la ranura y la consistencia del material influye directamente en el rendimiento del despliegue del airbag y la protección del pasajero. El cumplimiento de un control estricto del proceso y estándares de prueba rigurosos es esencial para obtener un producto seguro y confiable.
Durante muchos años, nuestra organización, con su personal competente y experimentado, ha comprendido las necesidades de sus clientes, brindándoles los servicios de pruebas avanzadas que requieren y ayudándolos en el establecimiento, la implementación y la mejora de sus sistemas de gestión. En este contexto, también ofrecemos servicios de medición del panel de instrumentos en la zona de atenuación del airbag.



