

La norma desarrollada por la empresa de automóviles MAN “MAN M 3150-5 Calidad de la superficie - Evaluación de la capa de imprimación” describe un procedimiento para evaluar la calidad de la superficie de la capa de imprimación de los vehículos.
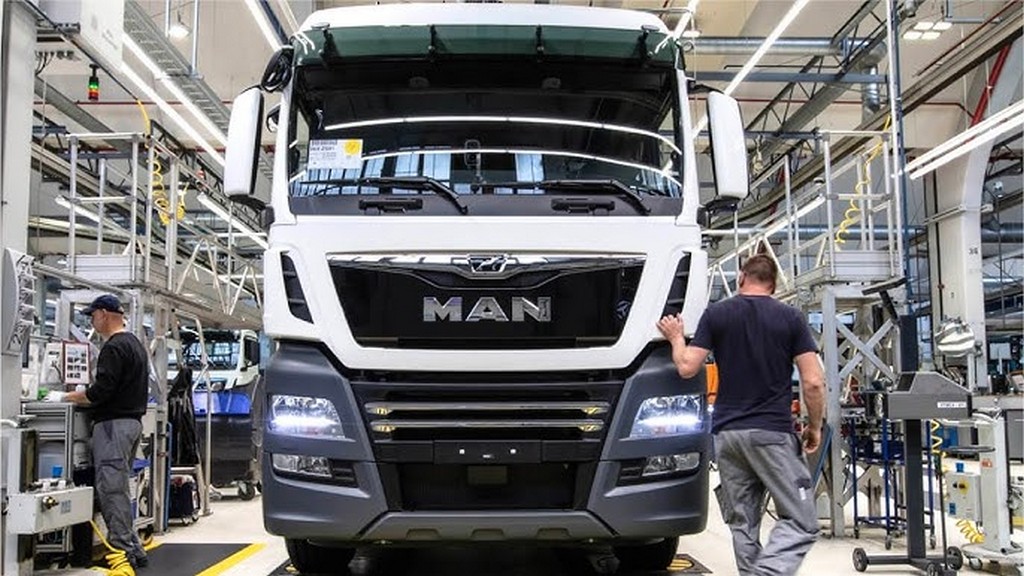
Básicamente, la serie de normas MAN M 3150 está diseñada para permitir una evaluación uniforme de la calidad de la superficie, la estructura y la armonía cromática de los revestimientos de los vehículos comerciales MAN (cabina, piezas adicionales de la cabina, chasis y revestimiento exterior de autobuses). Los requisitos se derivan de los requisitos del cliente y de la tecnología más moderna.
Esta serie de normas se aplica tanto a piezas internas como a piezas compradas, independientemente de la calidad y el tipo de material del componente (chapa, plástico).
La norma MAN M 3150-5 es válida para camiones y autobuses. Pueden aplicarse normas especiales a los vehículos militares.
El requisito básico es que tanto los autobuses como los camiones deben estar dentro de los rangos de tolerancia deseados en términos de calidad superficial, estructura superficial, color y tensión superficial deseadas.
Los requisitos para la imprimación del sustrato (estructura, color, tensión) se especifican en las condiciones técnicas de entrega de los materiales de recubrimiento (en M 3094, M 3031, M 3022 y normas similares). En particular, se debe prestar atención a que el color del relleno del mueble coincida con el de todas las piezas adicionales.
El método de medición del ángulo de contacto en las mediciones de tensión superficial es un método óptico. El ángulo de contacto está determinado por la tangente en el punto trifásico. Si se utilizan determinados fluidos con propiedades conocidas, como la energía superficial libre o la densidad, es posible determinar la energía superficial del cuerpo sólido que se va a examinar. Para ello se determinan la dispersión y los componentes polares de la tensión superficial en la superficie. Se distingue entre ángulos de contacto dinámicos y estáticos. El tiempo de medición y los parámetros especificados se indican en las tablas del estándar.
La medición del espesor del recubrimiento debe realizarse con un medidor de espesor de pintura o un dispositivo de medición similar para piezas de plástico y otro dispositivo para piezas insertadas de metal, por ejemplo. Se aplican los requisitos de las condiciones técnicas de entrega (como las normas M 3022, M 3086, M 3162). A menos que se indique lo contrario, las pruebas deben realizarse después de 7 días de almacenamiento a temperatura ambiente. Todas las piezas de la serie estándar MAN M 3150 son válidas en cuanto a la calidad de la superficie.
Los posibles tipos de defectos y sus tolerancias admisibles se definen en las tablas previstas en la norma, dependiendo del lugar de ocurrencia (zona de evaluación 1, 2, 3 o zona de evaluación A, B o C). Las zonas de evaluación para camiones están definidas en la norma empresarial MAN M 3150-3. Las zonas de evaluación para autobuses están definidas en la norma MAN M 3150-4.
Para la evaluación de defectos se deben tener en cuenta los siguientes criterios: La evaluación de superficies/piezas debe realizarse, en la medida de lo posible, en la posición o condiciones de montaje, bajo luz diurna difusa o luz artificial similar a la luz diurna (1000 lx) y a una distancia de visión de al menos 0,5 m. Dependiendo del patrón de defectos, es posible que se requiera una distancia de visualización más larga. En caso de duda se debe consultar al departamento técnico responsable. No se permiten residuos de adhesivo que afecten a la calidad de la superficie de los componentes. Si en las tablas no se hacen comentarios sobre los largueros del bastidor y las piezas de fijación del chasis, se aplicará la zona de evaluación 2 o la zona de evaluación B, si no hay influencia sobre la corrosión.
En esta norma, los tipos de defectos de evaluación y los métodos de evaluación para camiones se explican en una tabla sobre la siguiente base:
En esta norma, los tipos de defectos de evaluación y los métodos de evaluación para autobuses se explican en una tabla de la siguiente manera:
La manipulación, embalaje, transporte y almacenamiento de componentes imprimados deberían realizarse de forma que no se produzcan defectos en las superficies de las Zonas 1 y 2 o en las superficies de las Zonas A y B. En particular, para el embalaje se aplica la norma MAN M 3338.
Entre los numerosos estudios de ensayo, medición, análisis y evaluación que realiza para empresas de diversos sectores, nuestra organización también ofrece servicios de ensayo definidos en la norma "MAN M 3150-5 Calidad de superficie - Evaluación de revestimiento de imprimación", con un personal capacitado y experto. y equipamiento tecnológico avanzado.
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

