

La norma "EDAG PVE.4.03.01.0001 Resistencia al rayado", publicada por el Grupo EDAG, uno de los socios de ingeniería independientes más importantes del mundo para vehículos y fábricas inteligentes, describe un método de prueba para determinar la resistencia al rayado de componentes pintados y sin pintar. Para ello, la superficie se somete a abrasión mecánica externa en forma de rayado.
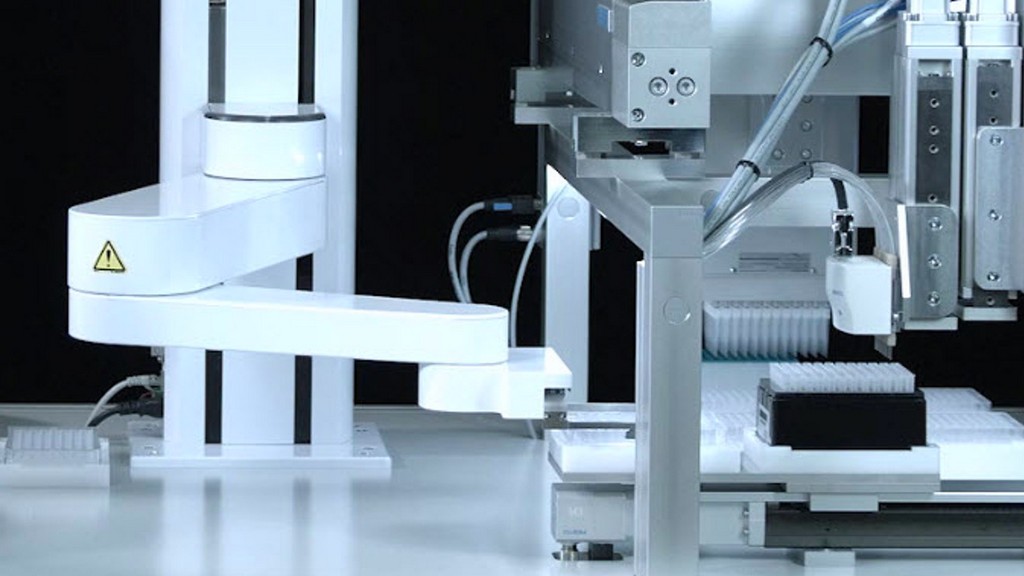
Las pruebas utilizan una herramienta de rayado y una chincheta con pasadores de rayado sujetos y debidamente fijados. La herramienta de rayado es un durómetro 430P fabricado por Erichsen. El pasador de rayado tiene una punta de carburo de 1 mm de diámetro; la punta de prueba del durómetro modelo 318 fabricado por Erichsen es la más adecuada.
Las pruebas también utilizan un espectrofotómetro que cumple con los requisitos generales de las normas DIN 5033-1, ISO/CIE 11664-3, ISO/CIE 11664-4 y DIN 5033-7, mediciones geométricas de 45 grados/0 grados o 0 grados/45 grados de acuerdo con la norma DIN 5033-7, evaluación visual bajo luz de acuerdo con las normas DIN 6173-1 y DIN 6173-2, y luz estándar D65.
La muestra de prueba se coloca plana sobre el portamuestras y la mesa de apoyo del dispositivo de medición. Se realiza una evaluación visual. El valor de brillo se determina según CIELab. Los parámetros de prueba son la fuerza de seguimiento y la tasa de rayado.
Durante la prueba, una aguja de rayado con guía automática raya una cuadrícula sobre la superficie pintada o sin pintar, con una separación entre líneas de aproximadamente 2 mm. Cada rayado se realiza una sola vez en una sola dirección. Para la evaluación, se determina la desviación del color en comparación con la superficie sin tensión con un colorímetro.
Las probetas deben cortarse a partir de piezas terminadas. La forma y el tamaño del portamuestras y del dispositivo de medición deben estar diseñados para proporcionar un soporte plano y permitir un movimiento de rayado unidireccional de al menos 40 mm sobre la superficie de la probeta. Además, las superficies de prueba y de soporte deben ser paralelas entre sí.
Al preparar la muestra, su superficie debe estar lisa y libre de suciedad. El análisis debe realizarse con las manos limpias y sin aceite. Las muestras deben almacenarse durante al menos 48 horas en condiciones ambientales estándar (23 °C y 500 % de humedad relativa), según la norma ISO 554.
La prueba se realiza a temperatura ambiente. Se crea una cuadrícula con un trazador. Se realizan al menos 20 rayaduras con una separación de 2 mm entre las líneas de la cuadrícula. Las rayaduras se repiten perpendicularmente a las líneas existentes, creando una cuadrícula. Las rayaduras se aplican en una sola dirección.
Los parámetros de prueba son los siguientes:
Los resultados previstos son los siguientes:
La evaluación se realiza de la siguiente manera:
Según la tabla titulada “Evaluación de la visibilidad de una impresión (sin aumento)”:
Según la tabla titulada “Evaluación del cambio de superficie (aumento de 6x a 8x)”:
En resumen, la norma EDAG PVE.4.03.01.0001 especifica los requisitos y procedimientos para la inspección visual de superficies pintadas exteriores en componentes automotrices. Esta norma forma parte de un conjunto de protocolos diseñados para garantizar resultados de alta calidad en el exterior de los vehículos, priorizando la consistencia, la estética y la durabilidad de las superficies pintadas.
Esta norma aborda las características visuales de los componentes exteriores pintados, garantizando que cumplan con los criterios de calidad predeterminados. Está diseñada para su uso en la fabricación de automóviles y los procesos de control de calidad, con el fin de evaluar la apariencia superficial de piezas pintadas, como paneles de carrocería, parachoques y otros elementos exteriores.
Los objetivos de esta norma son:
Esta norma especifica varias cuestiones críticas para la inspección de superficies pintadas:
En características visuales se destacan las siguientes:
La norma EDAG PVE.4.03.01.0001 es ampliamente utilizada por fabricantes y proveedores de automóviles para proporcionar recubrimientos exteriores de alta calidad. Esta norma se aplica en los siguientes procesos:
Al proporcionar pautas claras para la inspección visual, la norma PVE.4.03.01.0001 ayuda a los fabricantes de automóviles a lograr:
Por consiguiente, la norma EDAG PVE.4.03.01.0001 desempeña un papel fundamental para garantizar la calidad de las superficies pintadas exteriores en la industria automotriz. Al definir rigurosos criterios y procedimientos de inspección, ayuda a los fabricantes a ofrecer componentes visualmente atractivos y duraderos. Como parte del enfoque integral del Grupo EDAG hacia la ingeniería automotriz, esta norma enfatiza la importancia de la precisión y la consistencia para lograr superficies de vehículos de alta calidad.
Nuestra organización, con una larga trayectoria operativa y un seguimiento meticuloso de los avances científicos y tecnológicos globales, realiza pruebas, mediciones y análisis en una amplia gama de áreas para empresas de todos los sectores, con un equipo cualificado y una amplia infraestructura. En este contexto, también ofrecemos servicios de prueba conforme a la norma EDAG PVE.4.03.01.0001 sobre resistencia al rayado.
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

