

La norma “GMW 16830 Laminación de cintas adhesivas en componentes automotrices”, desarrollada por General Motors Worldwide (GMW), es un estándar de prueba utilizado para evaluar el rendimiento de adhesión de las cintas adhesivas aplicadas a componentes automotrices. Esta norma define una prueba de despegue a 90 grados diseñada para evaluar la calidad de la unión entre la cinta adhesiva y el componente. Esta prueba se realiza midiendo la resistencia al despegue y examinando el modo de falla resultante.
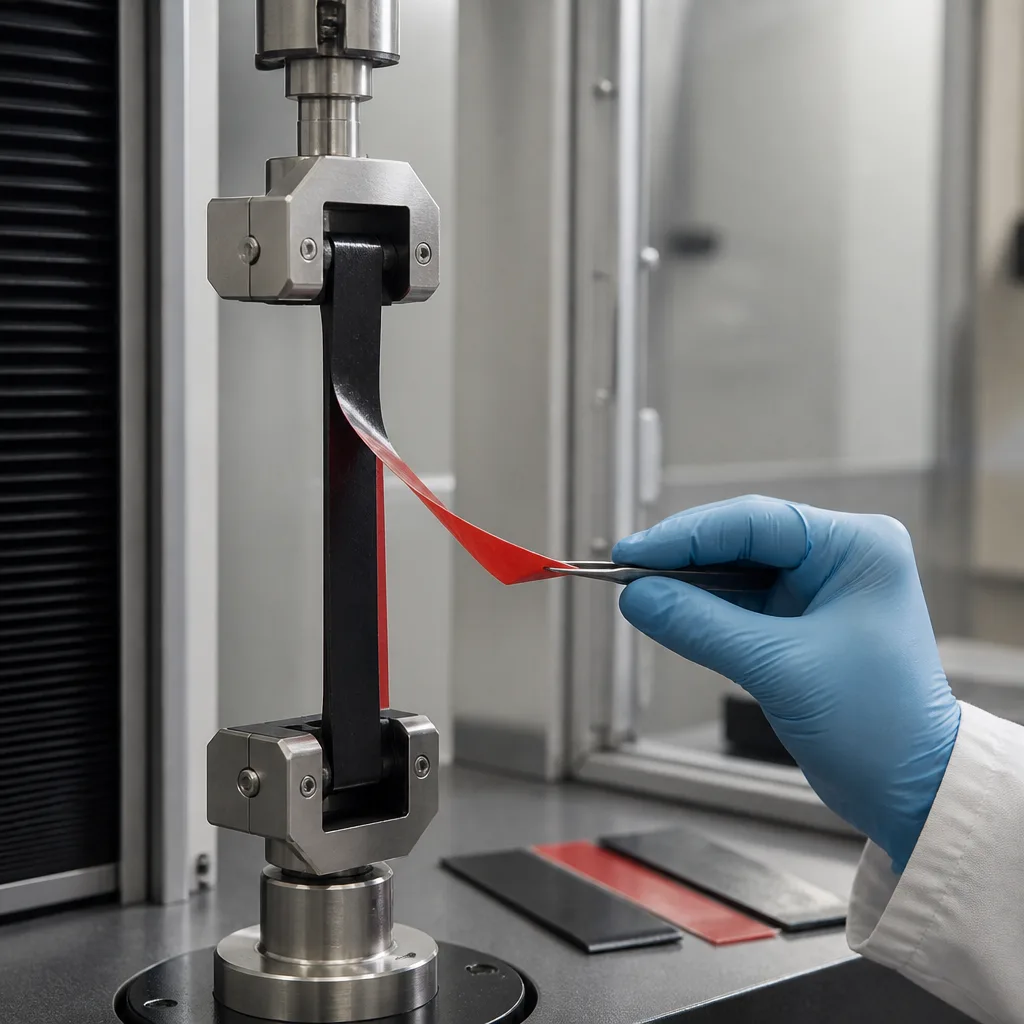
La norma GMW 16830 se aplica específicamente a los embellecedores y componentes automotrices instalados con cintas adhesivas sensibles a la presión en lugar de fijaciones mecánicas. Entre sus aplicaciones se incluyen piezas decorativas exteriores e interiores, como molduras laterales de la carrocería, emblemas, placas de identificación, revestimientos de carrocería, apliques, placas de umbral de puerta, molduras del tablero, pasos de rueda y molduras de canaletas de techo.
El objetivo principal de la norma GMW 16830 es proporcionar un método de control de calidad rutinario para evaluar la adhesión de la cinta. Un componente adherido debe mantener una adhesión adecuada durante la fabricación, el ensamblaje del vehículo, la exposición ambiental y el uso.
Este método de prueba proporciona dos tipos de información importantes:
Esta combinación es importante porque un resultado numérico de resistencia al despegue por sí solo puede no describir completamente la calidad de una unión adhesiva. Por ejemplo, la falla podría ocurrir en la interfaz adhesivo/sustrato, en el adhesivo mismo o dentro de la cinta o el sustrato.
La norma GMW 16830 se aplica a componentes automotrices laminados con cinta que ya ha sido calificada y aprobada según las especificaciones pertinentes de General Motors para el sustrato, el potenciador de adhesión y la cinta. Por lo tanto, se trata principalmente de una prueba de control de calidad y de procesos, más que de un sustituto de la calificación de materiales. Las aplicaciones típicas incluyen:
El principio básico de la prueba es el ensayo de despegue a 90 grados. Se aplica cinta adhesiva al componente automotriz especificado en condiciones controladas. A continuación, se retira el extremo libre de la cinta del componente en un ángulo aproximado de 90 grados y se mide la fuerza necesaria para despegarla. La fuerza resultante indica el nivel de adhesión. Simultáneamente, el operario examina las superficies separadas para determinar el modo de fallo. Esto hace que el procedimiento sea útil para comprobar si el proceso de laminación ha formado una unión adhesiva consistente y duradera.
Este método determina lo siguiente:
La ubicación del fallo ayuda a los ingenieros a diferenciar entre un problema de adhesión y un problema de sustrato o de procesamiento.
La norma GMW 16830 incluye la preparación completa de las muestras, el acondicionamiento, la configuración del equipo y los criterios de aceptación.
Este método sigue esencialmente los siguientes pasos:
Los límites de aceptación reales no deben inferirse de la descripción general de la norma; dependen de los requisitos del componente/material correspondiente y del sistema de transporte aprobado.
Las cintas adhesivas se utilizan ampliamente en el ensamblaje de automóviles porque proporcionan una unión limpia, ligera y visualmente atractiva sin tornillos, clips u otros elementos de fijación mecánicos visibles. Sin embargo, una mala adhesión puede provocar:
Por lo tanto, la norma GMW 16830 proporciona una forma práctica de controlar la consistencia y la calidad de la unión de las cintas durante la producción.
Uno de los aspectos más útiles del método descrito es que no se basa únicamente en la resistencia al despegue medida. Dos muestras pueden presentar valores de resistencia al despegue similares, pero mostrar mecanismos de falla diferentes. Por ejemplo, una muestra puede mostrar una falla cohesiva deseada en el sistema adhesivo, mientras que la otra puede mostrar una separación interfacial entre el adhesivo y el sustrato. Por consiguiente, al interpretar el ensayo, se deben considerar conjuntamente la resistencia al despegue y el modo de falla.
La norma GMW 16830 es especialmente adecuada para el control de calidad de la producción, ya que puede ayudar a identificar variaciones en el proceso de unión.
Los cambios inesperados en el rendimiento del pelado pueden indicar los siguientes tipos de problemas:
Por lo tanto, la prueba puede integrarse en los programas de control de calidad de proveedores y de producción.
La norma GMW 16830 ofrece varias ventajas prácticas:
Sin embargo, la norma GMW 16830 no debe interpretarse como una garantía absoluta de la durabilidad de un sistema adhesivo. La resistencia al despegue puede verse afectada por diversos factores, como el estado del sustrato, la preparación de la superficie, la temperatura, el tiempo de permanencia, la estructura de la cinta y las condiciones de aplicación. Por lo tanto, un resultado satisfactorio en una prueba de despegue a 90 grados no garantiza un rendimiento a largo plazo en todas las condiciones ambientales del sector automotriz.
En conclusión, el método de ensayo descrito en la norma GMW 16830 resulta especialmente útil para componentes de revestimiento automotriz fijados con cinta adhesiva, como molduras, emblemas, apliques, placas de umbral de puerta y otros elementos decorativos. Ayuda a los fabricantes a mantener una adhesión uniforme e identificar problemas en el material, la preparación de la superficie o el proceso de laminación. Por lo tanto, para laboratorios y proveedores del sector automotriz, esta norma constituye una herramienta importante para el control de calidad de la adhesión y la verificación del proceso de fabricación.
Durante muchos años, nuestra organización, con su personal competente y experimentado, ha comprendido las necesidades de sus clientes, brindándoles los servicios de pruebas avanzadas que requieren y asistiéndolos en el establecimiento, implementación y mejora de sistemas de gestión. En este marco, también ofrecemos servicios de pruebas conforme a la norma GMW 16830.
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

