Medición del espesor de las películas de pintura Ford FLTM BI 117-01 - Método de corrientes de Foucault
La norma “Ford FLTM BI 117-01 Medición del espesor de la película de pintura - Método de corrientes de Foucault”, desarrollada por Ford Motor Company (Ford), describe un método de ensayo que define los procedimientos, el equipo y los criterios de evaluación para medir el espesor de las películas de pintura (recubrimiento) en superficies metálicas. Este método se utiliza ampliamente en la ingeniería automotriz para garantizar la calidad, la durabilidad y la protección contra la corrosión del recubrimiento.
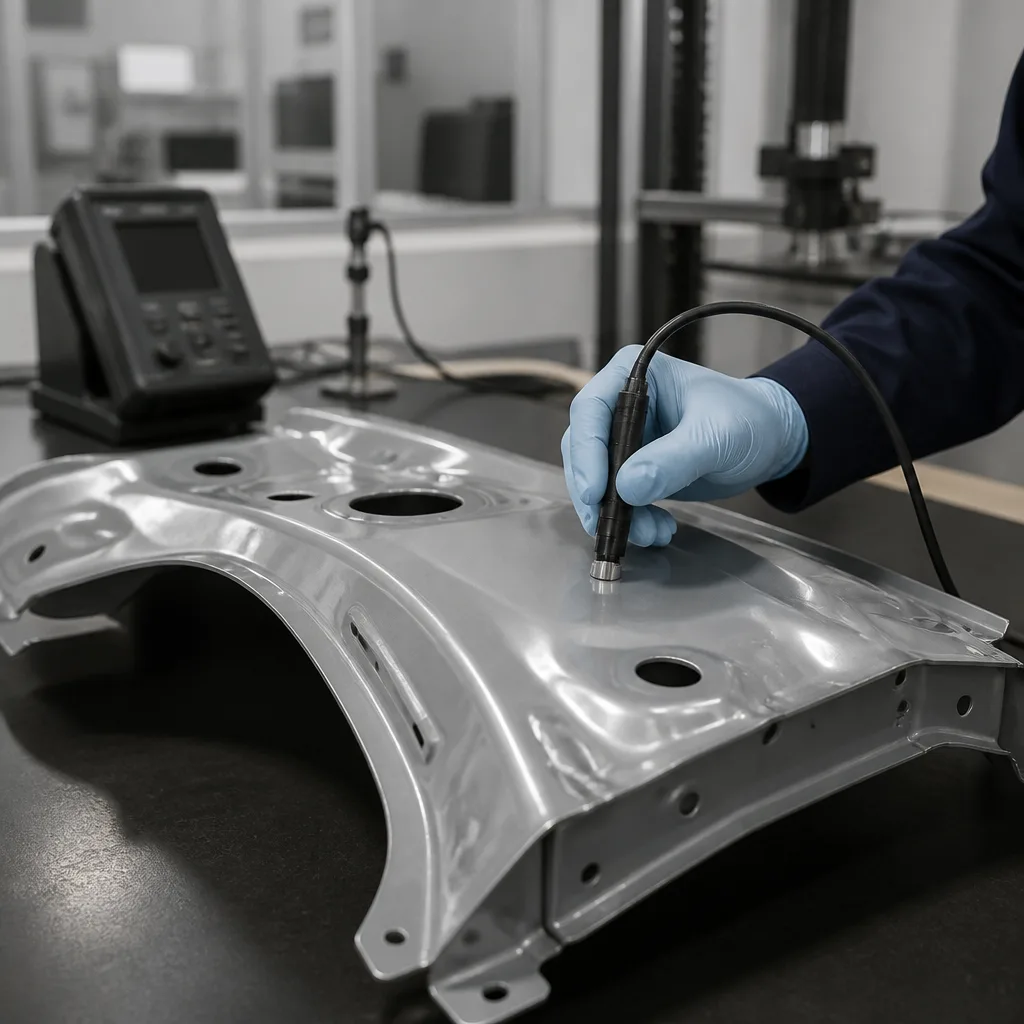
El objetivo principal de la norma Ford FLTM BI 117-01 es garantizar que los sistemas de pintura aplicados a los paneles y componentes de la carrocería del vehículo cumplan con los requisitos de diseño en los siguientes aspectos:
- Protección contra la corrosión
- Consistencia de apariencia
- Control de procesos en líneas de teñido
- Indirectamente, el rendimiento de la adhesión (a través del espesor correcto de la película)
El espesor de la pintura es fundamental por las siguientes razones:
- Si es demasiado delgada, no proporciona una protección adecuada contra la corrosión.
- Si es demasiado grueso, puede provocar grietas, un curado deficiente, un aumento de los costes o problemas de adherencia.
Esta norma se aplica generalmente a lo siguiente:
- Superficies metálicas (acero, acero galvanizado, aluminio)
- Paneles de carrocería pintados
- Componentes recubiertos en pruebas de producción y verificación.
Esta norma se utiliza en las siguientes áreas:
- Control de calidad de producción de los fabricantes de equipos originales.
- Pruebas de verificación de proveedores
- Desarrollo de recubrimientos de laboratorio
La norma Ford FLTM BI 117-01 define métodos de medición no destructivos en función del tipo de superficie:
- Método de inducción magnética (superficies a base de hierro): Se utiliza para piezas de acero o hierro:
- En la sonda se genera un campo magnético.
- La capa de pintura actúa como un vacío no magnético.
- El cambio en el flujo magnético es proporcional al espesor del recubrimiento.
- Método de corrientes de Foucault (metales no ferrosos): Se utiliza para aluminio o metales no magnéticos:
- Se induce un campo electromagnético de alta frecuencia.
- En la capa inferior se forman corrientes parásitas.
- La variación de la señal está relacionada con el espesor del recubrimiento.
- Métodos avanzados alternativos (tecnologías de apoyo): Dependiendo del equipo del proveedor, se utilizan los siguientes métodos:
- Medición de espesor por ultrasonido
- Microscopía óptica/digital (en situaciones de análisis avanzado)
Los dispositivos típicos permitidos para pruebas según la norma Ford FLTM BI 117-01 incluyen:
- Medidores de espesor de recubrimiento por inducción magnética
- medidores de espesor por corrientes de Foucault
- Patrones de referencia calibrados (láminas o bloques certificados)
Todo el equipo,
- Debe calibrarse antes de realizar la prueba.
- Debe ser verificado periódicamente de acuerdo con las normas certificadas.
Una calibración adecuada es un requisito fundamental para lo siguiente:
- El dispositivo necesita calentarse antes de realizar la medición.
- Calibración cero sobre sustrato desnudo.
- Uso de estándares de espesor certificados
- Verificación en materiales similares a las muestras de prueba (misma composición y estado de la superficie).
Es necesario recalibrar periódicamente para mantener la precisión de las mediciones.
Este método de prueba generalmente sigue estos pasos:
- Se prepara una zona de referencia limpia y sin recubrimiento.
- El dispositivo de medición está calibrado.
- Se miden varios puntos en la superficie recubierta.
- Se guarda con el siguiente valor:
- Espesor mínimo
- Espesor máximo
- Valor promedio
- Se indican las condiciones de medición y el tipo de dispositivo.
Los factores clave que afectan la precisión de los resultados son los siguientes:
- Rugosidad de la superficie
- Curvatura de la parte
- Espesor del sustrato
- Efectos de borde
- Ángulo de la sonda y presión
- Propiedades magnéticas del material base
Estos factores se controlan explícitamente en la norma para mejorar la reproducibilidad.
El método de prueba estándar Ford FLTM BI 117-01 forma parte de un sistema más amplio de pruebas de pintura y corrosión de Ford que se utiliza a menudo junto con:
- Serie estándar Ford FLTM BI 110 (pruebas de recubrimiento)
- Serie estándar Ford FLTM BI 123 (prueba de corrosión)
- Serie estándar Ford FLTM BO (pruebas de resistencia ambiental)
La norma Ford FLTM BI 117-01 es importante porque estandariza la forma de medir el espesor de la capa de pintura en las piezas de los vehículos, y esta medición, aparentemente sencilla, tiene un impacto directo en la durabilidad, la apariencia y el control de calidad de la fabricación del vehículo. Estas son las razones clave por las que esta norma se considera importante:
- Garantiza la protección contra la corrosión: Los sistemas de pintura de los paneles de la carrocería constituyen la primera barrera contra la corrosión. Si el recubrimiento es demasiado delgado, la humedad y las sales pueden penetrar en el sustrato metálico, provocando óxido y deterioro estructural. Si es demasiado grueso, puede agrietarse o perder adherencia con el tiempo. Esta norma garantiza que el recubrimiento se mantenga dentro del rango de protección previsto.
- Garantiza una apariencia uniforme del vehículo: Las diferencias de grosor afectan a lo siguiente:
- Homogeneidad del color
- Nivel de brillo
- Textura de la superficie (aspecto de piel de naranja, ondulaciones)
Al controlar el grosor, se garantiza que los vehículos de diferentes fábricas o proveedores tengan la misma calidad visual.
- Controla la estabilidad del proceso de producción: El espesor de la pintura es un indicador clave del proceso en las líneas de recubrimiento (pulverización, galvanoplastia, recubrimiento en polvo). Esta norma permite a los ingenieros:
- Detección de desviaciones u obstrucciones en la pistola pulverizadora.
- Identificación de problemas en la química del baño (en sistemas de galvanoplastia)
- Para garantizar un rendimiento constante de la línea.
Sin una metodología estándar, resulta más difícil detectar las variaciones del proceso en una fase temprana.
- Mejora la durabilidad y el rendimiento de la garantía: El grosor correcto de la película reduce las fallas a largo plazo, tales como:
- Desprendimiento y deslaminación
- Daños por impacto de piedra
- degradación por rayos UV
- Reclamaciones de garantía relacionadas con la corrosión
Esto reduce directamente los costes y aumenta la fiabilidad del producto.
- Se garantiza el cumplimiento de los estándares de calidad de los proveedores: Ford trabaja con numerosos proveedores internacionales. Esta norma garantiza lo siguiente:
- Todos los proveedores miden el grosor de la misma manera.
- Los datos pueden compararse entre regiones.
- Los controles de calidad son consistentes.
Esto es muy importante para los sistemas de producción globales.
- Esta norma respalda las estrategias de materiales ligeros: los vehículos modernos utilizan materiales mixtos (acero, aluminio). Cada uno se comporta de manera diferente en los sistemas de recubrimiento. Esta norma apoya el diseño de vehículos multimateriales al garantizar una validación precisa del espesor tanto en sustratos ferrosos como no ferrosos.
- Proporciona mediciones repetibles y verificables: esta calibración estándar del dispositivo define los puntos de medición y las técnicas aceptables (inducción magnética/corrientes de Foucault), lo que garantiza que los resultados sean trazables y repetibles.
En resumen, la norma Ford FLTM BI 117-01 define un método estandarizado y reproducible para medir el espesor de la película de pintura en piezas metálicas mediante principios magnéticos o de corrientes de Foucault. Garantiza que los sistemas de recubrimiento en la fabricación de automóviles cumplan con los estrictos requisitos de durabilidad y protección contra la corrosión.
Durante muchos años, nuestra organización, con su personal competente y experimentado, ha comprendido las necesidades de sus clientes, brindándoles los servicios de pruebas avanzadas que requieren y asistiéndolos en el establecimiento, la implementación y la mejora de sus sistemas de gestión. En este marco, también ofrecemos servicios de pruebas que cumplen con la norma Ford FLTM BI 117-01.



