

La norma “VW 50134 PA6 - Requisitos de materiales para piezas terminadas fuera del interior del vehículo” desarrollada por la compañía automovilística Volkswagen describe los requisitos de materiales para la poliamida 6 (PA6) reforzada con fibra de vidrio o reforzada con minerales en las áreas del motor, chasis, transmisión y carrocería ( sin recubrimiento de pintura).
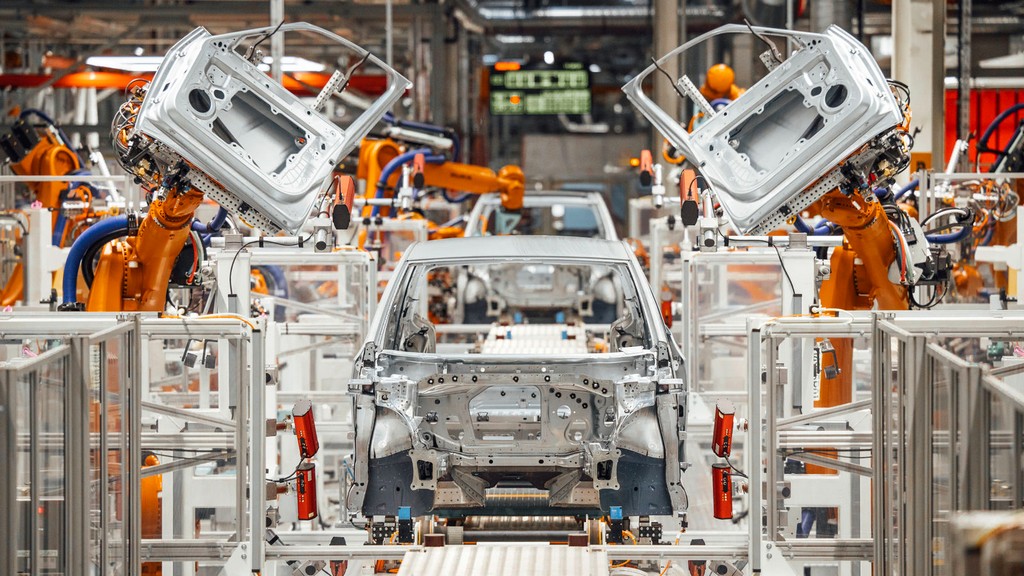
En la industria del automóvil, la poliamida 6 (PA6) es un componente muy utilizado. Los principales usos de los plásticos de poliamida y nailon incluyen: piezas de automóviles, colectores de admisión de automóviles, espejos de automóviles, pedales, capós de automóviles, cubiertas de ruedas de automóviles, cerraduras de control remoto de automóviles, contenedores de aceite de automóviles, terminales, mazos de cables, bloques de terminales, cubiertas de cables y alambres extruidos. conductos flexibles, cubiertas de cables, enchufes y tomas de corriente, interruptores de condensadores, carcasas de disyuntores, engranajes, materiales para carcasas de herramientas eléctricas y similares. La poliamida (PA) 6 es uno de los plásticos estructurales más comunes. Es fácil de procesar, tiene una alta resistencia al impacto y una alta absorción de humedad.
En esta norma, los requisitos se determinan de la siguiente manera:
Se hace una distinción entre estados de acondicionamiento seco y condicionado. Las muestras tomadas de componentes secos se secan hasta que su peso permanece constante y se almacenan en una atmósfera permanentemente seca antes de realizar las pruebas. Las muestras tomadas de los componentes en estado acondicionado son muestras en estado seco que se acondicionan en una bolsa impermeable llena de agua a 70 grados hasta que se alcanza el estado de equilibrio en las tablas proporcionadas en la norma. Además de este procedimiento, las muestras también pueden someterse a un acondicionamiento acelerado según la norma DIN EN ISO 1110.
Los requisitos específicos del material (por ejemplo, inflamabilidad, emisiones) deben obtenerse del plano. No se permite la rotura total o daño de componentes que puedan afectar el funcionamiento.
Durante todo el proceso de fabricación hay que asegurarse de que las piezas tengan siempre el contenido de humedad correcto para un perfecto montaje. Esto debe indicarse en todos los casos después de un intento de montaje exitoso. El contenido de humedad debe ser de al menos el 0,7 por ciento antes de intentar el montaje. Para componentes que se sujetan, cierran o montan con mosquetones durante el montaje, el contenido de humedad debe corresponder al estado de equilibrio especificado en la tabla proporcionada en la norma. Cualquier desviación debe anotarse en el dibujo y sólo podrá permitirse después de consultar con el comprador. Se debe utilizar material PA6 resistente a impactos para piezas que no se pueden acondicionar o que no se pueden acondicionar durante el montaje.
La temperatura de fusión debe ser de al menos 215 grados.
Los componentes no deben tener ningún cambio en la forma o condición de la superficie después del envejecimiento térmico y el enfriamiento posterior. La variación dimensional en longitud y ancho no debe exceder el 0,5 por ciento.
Las piezas terminadas deben ser completamente funcionales a bajas temperaturas. Entonces no debería tener grietas ni daños después de calentarlo a 23 grados más/menos 2 grados.
Entre los numerosos estudios de prueba, medición, análisis y evaluación que brinda a empresas de diversos sectores, nuestra organización también brinda servicios de prueba definidos en la norma "VW 50134 PA6 - Requisitos de materiales para piezas terminadas fuera del interior del vehículo", con un personal capacitado y experto. personal y equipamiento tecnológico avanzado.
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

