Método de ensayo de envejecimiento acelerado del Renault D27 1380 (xenón)
La norma "Método de ensayo de envejecimiento acelerado Renault D27 1380 (xenón)", desarrollada por la empresa automovilística francesa Renault, describe un método de ensayo diseñado para evaluar la resistencia a la intemperie de la pintura de carrocería en condiciones de luz y precipitación mediante un comprobador de envejecimiento con xenón. El ensayo de envejecimiento acelerado se realizó para evaluar la resistencia a la intemperie de la pintura de carrocería.
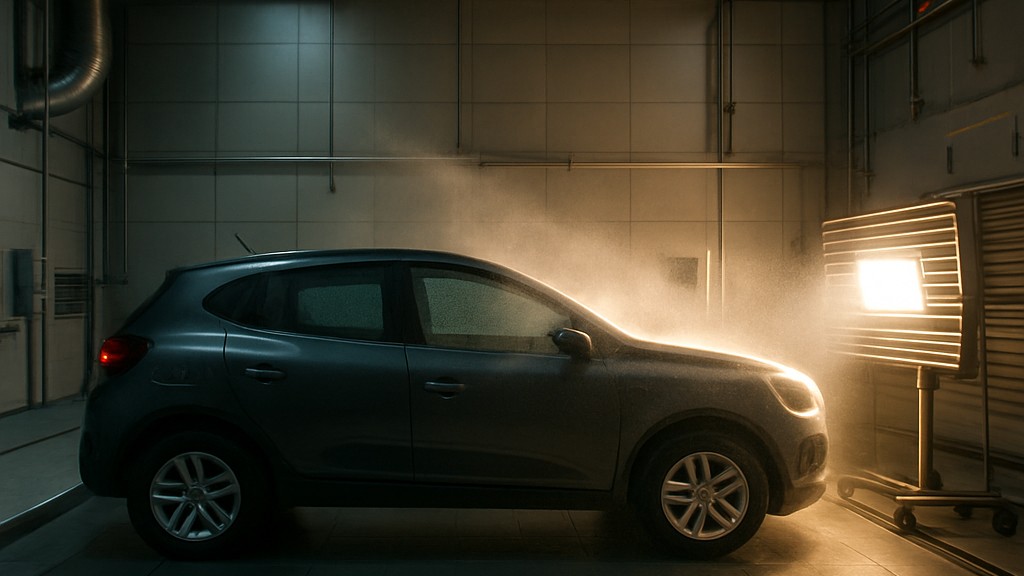
El método de prueba de resistencia a la intemperie acelerada (xenón) es un procedimiento de laboratorio que utiliza una lámpara de arco de xenón para simular el espectro completo de la luz solar, junto con temperatura, humedad y pulverización de agua controladas, lo que permite predecir el comportamiento de los materiales al exponerse a ambientes exteriores a lo largo del tiempo. Se utiliza comúnmente en la industria automotriz para evaluar la solidez del color, la retención del brillo, el agrietamiento, la tiza y la pérdida de adherencia.
El propósito de estas pruebas es acelerar la erosión natural para que semanas o meses de exposición al aire libre puedan simularse en el laboratorio en cuestión de días o semanas. Este método evalúa la durabilidad de pinturas, plásticos, caucho, recubrimientos, textiles y otros materiales.
Estas pruebas generalmente utilizan un medidor de clima de arco de xenón o un dispositivo similar, filtros adecuados para espectros específicos de transmitancia de luz diurna o de vidrio de ventana (como luz diurna, UV de largo plazo), sistemas de control de temperatura, humedad y rociado, y un estante de muestra giratorio para una exposición uniforme.
La norma Renault D27 1380 incluye un procedimiento de laboratorio para evaluar la resistencia de recubrimientos, plásticos, elastómeros, revestimientos externos y componentes pintados a la luz solar, el calor, la humedad y la pulverización de agua mediante un medidor de temperatura de arco de xenón. Este procedimiento se utiliza para la validación del diseño, la aprobación de proveedores y el control de cambios de materiales en situaciones donde la apariencia o el rendimiento funcional pueden verse afectados por la exposición a la intemperie.
Este método busca correlacionar el servicio exterior en latitudes medias mediante el control de la distribución de potencia espectral, la irradiancia, la temperatura del panel negro, la temperatura ambiente, la humedad y la pulverización periódica de agua. Los medidores de arco de xenón y meteorológicos son instrumentos estándar en el sector de la ropa automotriz.
Las muestras de prueba suelen ser chapa metálica de 70-90 mm de ancho, 150-190 mm de largo y 0,8-0,95 mm de espesor. Si la pieza de prueba se va a analizar poco después de pintarla, debe almacenarse durante un día para materiales de 1K y cinco días para materiales de 2K a una temperatura de 23 °C ± 2 °C y una humedad relativa del 50 % ± 5 %.
Esta norma define dos métodos de prueba:
- Método A: Este método se basa en la norma SAE J2527, Norma basada en el rendimiento para la exposición acelerada de materiales exteriores de automóviles mediante aparatos de arco de xenón de radiación controlada, desarrollada por la Sociedad Americana de Ingenieros Automotrices (SAE). Esta norma SAE especifica los procedimientos operativos para un aparato de arco de xenón de radiación controlada utilizado para la exposición acelerada de diversos materiales exteriores de automóviles.
La norma Renault D27 1380 define uno o más bucles (exterior e interior, claro y oscuro) seleccionados para su aplicación. En este método, las condiciones son las siguientes:
- Irradiancia: 0,55 W m2 a 340 nm.
- Temperatura del panel negro: 70 grados Celsius más/menos 3 grados Celsius en ciclo seco.
- Temperatura ambiente: 47 grados más/menos 3 grados en ciclo de luz y seco, 38 grados más/menos 3 grados en ciclo de oscuridad.
- Humedad: Ciclo ligero y seco. 50 por ciento más/menos 5 por ciento de humedad relativa, oscuridad y 95 por ciento más/menos 5 por ciento de humedad relativa en un ciclo de rociado de agua.
- Ciclo de pulverización de agua:
- Ciclo de oscuridad de 60 minutos con rociado de agua en los paneles (delantero y trasero), 95 por ciento más/menos 5 por ciento de humedad relativa.
- Ciclo de luz sin pulverización de 40 minutos, 50 por ciento más/menos 5 por ciento de humedad relativa.
- Ciclo de luz de 20 minutos con pulverización de agua sobre los paneles (lado frontal), 95 por ciento más/menos 5 por ciento de humedad relativa.
- Ciclo de luz sin pulverización de 60 minutos, 50 por ciento más/menos 5 por ciento de humedad relativa.
- Filtros: Luz diurna o tipo de vidrio de ventana (exterior o interior) según la ubicación del componente.
La demostración del ciclo de prueba se incluye en el apéndice estándar (Anexo A).
- Método B: En este método, las condiciones son las siguientes:
- Irradiancia: 180 W/m² (400 nm o menos). La uniformidad de la iluminación debe ser de ±10 % dentro del área de evaluación efectiva.
- Longitud de onda inicial: 290 nm.
- Temperatura: 63 grados más/menos 3 grados en emisión de luz (temperatura del panel negro), 28 grados más/menos 3 grados en precipitación (temperatura atmosférica).
- Humedad: 50 por ciento más/menos 5 por ciento de humedad relativa en iluminación, 95 por ciento o más de humedad relativa en precipitaciones.
- Ciclo de precipitación: 24 minutos durante 360 minutos de tiempo de iluminación.
La demostración del ciclo de prueba se incluye en el apéndice estándar (Anexo A).
Los pasos de prueba para cada método son los siguientes:
- Se mide el color inicial en la superficie pintada.
- Coloque la pieza de prueba en el portapiezas con la superficie pintada hacia la lámpara. Si dispone de portapiezas vacíos, cúbralos completamente con una lámina de acero inoxidable o aluminio.
- Las condiciones de prueba se introducen en el dispositivo.
- Se ejecuta durante el período de tiempo especificado.
- La pieza de prueba debe trasladarse a un soporte de pieza de prueba diferente cada semana.
- La pieza de prueba se retira del dispositivo.
- La superficie pintada se limpia con un detergente suave utilizando un paño suave y se enjuaga con agua del grifo.
- Se mide el color final sobre la superficie pintada.
- La prueba de adhesión se realiza 24 horas después de retirar la pieza de prueba del dispositivo.
La norma Renault D27 1380 es importante porque proporciona a Renault y a sus proveedores un método controlado y repetible para predecir la resistencia de los materiales y recubrimientos a años de luz solar, calor y humedad, en semanas en lugar de años. Las principales razones de esta norma son:
- Garantiza la durabilidad a largo plazo de las piezas: Las pinturas, plásticos y elastómeros exteriores están constantemente expuestos a los rayos UV, las fluctuaciones de temperatura y la lluvia. Esta prueba simula estas condiciones para garantizar que las piezas no se decoloren, agrieten, descascarillen ni pierdan su adherencia prematuramente.
- Acelera la erosión en condiciones reales: En lugar de esperar de 3 a 5 años de exposición al aire libre, las pruebas con arco de xenón pueden reproducir daños equivalentes en cientos de horas. Esto acelera el desarrollo y la aprobación de productos.
- Mantiene la calidad y la estética de la marca: El equilibrio de color y brillo es crucial para piezas visibles como paneles de carrocería, tapicería y superficies interiores. La consistencia a lo largo de la vida útil del vehículo refuerza la reputación de calidad de la marca.
- Compatible con los requisitos del mercado global: Los diferentes mercados presentan tensiones climáticas y UV significativamente diferentes. El control del método sobre la potencia espectral, la temperatura y la humedad permite validar el rendimiento en todas las regiones objetivo.
- Previene fallas costosas y retiros del mercado: identificar debilidades en materiales o recubrimientos antes de la producción en masa evita reclamos de garantía, programas de repintado o reemplazos de piezas en campo.
- Cumple con los estándares internacionales: este estándar está estrechamente alineado con ISO 4892-2 y ASTM G155, lo que garantiza que los resultados sean confiables y comparables con otros fabricantes y proveedores de equipos originales en todo el mundo.
Nuestra organización, con una larga trayectoria y un meticuloso seguimiento de los avances científicos y tecnológicos globales, realiza pruebas, mediciones y análisis en una amplia gama de áreas para empresas de todos los sectores, con un equipo cualificado y una amplia infraestructura. En este contexto, también ofrecemos servicios de prueba conforme a la norma Renault D27 1380 sobre el método de prueba de resistencia a la intemperie acelerada (xenón).



