

La norma “GMW 15891 Método de frotamiento con disolvente para determinar el grado de curado de superficies metálicas o plásticas pintadas”, desarrollada por General Motors Worldwide (GMW), es una norma de ingeniería que incorpora un método de frotamiento con disolvente para determinar el grado de curado de superficies metálicas o plásticas pintadas. Este método se utiliza para evaluar si un recubrimiento orgánico se ha curado adecuadamente, examinando su resistencia a un disolvente específico. Esta norma es particularmente importante para los componentes pintados de la industria automotriz y el control de calidad en la fabricación.
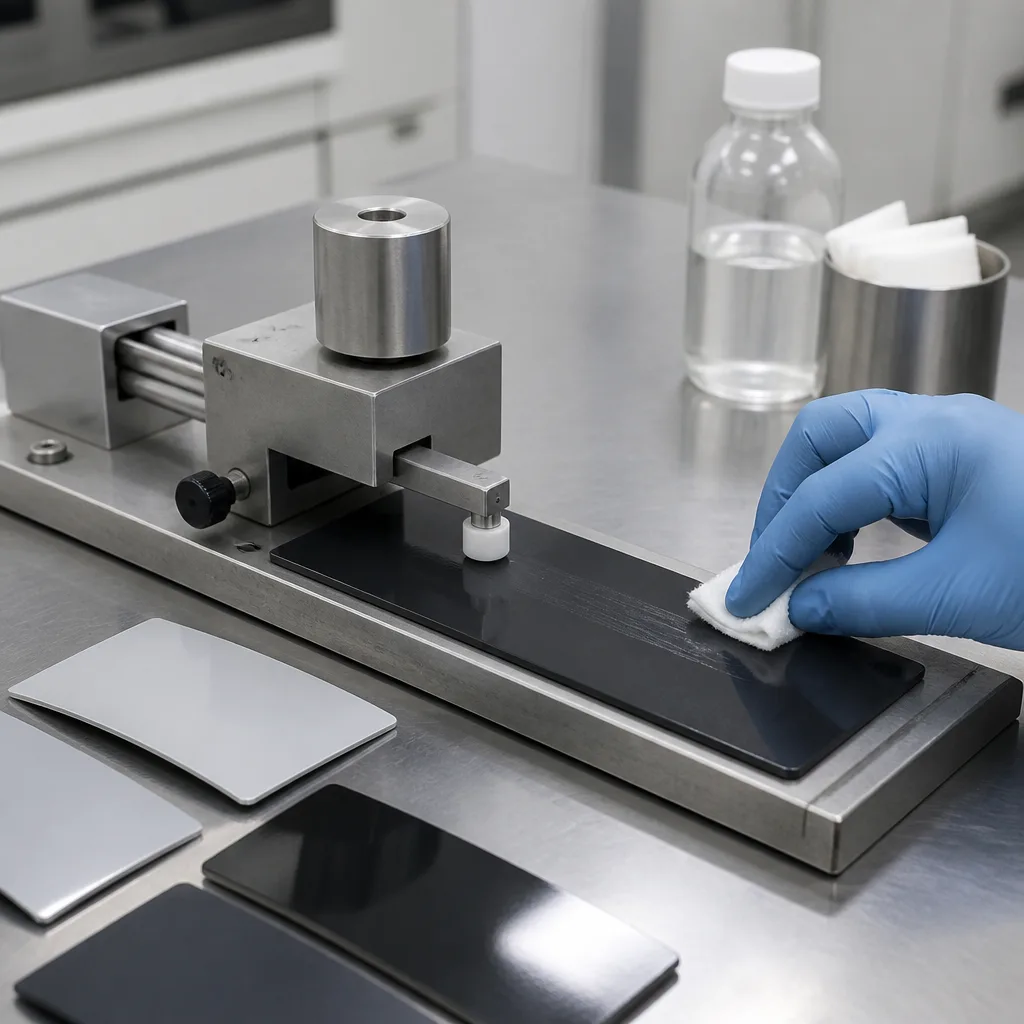
El objetivo principal de la norma GMW 15891 es determinar el grado de curado de una pintura o recubrimiento midiendo su resistencia a la abrasión con disolventes. Durante el curado, el recubrimiento experimenta cambios químicos que aumentan su resistencia a los disolventes y a los procesos mecánicos. Un recubrimiento insuficientemente curado puede ablandarse, disolverse, filtrarse en el material abrasivo o degradarse de cualquier otra forma al exponerse a un disolvente adecuado.
En conclusión, esta prueba ofrece una forma relativamente sencilla de comprobar si un proceso de recubrimiento ha alcanzado el grado de curado requerido. El método puede utilizarse tanto en laboratorios como en entornos de producción.
La norma GMW 15891 se aplica a superficies metálicas o plásticas pintadas y a los paneles de prueba asociados. El método puede utilizarse para diferentes sistemas de recubrimiento, y el disolvente adecuado se selecciona según la tecnología de recubrimiento específica. El disolvente suele ser acordado entre el proveedor de pintura y General Motors. Por lo tanto, el método puede aplicarse a los siguientes tipos de recubrimientos:
El método de evaluación y los criterios de calificación pueden depender del tipo de recubrimiento que se examine.
El principio básico del método de ensayo descrito es sencillo: un recubrimiento curado debe presentar mayor resistencia a los efectos del disolvente especificado que un recubrimiento parcialmente curado. Se dobla un trozo de tela y se satura con el disolvente especificado. Se elimina el exceso de disolvente y se frota la tela contra la superficie recubierta con movimientos controlados de vaivén. El movimiento de frotamiento es de aproximadamente 25-50 mm, y el ensayo consta de 10 pares de frotamientos. El área de contacto debe tener un diámetro mínimo de aproximadamente 16 mm. Tras el proceso de frotamiento, se examinan tanto el recubrimiento como la tela para detectar cualquier indicio de desprendimiento o transferencia del recubrimiento.
Siempre que sea posible, las muestras se toman directamente del componente de producción. La geometría y las dimensiones del componente deben permitir que la prueba se realice correctamente. Cuando no sea factible probar el componente real, se pueden preparar paneles de prueba representativos. Estos paneles deben reproducir las características clave de la pieza de producción. Estas incluyen:
Este enfoque ayuda a garantizar que el panel de prueba represente el sistema de recubrimiento de producción real y no una muestra de laboratorio no relacionada.
Una evaluación típica de GMW 15891 sigue estos pasos:
Esta prueba tiene como objetivo proporcionar una indicación estandarizada y reproducible del curado del recubrimiento, en lugar de una evaluación general de la resistencia a los disolventes.
El resultado se determina principalmente examinando el grado de daño o transferencia del recubrimiento. Las observaciones clave pueden incluir:
La norma GMW 15891 utiliza diferentes criterios de evaluación según el tipo de recubrimiento. Generalmente, se utilizan tablas separadas para sistemas como galvanoplastia, imprimación, imprimación conductora y recubrimiento de una sola capa, mientras que otra tabla se aplica a muestras con recubrimientos transparentes.
La norma GMW 15891 es importante porque el curado adecuado del recubrimiento está directamente relacionado con el rendimiento y la durabilidad de las piezas automotrices pintadas. Un recubrimiento curado incorrectamente puede reducir la resistencia a:
Un recubrimiento que visualmente parezca aceptable puede no estar suficientemente curado. Las pruebas de frotamiento con solventes ofrecen un método práctico para detectarlo. Este método también lo utilizan los laboratorios que operan bajo programas de ensayo y acreditación para la industria automotriz. Por ejemplo, los laboratorios acreditados incluyen la norma GMW 15891 para las pruebas de curado y las pruebas de curado/frotamiento con solventes.
La norma GMW 15891 es aplicable en diversas etapas de la producción automotriz:
Diversas variables de fabricación pueden afectar al curado final de un recubrimiento:
Por lo tanto, un resultado bajo de GMW 15891 generalmente debe evaluarse junto con los parámetros del proceso de recubrimiento en lugar de interpretarse de forma aislada.
La norma GMW 15891 forma parte de un programa más amplio de evaluación del rendimiento de recubrimientos para la industria automotriz. Otras pruebas pueden examinar propiedades como la adhesión, la abrasión, la resistencia al impacto, la resistencia química, la resistencia a la corrosión, la dureza y la apariencia. Por ejemplo, la norma GMW 14829 evalúa la adhesión de la cinta adhesiva a los recubrimientos de pintura, mientras que la norma GMW 14700 evalúa la resistencia a las piedras. La norma GMW 15891 se diferencia de estos métodos porque su objetivo principal es evaluar específicamente el curado del recubrimiento mediante frotamiento con solventes.
En resumen, el método definido por la norma GMW 15891 somete una superficie pintada a un proceso controlado de frotamiento con disolvente y evalúa el estado del recubrimiento resultante y la transferencia de pintura. Dado que un curado adecuado es esencial para lograr la durabilidad y resistencia deseadas de los recubrimientos automotrices, esta norma resulta útil para el desarrollo de procesos de pintura, la aprobación de materiales, el control de calidad de la producción y la resolución de problemas.
En resumen, el método de ensayo responde a una pregunta crucial en la fabricación: ¿se ha curado el recubrimiento automotriz lo suficiente como para proporcionar la resistencia necesaria a la exposición a disolventes? Esto convierte a la norma GMW 15891 en una valiosa herramienta de control de calidad para componentes automotrices de metal y plástico pintados.
Durante muchos años, nuestra organización, con su personal competente y experimentado, ha comprendido las necesidades de sus clientes, brindándoles los servicios de pruebas avanzadas que requieren y asistiéndolos en el establecimiento, implementación y mejora de sistemas de gestión. En este marco, también ofrecemos servicios de pruebas conforme a la norma GMW 15891.
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

