

La norma “GM 9509P Resistencia a los disolventes (Determinación del curado de superficies pintadas)”, publicada por General Motors (GM), es una especificación de ensayo de ingeniería que se utiliza para evaluar la resistencia a los disolventes de superficies metálicas y plásticas pintadas. Esta norma determina si un recubrimiento de pintura ha alcanzado un nivel de curado adecuado tras el proceso de pintado y horneado, midiendo su resistencia a la fricción con disolventes. Este método se conoce comúnmente como ensayo de fricción con disolventes o ensayo de fricción con MEK (metil etil cetona), según el disolvente especificado para el sistema de recubrimiento.
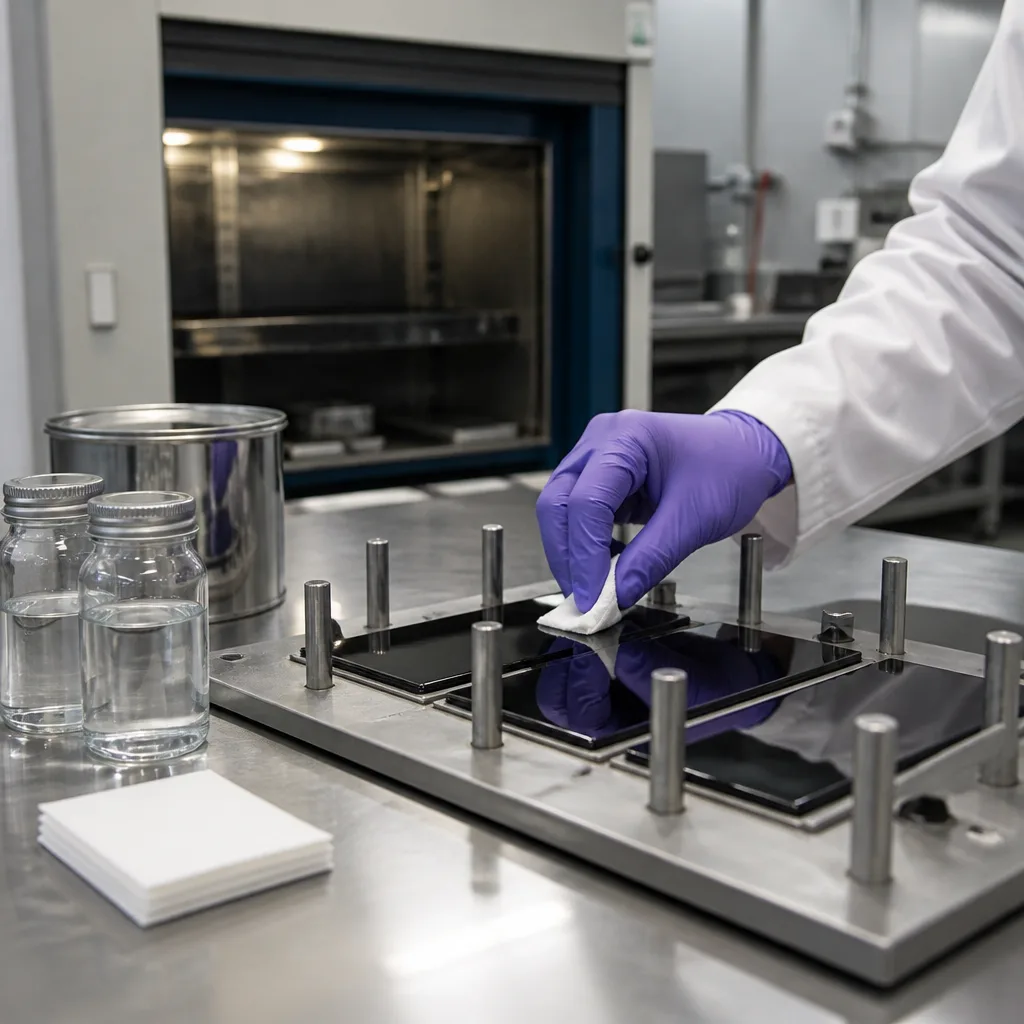
Aunque la norma GM 9509P fue sustituida por la norma GMW 15891 como parte de la transición a las normas GMW, sigue siendo una especificación histórica importante y aún se utiliza como referencia en muchas capacidades de laboratorio, documentos de fabricación heredados y registros de cualificación de proveedores.
El objetivo principal de la norma GM 9509P es verificar que un recubrimiento de pintura se haya curado correctamente. En la fabricación de automóviles, los sistemas de pintura se someten a un curado térmico en hornos para crear una red de polímeros reticulados y duraderos. Si el proceso de curado es incompleto, el recubrimiento puede presentar los siguientes problemas:
La norma GM 9509P proporciona una prueba rápida de calidad de producción que determina si el proceso de curado ha alcanzado el nivel de resistencia a los disolventes requerido antes de que los vehículos pasen al ensamblaje final.
El método de prueba descrito se basa en un concepto simple:
Un recubrimiento curado correctamente debe mostrar resistencia al ataque de disolventes con poca o ninguna degradación visible.
La norma GM 9509P se aplica a numerosos componentes automotrices pintados, entre ellos:
Este método es adecuado para evaluar lo siguiente:
El equipo de laboratorio típico utilizado en estas pruebas incluye:
Si bien algunos laboratorios utilizan dispositivos de frotamiento automatizados para mejorar la repetibilidad, las pruebas manuales son de uso común.
Tras el lavado con el disolvente, el recubrimiento se evalúa en función de las siguientes propiedades:
Los límites aceptables varían según lo siguiente:
Aunque fue desarrollada para General Motors, la norma GM 9509P se implementa ampliamente en la cadena de suministro automotriz mediante:
Muchos laboratorios acreditados siguen incluyendo la norma GM 9509P entre sus métodos de ensayo compatibles porque los clientes aún mantienen las especificaciones anteriores.
El estándar GM 9509P ofrece varias ventajas:
Dado que este método de prueba se puede completar en pocos minutos, se utiliza con frecuencia como herramienta de control de calidad durante el proceso de producción.
En cambio, si bien la norma GM 9509P es valiosa, no evalúa todos los aspectos del rendimiento del recubrimiento. Por ejemplo, no mide directamente lo siguiente:
Para garantizar la plena idoneidad de la pintura, se requieren pruebas de recubrimiento adicionales que abarquen estas características de rendimiento.
General Motors, al integrar sus estándares de ingeniería en su sistema global de materiales (GMW), ha desarrollado el estándar GMW 15891, que proporciona requisitos actualizados y procedimientos armonizados a nivel mundial para las pruebas de fricción con solventes en superficies pintadas, reemplazando el estándar GM 9509P. Las organizaciones que trabajan con programas de vehículos GM existentes deben, en general, consultar la nueva especificación GMW, pero el estándar GM 9509P sigue siendo válido para programas anteriores y documentación histórica.
Los sistemas de pintura automotriz protegen las superficies de los vehículos contra la corrosión, los productos químicos, los efectos ambientales y el desgaste diario, a la vez que proporcionan la apariencia deseada. Un recubrimiento con un curado inadecuado puede provocar defectos como superficies lisas, menor resistencia química o fallas prematuras del recubrimiento.
En conclusión, la norma GM 9509P ayuda a los fabricantes a verificar que el proceso de curado de la pintura se haya completado con éxito antes de que los vehículos o componentes pasen a las siguientes etapas de producción. Al proporcionar una indicación rápida y fiable del curado del recubrimiento, la norma contribuye a una calidad de pintura uniforme, una mayor durabilidad y una reducción de los defectos de fabricación. Si bien ha sido reemplazada por otra norma, esta sigue siendo una referencia importante en la historia de las normas de calidad de recubrimiento de General Motors y es reconocida por numerosos laboratorios de ensayo.
Durante muchos años, nuestra organización, con su personal competente y experimentado, ha comprendido las necesidades de sus clientes, brindándoles los servicios de pruebas avanzadas que requieren y asistiéndolos en el establecimiento, implementación y mejora de sistemas de gestión. En este marco, también ofrecemos servicios de pruebas que cumplen con la norma GM 9509P.
Para obtener una cita, obtener información más detallada o solicitar una evaluación, puede solicitarnos que completemos nuestro formulario y lo contactemos.

