

Tiêu chuẩn "EDAG PVE.4.03.01.0001 Chống trầy xước", do Tập đoàn EDAG, một trong những đối tác kỹ thuật độc lập lớn nhất thế giới về xe cộ và nhà máy thông minh, ban hành, mô tả phương pháp thử nghiệm để xác định khả năng chống trầy xước của các bộ phận sơn và không sơn. Để đạt được mục đích này, bề mặt được mài mòn cơ học bên ngoài dưới dạng trầy xước.
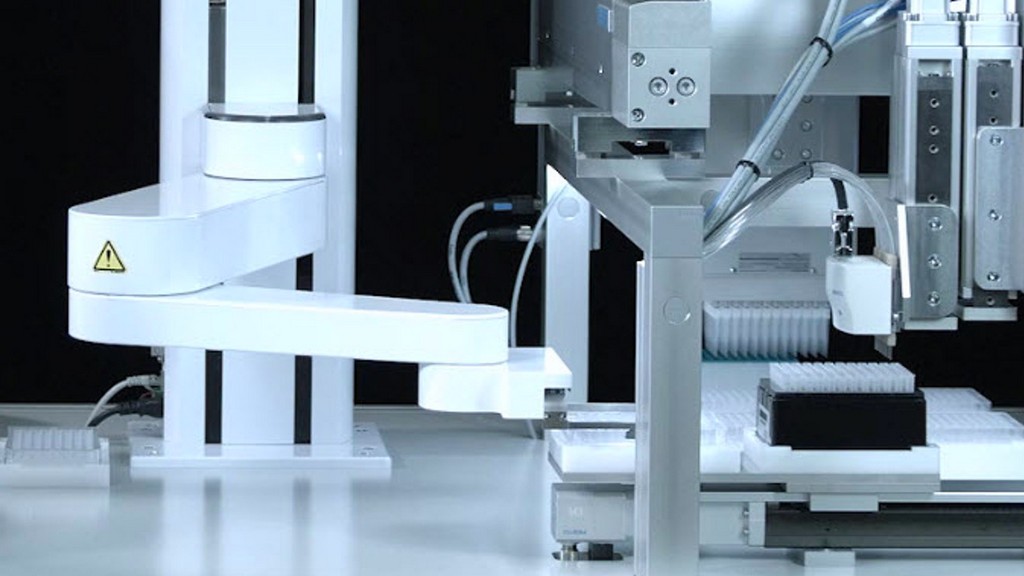
Các thử nghiệm sử dụng một dụng cụ cào và một chốt kéo với các chốt cào được kẹp chặt và cố định chắc chắn. Dụng cụ cào là máy kiểm tra độ cứng cào 430P do Erichsen sản xuất. Chốt cào có đầu cacbua đường kính 1 mm; đầu thử của máy kiểm tra độ cứng Model 318 do Erichsen sản xuất là phù hợp nhất.
Các thử nghiệm cũng sử dụng máy quang phổ đáp ứng các yêu cầu chung của các tiêu chuẩn DIN 5033-1, ISO/CIE 11664-3, ISO/CIE 11664-4 và DIN 5033-7, các phép đo hình học 45 độ / 0 độ hoặc 0 độ / 45 độ theo tiêu chuẩn DIN 5033-7, đánh giá trực quan dưới ánh sáng theo tiêu chuẩn DIN 6173-1 và DIN 6173-2 và ánh sáng tiêu chuẩn D65.
Mẫu thử được đặt phẳng trên giá đỡ mẫu và bàn đỡ của thiết bị đo. Đánh giá trực quan được thực hiện. Độ bóng được xác định theo CIELab. Các thông số thử nghiệm bao gồm lực theo dõi và tốc độ trầy xước.
Trong quá trình thử nghiệm, một đầu kim cào tự động sẽ cào một họa tiết lưới trên bề mặt đã sơn hoặc chưa sơn với khoảng cách dòng khoảng 2 mm. Mỗi vết cào chỉ được cào một lần theo một hướng duy nhất. Để đánh giá, độ lệch màu so với bề mặt không chịu ứng suất được xác định bằng máy đo màu.
Mẫu thử phải được cắt từ các chi tiết hoàn thiện. Hình dạng và kích thước của giá đỡ mẫu và thiết bị đo phải được thiết kế để tạo thành một giá đỡ phẳng và cho phép di chuyển một hướng ít nhất 40 mm trên bề mặt mẫu. Hơn nữa, bề mặt thử và bề mặt giá đỡ phải song song với nhau.
Khi chuẩn bị mẫu, bề mặt mẫu phải nhẵn và không có bụi bẩn. Cần thực hiện thử nghiệm bằng tay sạch, không dính dầu mỡ. Mẫu phải được bảo quản ít nhất 48 giờ trong điều kiện môi trường tiêu chuẩn (23°C và độ ẩm tương đối 500%) theo tiêu chuẩn ISO 554.
Thử nghiệm được thực hiện ở nhiệt độ phòng. Một mẫu lưới được tạo ra bằng một dụng cụ vạch. Tạo tối thiểu 20 vết xước với khoảng cách giữa các đường lưới là 2 mm. Các vết xước được lặp lại theo chiều vuông góc với các đường lưới hiện có, tạo thành một mẫu lưới. Các vết xước chỉ được áp dụng theo một hướng.
Các thông số thử nghiệm như sau:
Kết quả mục tiêu như sau:
Việc đánh giá được thực hiện như sau:
Theo bảng có tiêu đề “Đánh giá khả năng hiển thị của bản in (không phóng đại)”:
Theo bảng có tiêu đề “Đánh giá sự thay đổi bề mặt (độ phóng đại từ 6x đến 8x)”:
Tóm lại, tiêu chuẩn EDAG PVE.4.03.01.0001 quy định các yêu cầu và quy trình kiểm tra trực quan bề mặt sơn ngoại thất của các bộ phận ô tô. Tiêu chuẩn này là một phần của bộ quy trình được thiết kế để đảm bảo kết quả chất lượng cao cho ngoại thất xe, tập trung vào tính đồng nhất, tính thẩm mỹ và độ bền của bề mặt sơn.
Tiêu chuẩn này đề cập đến các đặc điểm trực quan của các chi tiết ngoại thất được sơn, đảm bảo chúng đáp ứng các tiêu chí chất lượng được xác định trước. Tiêu chuẩn này được thiết kế để sử dụng trong quy trình sản xuất và kiểm soát chất lượng ô tô nhằm đánh giá hình thức bề mặt của các bộ phận được sơn như tấm thân xe, cản xe và các chi tiết ngoại thất khác.
Mục tiêu của tiêu chuẩn này là:
Tiêu chuẩn này chỉ định một số vấn đề quan trọng khi kiểm tra bề mặt sơn:
Những đặc điểm trực quan sau đây được ghi chú:
Tiêu chuẩn EDAG PVE.4.03.01.0001 được các nhà sản xuất và nhà cung cấp ô tô sử dụng rộng rãi để cung cấp lớp phủ ngoại thất chất lượng cao. Tiêu chuẩn này được áp dụng trong các quy trình sau:
Tiêu chuẩn PVE.4.03.01.0001 cung cấp hướng dẫn rõ ràng về kiểm tra trực quan, giúp các nhà sản xuất ô tô đạt được:
Do đó, tiêu chuẩn EDAG PVE.4.03.01.0001 đóng vai trò quan trọng trong việc đảm bảo chất lượng bề mặt sơn ngoại thất trong ngành công nghiệp ô tô. Bằng cách xác định các tiêu chí và quy trình kiểm tra nghiêm ngặt, tiêu chuẩn này giúp các nhà sản xuất cung cấp các linh kiện bền bỉ và đẹp mắt. Là một phần trong phương pháp tiếp cận toàn diện của Tập đoàn EDAG đối với kỹ thuật ô tô, tiêu chuẩn này nhấn mạnh tầm quan trọng của độ chính xác và tính nhất quán trong việc đạt được bề mặt xe chất lượng cao.
Với kinh nghiệm hoạt động nhiều năm và luôn theo sát những phát triển khoa học công nghệ toàn cầu, chúng tôi thực hiện thử nghiệm, đo lường và phân tích trong nhiều lĩnh vực cho các doanh nghiệp thuộc mọi ngành nghề, với đội ngũ nhân viên lành nghề và cơ sở hạ tầng rộng khắp. Trong bối cảnh này, chúng tôi cũng cung cấp dịch vụ thử nghiệm theo tiêu chuẩn "EDAG PVE.4.03.01.0001 Scratch Resistance".
Bạn có thể yêu cầu chúng tôi điền vào mẫu của chúng tôi để có được một cuộc hẹn, để có thêm thông tin hoặc yêu cầu đánh giá.

