

Tiêu chuẩn “VW 50134 PA6 - Yêu cầu về vật liệu cho các bộ phận hoàn thiện bên ngoài nội thất xe” do công ty ô tô Volkswagen phát triển mô tả các yêu cầu về vật liệu đối với polyamide 6 (PA6) được gia cố bằng sợi thủy tinh hoặc được gia cố bằng khoáng chất trong động cơ, khung gầm, hộp số và các khu vực thân xe ( không sơn phủ).
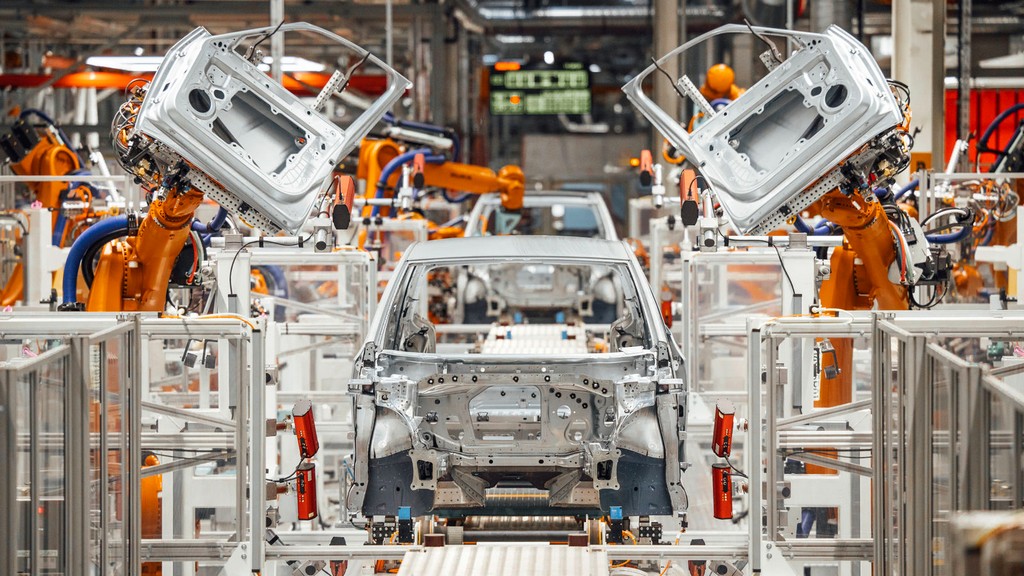
Trong ngành công nghiệp ô tô, polyamide 6 (PA6) là thành phần được sử dụng rộng rãi. Các ứng dụng chính của nhựa nylon polyamit bao gồm: phụ tùng ô tô, ống nạp ô tô, gương ô tô, bàn đạp, mui xe ô tô, vỏ bánh xe ô tô, khóa điều khiển từ xa ô tô, thùng chứa dầu ô tô, thiết bị đầu cuối, bộ dây điện, khối thiết bị đầu cuối, dây và vỏ cáp ép đùn, ống dẫn mềm, vỏ cáp, phích cắm và ổ cắm, công tắc tụ điện, vỏ cầu dao, bánh răng, vật liệu vỏ dụng cụ điện và những thứ tương tự. Polyamide (PA) 6 là một trong những loại nhựa kết cấu phổ biến nhất. Nó dễ gia công, có khả năng chống va đập cao và có khả năng hút ẩm cao.
Trong tiêu chuẩn này, các yêu cầu được xác định như sau:
Có sự khác biệt giữa trạng thái điều hòa khô và trạng thái điều hòa có điều kiện. Các mẫu lấy từ các bộ phận khô được sấy khô cho đến khi trọng lượng của chúng không đổi và được bảo quản trong môi trường khô ráo trước khi thử nghiệm. Các mẫu lấy từ các bộ phận ở trạng thái điều hòa là các mẫu ở trạng thái khô được điều hòa trong túi chống thấm chứa đầy nước ở nhiệt độ 70 độ cho đến khi đạt trạng thái cân bằng trong các bảng nêu trong tiêu chuẩn. Ngoài quy trình này, các mẫu cũng có thể được xử lý tăng tốc theo tiêu chuẩn DIN EN ISO 1110.
Các yêu cầu cụ thể về vật liệu (ví dụ: tính dễ cháy, khí thải) phải được lấy từ bản vẽ. Không được phép vỡ hoàn toàn hoặc hư hỏng các bộ phận có thể làm suy giảm chức năng.
Trong suốt quá trình sản xuất phải đảm bảo các bộ phận luôn có độ ẩm phù hợp để lắp ráp hoàn hảo. Điều này phải được chỉ ra trong mọi trường hợp sau khi nỗ lực lắp ráp thành công. Độ ẩm phải ít nhất là 0,7% trước khi thử lắp ráp. Đối với các bộ phận được kẹp, chốt hoặc gắn bằng móc chụp trong quá trình lắp ráp, độ ẩm phải tương ứng với trạng thái cân bằng quy định trong bảng được cung cấp trong tiêu chuẩn. Mọi sai lệch phải được ghi chú trên bản vẽ và chỉ được phép sau khi thảo luận với người mua. Nên sử dụng vật liệu PA6 chống va đập cho các bộ phận không thể điều hòa hoặc không thể điều hòa trong quá trình lắp ráp.
Nhiệt độ nóng chảy phải ít nhất là 215 độ.
Các bộ phận không được có bất kỳ thay đổi nào về hình dạng hoặc tình trạng bề mặt sau quá trình lão hóa nhiệt và làm mát sau đó. Sự thay đổi kích thước về chiều dài và chiều rộng không được vượt quá 0,5%.
Các bộ phận hoàn thiện phải có đầy đủ chức năng ở nhiệt độ thấp. Sau đó, nó sẽ không có bất kỳ vết nứt hoặc hư hỏng nào sau khi được làm nóng đến 23 độ cộng/trừ 2 độ.
Trong số rất nhiều nghiên cứu thử nghiệm, đo lường, phân tích và đánh giá mà tổ chức này cung cấp cho các doanh nghiệp trong nhiều lĩnh vực khác nhau, tổ chức của chúng tôi cũng cung cấp các dịch vụ thử nghiệm được xác định trong tiêu chuẩn "VW 50134 PA6 - Yêu cầu về vật liệu cho các bộ phận hoàn thiện bên ngoài nội thất xe", với đội ngũ chuyên gia được đào tạo và có chuyên môn cao. đội ngũ nhân viên và thiết bị công nghệ tiên tiến.
Bạn có thể yêu cầu chúng tôi điền vào mẫu của chúng tôi để có được một cuộc hẹn, để có thêm thông tin hoặc yêu cầu đánh giá.

