Vật liệu linh hoạt cho Ủng chuyển số và Ủng phanh đỗ xe FORD WSS-M15P46-C
Tiêu chuẩn "Vật liệu dẻo FORD WSS-M15P46-C cho Ốp cần số và Ốp phanh tay" do Công ty Ford Motor (FORD) phát triển, quy định các yêu cầu về hiệu suất đối với vật liệu nội thất được cắt và may vào ốp cần số gắn sàn và phanh tay. Các vật liệu này phải có khả năng chống nứt uốn tốt ở nhiệt độ lạnh.
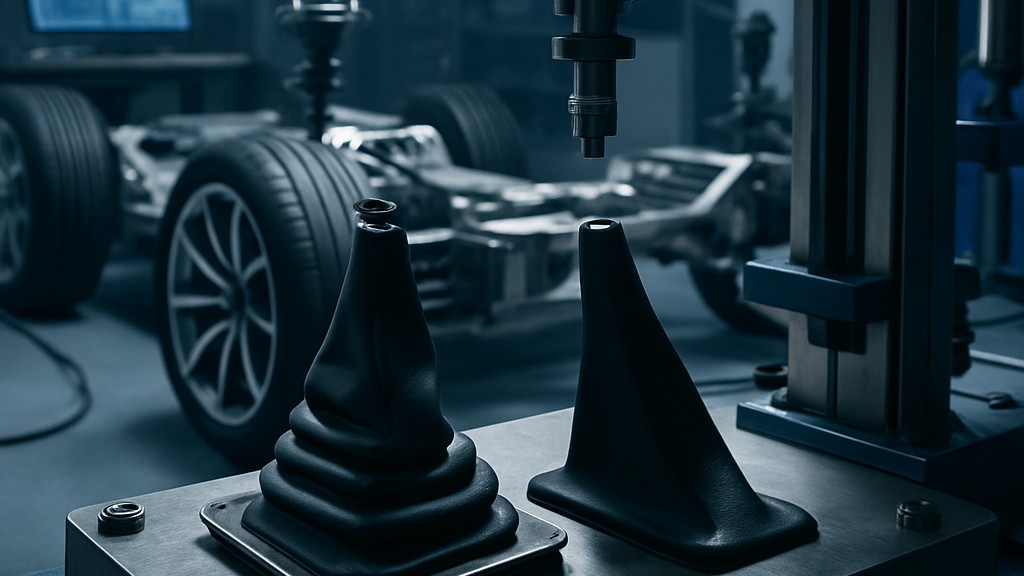
Phạm vi áp dụng của tiêu chuẩn này bao gồm các ống bọc cần số hộp số gắn sàn và ống bọc phanh đỗ xe. Tiêu chuẩn này ban đầu được biên soạn cho các loại vải phủ polyurethane.
Trong tiêu chuẩn này, các yêu cầu được xác định như sau:
- Nguồn được chấp thuận: Tiêu chuẩn này dựa trên hiệu suất và không có nguồn được chấp thuận.
- Ngoại hình: Màu sắc, kết cấu, tính thẩm mỹ, tay nghề và lớp hoàn thiện phải được bộ phận thiết kế của Ford chấp thuận.
- Hoàn thiện: Phải phủ một lớp hoàn thiện cùng màu. Vật liệu phải được nhuộm hoàn toàn để tránh các sợi vải chưa nhuộm lộ ra sau khi may, và thuốc nhuộm phải có màu tương tự với lớp hoàn thiện bề mặt.
- Đặc điểm vật lý:
- Độ dày (ASTM D 1813): Từ 0,7-1,2 mm
- Độ bền kéo (phương pháp kẹp ASTM D 751): 250 N min
- Độ bền xé (Hình thang) (ASTM D 751): 44 N phút
- Độ bền đường may (FLTM BN 119-01): 250 N min
- Độ cứng (ASTM D 747, mẫu 25 x 50 mm): Giá trị báo cáo
- Độ ổn định kích thước (FLTM BN 105-03, 3 chu kỳ)
- Tiêu chuẩn màu sắc: Tiêu chuẩn chấp nhận chung như sau: Vật liệu không được có bất kỳ thay đổi nào về ngoại quan, chẳng hạn như đổi màu, phai màu hoặc thay đổi độ bóng, vượt quá mức yêu cầu của AATCC. Ngoài ra, vật liệu không được có bất kỳ hiện tượng ố màu, phồng rộp, mất độ bám dính của sơn, bong tróc, nứt vỡ, bong tróc lớp phủ, phấn hóa, nứt, tách, lõm, phồng rộp, dính, bong tróc hoặc tách lớp.
Các tính năng hoàn thiện được mô tả như sau:
- Kiểm tra độ bám dính của lớp phủ: Dùng dao vẽ một hình chữ "X" rộng khoảng 25 mm xuyên qua lớp sơn lót của mẫu. Dán băng dính sợi axetat (rộng 25 mm hoặc tương đương) lên băng dính. Chà xát băng dính cho đến khi đạt được độ bám dính tốt. Cầm một đầu băng dính và kéo nhanh và đều để tách khỏi bề mặt mẫu.
- Thử nghiệm khả năng chống nứt (tiêu chuẩn FLTM BN 107-01): Độ khô và độ ướt 5 phút, độ sạch hơn 5 phút và độ sạch hơn của chất tẩy rửa kính có bán trên thị trường là 5 phút.
- Kiểm tra khả năng chống mài mòn (tiêu chuẩn SAE J948): Vùng bị mài mòn phải có màu sắc và hình dạng tương đồng với vùng chưa bị mài mòn liền kề. Không được có dấu hiệu mài mòn hoặc các tác động bất lợi khác. Khả năng chống mài mòn của vật liệu sản xuất phải bằng hoặc tốt hơn mẫu đã được Ford Materials Engineering phê duyệt.
- Kiểm tra khả năng chống mài mòn (tiêu chuẩn SAE J365): Không được có hiện tượng bong tróc, bong tróc, dấu hiệu mài mòn hoặc các tác động bất lợi khác. Khu vực bị mài mòn phải có màu sắc và hình dạng tương tự như khu vực chưa bị mài mòn liền kề. Khả năng chống mài mòn của vật liệu sản xuất phải bằng hoặc tốt hơn mẫu đã được Ford Materials Engineering phê duyệt.
- Thử nghiệm uốn lạnh Bally (tiêu chuẩn FLTM BN 162-01): Ba mẫu vật theo mỗi hướng được thử nghiệm theo số chu kỳ được chỉ định bên dưới. Tất cả các mẫu vật đã thử nghiệm đều được lưu trữ và gửi đi để Ford Materials Engineering đánh giá.
- Kiểm tra chức năng: Nhà cung cấp phải xác nhận vật liệu phù hợp để gia công tại cơ sở sản xuất của họ. Điều này bao gồm, nhưng không giới hạn ở, các thao tác cắt và may.
- Kiểm tra mùi (tiêu chuẩn FLTM BO 131-03): Nếu mẫu được liên kết 100%, mẫu sẽ được thử nghiệm như một phần của vật liệu composite lắp ráp sản xuất. Nếu không được liên kết 100%, từng thành phần sẽ được thử nghiệm riêng lẻ.
- Kiểm tra quang trắc sương mù (tiêu chuẩn SAE J1756): Số lượng sương mù 70 phút. Sự hình thành màng trong suốt, giọt nước hoặc tinh thể là căn cứ để loại bỏ. Để vận chuyển, tất cả vật liệu hoặc bộ phận phải được lấy mẫu ngay sau khi sản xuất và sau đó được đặt trong túi polyethylene có khóa kéo hoặc khóa trượt, túi nhôm lót polyethylene hoặc bọc trong giấy bạc trước khi đóng gói. Các mẫu thử phải được cắt và sau đó được bảo quản trong môi trường sạch sẽ, thoáng mát trong 14–28 ngày. Sau 14–28 ngày tiếp xúc với không khí, các mẫu phải được kiểm tra ngay lập tức hoặc đóng gói lại cho đến khi thực hiện kiểm tra. Mẫu phải được kiểm tra như một phần của vật liệu composite lắp ráp sản xuất nếu được liên kết 100%. Nếu không được liên kết 100%, mỗi thành phần phải được kiểm tra riêng lẻ.
- Thử nghiệm khả năng cháy (tiêu chuẩn ISO 3795 và SAE J369): Tốc độ cháy tối thiểu 100 mm, tối đa. Nếu vật liệu ngừng cháy trước khi cháy trong 60 giây kể từ thời điểm bắt đầu tính thời gian và không cháy quá 51 mm tính từ điểm bắt đầu tính thời gian, vật liệu được coi là đáp ứng yêu cầu về tốc độ cháy và được báo cáo là tự dập tắt/không cháy. Mẫu vật được thử nghiệm như một phần của vật liệu composite lắp ráp sản xuất nếu được liên kết 100%. Nếu không được liên kết 100%, từng thành phần sẽ được thử nghiệm riêng lẻ.
- Thử nghiệm Ziegler: Báo cáo Ziegler phải được bộ phận kỹ thuật vật liệu khu vực của Ford xem xét và kết quả phải được ghi lại trong danh sách nguồn đã được phê duyệt.
Bảng được cung cấp trong tiêu chuẩn được thiết kế để cung cấp sự rõ ràng và hỗ trợ đáp ứng các yêu cầu của thông số kỹ thuật này. Bảng này hiển thị các thử nghiệm cần thiết để xác minh thiết kế và thử nghiệm xác minh sản xuất, cũng như số lượng mẫu cho mỗi thử nghiệm.
Tổ chức của chúng tôi, với nhiều năm kinh nghiệm hỗ trợ các doanh nghiệp trên mọi lĩnh vực thông qua nhiều hoạt động thử nghiệm, đo lường, phân tích và đánh giá, sở hữu đội ngũ nhân viên hùng hậu, luôn theo sát sự phát triển khoa học công nghệ toàn cầu và không ngừng cải tiến. Trong bối cảnh này, chúng tôi cũng cung cấp dịch vụ thử nghiệm cho các doanh nghiệp theo tiêu chuẩn "Vật liệu linh hoạt FORD WSS-M15P46-C cho Ủng bánh răng và Ủng phanh đỗ xe".



