

Tiêu chuẩn “FCA PS.50027 Tấm và dải thép mạ kẽm nhúng nóng”, do Fiat Chrysler Automobiles (FCA) (nay là Stellantis), một công ty ô tô Ý-Mỹ, phát triển, mô tả việc phân loại, các yêu cầu và phương pháp thử nghiệm đối với tấm và dải thép mạ kẽm nhúng nóng.
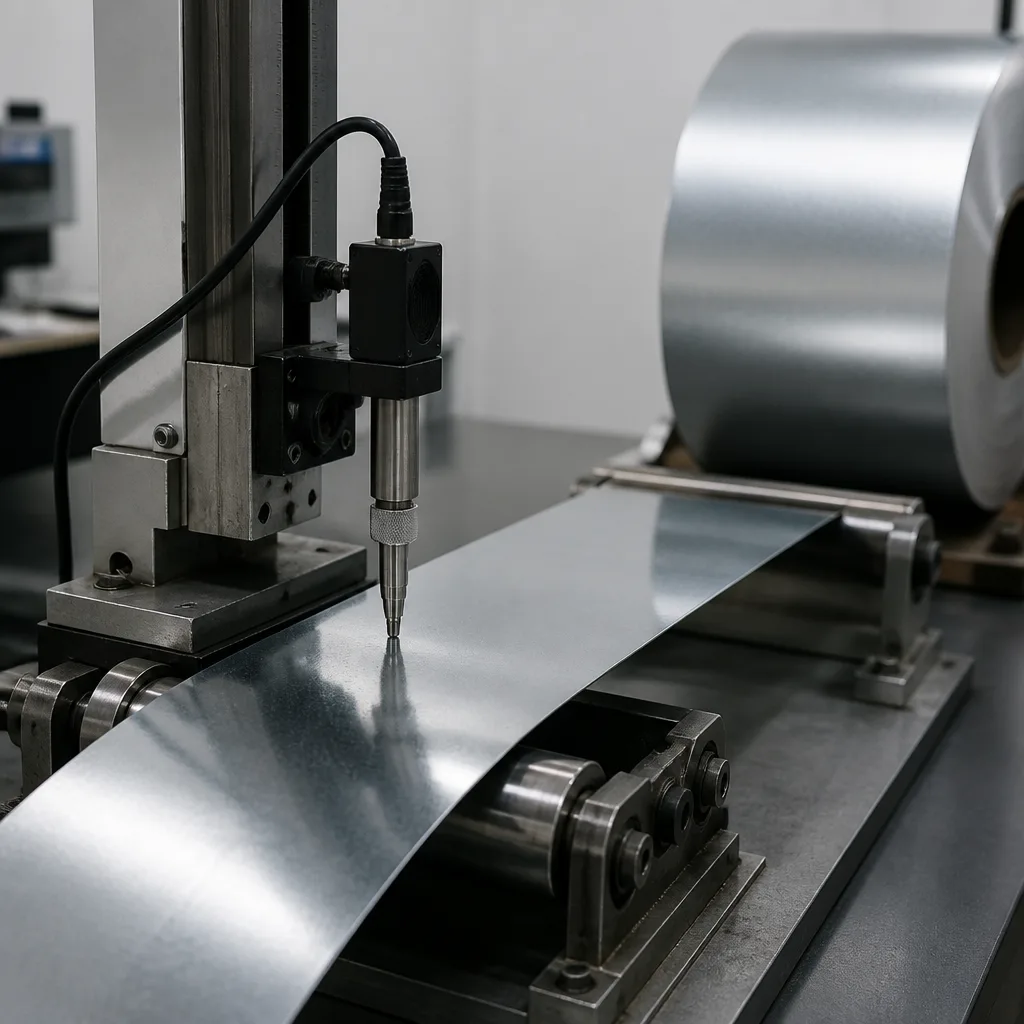
Các sản phẩm được quy định trong tiêu chuẩn này được cung cấp dưới dạng cuộn hoặc đoạn cắt và thường được sử dụng trong các bộ phận yêu cầu khả năng chống ăn mòn tốt, khả năng tạo hình nguội tốt và được thiết kế để sơn điện di cation.
Tiêu chuẩn này quy định về các cuộn thép tấm được xử lý liên tục qua bể kẽm nóng chảy để phủ một lớp kẽm nhất định lên bề mặt. Các loại thép được phủ kẽm này có thể được cung cấp dưới dạng loại không tiếp xúc và loại tiếp xúc. Các yêu cầu cụ thể đối với bề mặt của loại tiếp xúc được quy định trong tiêu chuẩn FCA MS.50002.
Trừ khi có quy định khác, loại thép cơ bản cần thiết để sản xuất một chi tiết cụ thể được xác định bằng thỏa thuận giữa các bên liên quan tại thời điểm đặt hàng. Các đặc tính cơ học và khả năng tạo hình của sản phẩm kim loại tấm được cung cấp phải phù hợp với các yêu cầu của tiêu chuẩn áp dụng cho các vật liệu không phủ lớp liên quan. Nhà cung cấp phải thực hiện tất cả các biện pháp phòng ngừa cần thiết để đảm bảo sản phẩm kim loại tấm đáp ứng các yêu cầu. Các biện pháp phòng ngừa này phụ thuộc vào loại thiết bị gia công được sử dụng và có thể bao gồm việc sử dụng thép đã khử khí hoặc cán tôi trên sản phẩm kim loại tấm, hoặc sử dụng thép không khe hở.
Khối lượng lớp phủ được xác định bằng phương pháp ba điểm, theo phiên bản hiện hành của tiêu chuẩn ASTM A90, nhưng phép đo trọng lượng lớp phủ được thực hiện riêng biệt trên cả hai mặt của tấm. Đối với việc kiểm soát quy trình dây chuyền phủ, phép đo khối lượng lớp phủ huỳnh quang tia X trực tuyến theo phiên bản mới nhất của tiêu chuẩn “ASTM A754/A754M Phương pháp thử nghiệm tiêu chuẩn để xác định trọng lượng (khối lượng) lớp phủ kim loại trên thép bằng huỳnh quang tia X” được chấp nhận nếu được hiệu chuẩn đúng cách bằng phương pháp cân-dải-cân (tiêu chuẩn ASTM A90). Tuy nhiên, trong trường hợp có tranh chấp, phương pháp cân-dải-cân sẽ là phương pháp phân xử. Đối với các cấp khối lượng lớp phủ cho mạ kẽm nhúng nóng, mạ kẽm nhúng nóng-lớp phủ magie và mạ điện nhúng nóng, tiêu chuẩn FCA MS.50002 được áp dụng.
Độ dày lớp phủ được xác định bằng một trong các phương pháp sau:
Tóm lại, tiêu chuẩn FCA PS.50027 là tiêu chuẩn quy định về vật liệu/cung cấp cho các tấm và dải thép mạ kẽm nhúng nóng được sử dụng trong sản xuất ô tô. Tiêu chuẩn này xác định các loại lớp phủ, khả năng chống ăn mòn, độ bám dính, khả năng hàn, tiêu chí kiểm tra và phương pháp thử nghiệm đối với thép mạ kẽm dùng trong ngành ô tô.
Tiêu chuẩn này quy định về thép mạ nhúng nóng liên tục được cung cấp dưới dạng cuộn hoặc đoạn cắt sẵn dùng cho thân xe và kết cấu ô tô, và phải đáp ứng các yêu cầu sau:
Tiêu chuẩn này chủ yếu áp dụng cho các trường hợp sau:
Các vật liệu này thường được sử dụng trong các lĩnh vực sau:
Các lĩnh vực kỹ thuật chính được tiêu chuẩn này đề cập như sau:
Các lớp phủ này được lựa chọn dựa trên các mục tiêu về khả năng chống ăn mòn, khả năng sơn phủ và hiệu suất hàn.
Tiêu chuẩn FCA PS.50027 quy định các phương pháp sau đây để đo khối lượng và độ dày lớp phủ:
Loại lớp phủ quyết định khả năng chống ăn mòn dự kiến.
Tiêu chuẩn FCA PS.50027 bao gồm các thử nghiệm uốn và độ bám dính để đảm bảo lớp phủ vẫn bám chắc trong quá trình tạo hình. Đối với vật liệu dày hơn hoặc có độ bền cao hơn:
Tiêu chuẩn này phân biệt giữa các yêu cầu sau:
Về yêu cầu bề ngoài, bản đặc tả kỹ thuật yêu cầu như sau:
Chúng tôi đặc biệt chú trọng đến các bề mặt tiếp xúc của xe ô tô, nơi chất lượng bề mặt sơn đóng vai trò vô cùng quan trọng.
Một trong những chức năng chính của tiêu chuẩn FCA PS.50027 là xác định hiệu suất chống ăn mòn. Tiêu chuẩn này quy định thời gian tiếp xúc với phun muối đối với các khối lượng lớp phủ khác nhau trước khi cho phép kim loại nền bị ăn mòn. Ví dụ về các yêu cầu bao gồm:
Sau các quá trình biến dạng như thử kéo, cần phải tiến hành thử nghiệm ăn mòn đối với chi tiết đã được tạo hình.
Về khả năng sơn phủ và hàn, vật liệu phải đáp ứng các yêu cầu sau:
Tiêu chuẩn này đề cập đến các tiêu chuẩn hàn FCA PS.50001/01 và PS.50004/01.
Tiêu chuẩn FCA PS.50027 có liên quan đến các tiêu chuẩn FCA/Stellantis sau đây:
Tiêu chuẩn FCA PS.50027 được coi là quan trọng vì nó chuẩn hóa các nội dung sau:
Các nhà sản xuất thiết bị gốc ô tô dựa vào các thông số kỹ thuật này để đảm bảo độ bền lâu dài của thân xe và chất lượng sản xuất nhất quán tại các cơ sở toàn cầu của họ.
Trong nhiều năm qua, tổ chức của chúng tôi, với đội ngũ nhân viên có năng lực và kinh nghiệm, đã thấu hiểu nhu cầu của khách hàng, cung cấp các dịch vụ kiểm thử tiên tiến mà họ yêu cầu và hỗ trợ họ trong việc thiết lập, triển khai và cải tiến các hệ thống quản lý. Trong khuôn khổ này, chúng tôi cũng cung cấp các dịch vụ kiểm thử tuân thủ tiêu chuẩn FCA PS.50027.
Bạn có thể yêu cầu chúng tôi điền vào mẫu của chúng tôi để có được một cuộc hẹn, để có thêm thông tin hoặc yêu cầu đánh giá.

