

Tiêu chuẩn “FORD BO 127-03 Thử nghiệm nứt ứng suất cho nhựa” do Ford Motor Company (FORD) phát triển mô tả quy trình xác định khả năng chống nứt ứng suất của vật liệu nhiệt dẻo khi tiếp xúc trực tiếp với các vật liệu khác như dầu, mỡ, chất tẩy rửa, PVC mềm và chất đàn hồi.
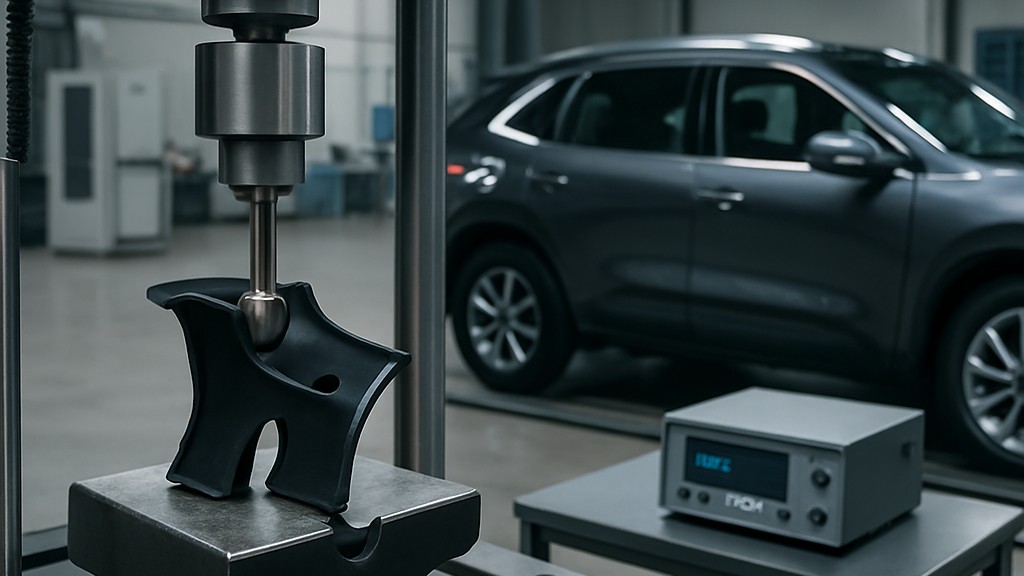
Tất cả các vật liệu vô định hình cần được đánh giá khả năng không tương thích với các vật liệu khác mà chúng có thể tiếp xúc. Các loại nhựa ô tô thông dụng được liệt kê trong bảng tiêu chuẩn. Nếu có nghi ngờ hoặc vật liệu không có trong bảng, vui lòng liên hệ với bộ phận kỹ thuật vật liệu.
Ví dụ, một chốt kim loại được bôi mỡ được sử dụng trên một bộ phận hoặc linh kiện PC, do đó PC phải được kiểm tra nứt ứng suất bằng mỡ sản xuất. ABS được kiểm tra do đế tay vịn được đúc từ ABS bọc PVC (vinyl). PVC có thể khiến chất hóa dẻo thấm vào ABS.
Các thiết bị cần thiết được sử dụng trong các thử nghiệm này là:
Các quy trình được mô tả trong tiêu chuẩn FORD BO 127-03 như sau:
Cần vệ sinh cẩn thận các thiết bị thử nghiệm trước mỗi lần thử để tránh nhiễm bẩn từ các lần thử trước. Các thanh kéo được lắp vào thiết bị thử nghiệm và đạt được mức biến dạng 1%. Mặt sau của mẫu thử phải tiếp xúc hoàn toàn với thiết bị thử nghiệm để đạt được mức biến dạng mong muốn. Bán kính uốn cong 198 mm (dựa trên độ dày 4 mm) nên được sử dụng cho các mẫu Loại 1A và 1B.
Các mẫu được kiểm tra các vết nứt dọc theo chiều dài đo bằng kính hiển vi nổi 20X (sau khi tác dụng ứng suất nhưng trước khi tác dụng hóa chất). Điều này nhằm xác định trạng thái ứng suất ban đầu.
Tác nhân hóa học được áp dụng cho ít nhất ba thanh kéo mẫu theo phương pháp áp dụng được nêu trong bảng trong vòng 2 giờ sau khi lắp thanh thử nghiệm vào thiết bị thử nghiệm.
Các mẫu được tiếp xúc với nhiệt độ 80°C cộng/trừ 2°C trong 72 giờ. Mẫu đối chứng được tiếp xúc trong một lò riêng để ngăn ngừa nhiễm bẩn.
Khi kết thúc thời gian thử nghiệm, hãy lau hoặc cạo sạch hóa chất bằng vải mềm. Không sử dụng dung môi.
Mẫu đã lọc được xử lý trong 1 giờ ở nhiệt độ 23 độ cộng/trừ 2 độ và độ ẩm tương đối 50 phần trăm cộng/trừ 5 phần trăm.
Sử dụng kính hiển vi nổi, mẫu bị biến dạng được kiểm tra các vết nứt và khe hở ở độ phóng đại 20 lần trong khi mẫu vẫn còn trong thiết bị thử nghiệm.
Báo cáo về chất hóa học, số lượng, tần suất sử dụng và tình trạng nứt hoặc kẽ hở.
Các thiết bị thử nghiệm phải được vệ sinh cẩn thận trước mỗi lần thử nghiệm để tránh nhiễm bẩn từ các lần thử nghiệm trước. Các mẫu vật được đặt vào thiết bị thử nghiệm và được căng đến mức biến dạng 1%. Mặt sau của mẫu vật phải tiếp xúc hoàn toàn với thiết bị thử nghiệm để đạt được mức biến dạng mong muốn.
Do tính biến thiên vốn có của chi tiết, cần đo độ dày trung bình của chi tiết (ít nhất ba điểm dọc theo mẫu) để tính toán bán kính uốn cần thiết để đạt được độ biến dạng 1%. Độ dày mẫu đo được không được vượt quá ± 0,5 mm, vì điều này sẽ ảnh hưởng đến độ biến dạng tác dụng lên mẫu. Nếu độ dày dao động vượt quá ± 0,5 mm, cần liên hệ với bộ phận kỹ thuật vật liệu.
Các mẫu được kiểm tra vết nứt bằng kính hiển vi nổi 20X qua tâm của mẫu (sau khi chịu ứng suất nhưng trước khi xử lý hóa chất). Mục đích là để xác định trạng thái ứng suất ban đầu.
Từ thời điểm này trở đi, Phương pháp A được áp dụng. Phương pháp A có thể được thử nghiệm thay cho Phương pháp B trong thông số kỹ thuật hiệu suất theo quyết định của kỹ sư vật liệu.
Tổ chức của chúng tôi, với nhiều năm kinh nghiệm hỗ trợ các doanh nghiệp trên mọi lĩnh vực thông qua nhiều hoạt động thử nghiệm, đo lường, phân tích và đánh giá, sở hữu đội ngũ nhân viên hùng hậu, luôn theo sát sự phát triển khoa học công nghệ toàn cầu và không ngừng cải tiến. Trong bối cảnh này, chúng tôi cũng cung cấp dịch vụ thử nghiệm theo tiêu chuẩn "FORD BO 127-03 Stress Crack Test for Plastics".
Bạn có thể yêu cầu chúng tôi điền vào mẫu của chúng tôi để có được một cuộc hẹn, để có thêm thông tin hoặc yêu cầu đánh giá.

