

Стандартът „MAN M 3150-5 Качество на повърхността - Оценка на грундирането“, разработен от автомобилната компания MAN, описва процедура за оценка на качеството на повърхността на грундирането на превозни средства.
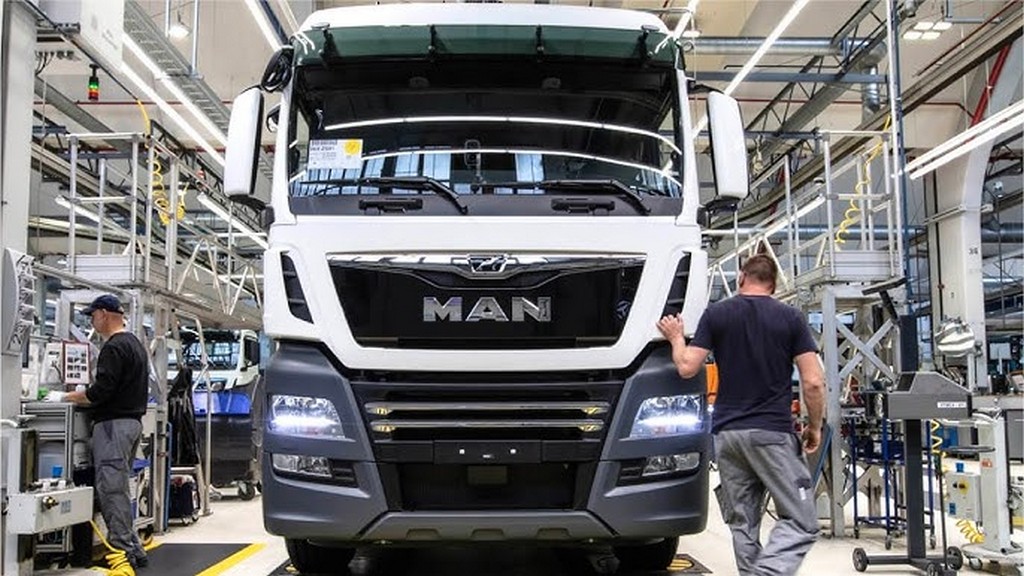
По същество серията стандарти MAN M 3150 е предназначена да позволи еднаква оценка на качеството на повърхността и структурата и цветовата хармония на покритията в търговските превозни средства MAN (кабина, допълнителни части на кабината, външно покритие на шасито и автобус). Изискванията се извличат от изискванията на клиентите и най-съвременните технологии.
Тази поредица от стандарти се прилага както за вътрешнофирмени части, така и за закупени части, независимо от качеството и вида на компонентния материал (ламарина, пластмаса).
Стандартът MAN M 3150-5 е валиден за камиони и автобуси. За военни превозни средства може да се прилагат специални разпоредби.
Основното изискване е както автобусите, така и камионите да са в рамките на желаните граници на толеранс по отношение на желаното качество на повърхността, повърхностна структура, цвят и повърхностно напрежение.
Изискванията към основата за грундиране (структура, цвят, напрежение) са посочени в техническите условия за доставка на покривните материали (в M 3094, M 3031, M 3022 и подобни стандарти). По-специално, трябва да се гарантира, че цветът на пълнежа на шкафа съвпада с този на всички допълнителни части.
Методът за измерване на контактния ъгъл при измерване на повърхностното напрежение е оптичен метод. Контактният ъгъл се определя от тангентата в 3-фазната точка. Ако се използват определени течности с известни свойства като свободна повърхностна енергия или плътност, тогава е възможно да се определи повърхностната енергия на твърдото тяло, което ще се изследва. За целта се определят дисперсионните и полярните компоненти на повърхностното напрежение върху повърхността. Прави се разлика между динамични и статични контактни ъгли. Времето за измерване и посочените параметри са посочени в таблиците в стандарта.
Измерването на дебелината на покритието трябва да се извършва с помощта на уред за измерване на дебелината, проникващ в боята, или подобно измервателно устройство за пластмасови части и различно устройство за метални вложки, например. Прилагат се изисквания в техническите условия за доставка (като стандарти M 3022, M 3086, M 3162). Освен ако не е посочено друго, тестовете трябва да се извършат след 7 дни съхранение при стайна температура. Всички части от стандартната серия MAN M 3150 са валидни по отношение на качеството на повърхността.
Възможните видове дефекти и техните допустими отклонения са определени в таблиците, предоставени в стандарта, в зависимост от мястото на възникване (зона на оценка 1, 2, 3 или зона на оценка A, B или C). Зоните за оценка на камионите са определени във фирмения стандарт MAN M 3150-3. Зоните за оценка на автобусите са определени в стандарта MAN M 3150-4.
Следните критерии трябва да бъдат взети под внимание за оценка на дефекта: Оценката на повърхностите / частите трябва да се извърши, доколкото е възможно, в позицията на монтаж или условията на монтаж, при разсеяна дневна светлина или изкуствена светлина, подобна на дневната (1000 lx) и при разстояние за гледане най-малко 0,5 m. В зависимост от шаблона на дефекта може да е необходимо по-голямо разстояние за гледане. В случай на съмнение трябва да се консултирате с отговорния технически отдел. Не се допускат остатъци от лепило, което влияе върху качеството на повърхността на компонентите. Ако няма коментари по надлъжните елементи на рамата и частите за закрепване на шасито в таблиците, се прилага зона за оценка 2 или зона за оценка B, ако няма влияние върху корозията.
В този стандарт типовете дефекти за оценка и методите за оценка за камиони са обяснени в таблица на следната основа:
В този стандарт типовете дефекти за оценка и методите за оценка за автобуси са обяснени в таблица на следната основа:
Боравенето, опаковането, транспортирането и съхранението на грундираните компоненти трябва да се извършват по такъв начин, че да няма дефекти по повърхностите на Зона 1 и 2 или на повърхностите на Зона А и Б. По-специално, стандартът MAN M 3338 се прилага за опаковките.
Сред многобройните проучвания за тестване, измерване, анализ и оценка, които предоставя за предприятия в различни сектори, нашата организация също така предоставя услуги за тестване, определени в стандарта „MAN M 3150-5 Качество на повърхността – Оценка на грундиране“, с обучен и експертен персонал и съвременно технологично оборудване.
Можете да ни помолите да попълним формуляра, за да получим среща, да получим по-подробна информация или да поискаме оценка.

