

Стандартът „VW 50134 PA6 – Изисквания за материалите за завършени части извън интериора на автомобила“, разработен от автомобилната компания Volkswagen, описва изискванията за материалите за подсилен със стъклени влакна или минерален подсилен полиамид 6 (PA6) в областта на двигателя, шасито, трансмисията и каросерията ( без боядисване).
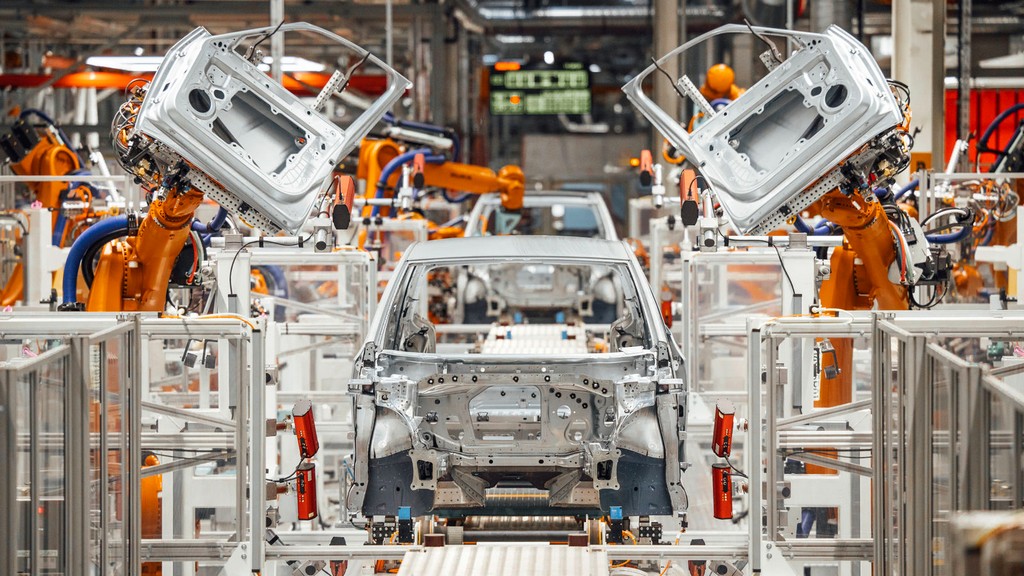
В автомобилната индустрия полиамид 6 (PA6) е широко използван компонент. Основните употреби на полиамидни найлонови пластмаси включват: автомобилни части, автомобилен всмукателен колектор, автомобилни огледала, педали, автомобилни качулки, автомобилни капаци на колела, автомобилни дистанционни ключалки, автомобилни маслени контейнери, клеми, кабелни снопове, клемни блокове, екструдирана тел и кабелни обвивки, гъвкави тръбопроводи, кабелни капаци, щепсели и контакти, кондензаторни превключватели, корпуси на прекъсвачи, зъбни колела, материали за корпуси на електрически инструменти и други подобни. Полиамид (PA) 6 е една от най-разпространените структурни пластмаси. Лесно се обработва, има висока удароустойчивост и висока влагопоглъщаемост.
В този стандарт изискванията се определят, както следва:
Прави се разлика между сухи и кондиционирани състояния. Пробите, взети от сухи компоненти, се изсушават, докато теглото им остане постоянно и се съхраняват в постоянно суха атмосфера преди тестването. Пробите, взети от компонентите в кондиционирано състояние, са проби в сухо състояние, които се кондиционират във водоустойчива торба, пълна с вода при 70 градуса, докато се достигне равновесното състояние в таблиците, дадени в стандарта. Освен тази процедура, пробите могат да бъдат подложени и на ускорено кондициониране съгласно стандарта DIN EN ISO 1110.
Специфичните изисквания за материалите (напр. запалимост, емисии) трябва да се вземат от чертежа. Не се допуска пълно разрушаване или повреда на компоненти, което може да наруши функционирането.
По време на производствения процес трябва да се гарантира, че частите винаги имат правилното съдържание на влага за перфектно сглобяване. Това трябва да се посочи във всички случаи след успешен опит за сглобяване. Съдържанието на влага трябва да бъде най-малко 0,7 процента, преди да се опитате да сглобите. За компоненти, които са захванати, заключени или монтирани с куки за закопчаване по време на монтажа, съдържанието на влага трябва да съответства на равновесното състояние, посочено в таблицата, предоставена в стандарта. Всякакви отклонения трябва да бъдат отбелязани на чертежа и могат да бъдат разрешени само след обсъждане с купувача. Удароустойчив материал PA6 трябва да се използва за части, които не могат да бъдат кондиционирани или не могат да бъдат кондиционирани по време на сглобяване.
Температурата на топене трябва да бъде най-малко 215 градуса.
Компонентите не трябва да имат никаква промяна във формата или състоянието на повърхността след термично стареене и последващо охлаждане. Разликата в размерите на дължината и ширината не трябва да надвишава 0,5 процента.
Завършените части трябва да са напълно функционални при ниски температури. След това не трябва да има пукнатини или повреди след нагряване до 23 градуса плюс/минус 2 градуса.
Сред многобройните изпитвания, измервания, анализи и проучвания за оценка, които предоставя за бизнеса в различни сектори, нашата организация също така предоставя услуги за изпитване, определени в стандарта „VW 50134 PA6 – Изисквания за материали за готови части извън интериора на автомобила“, с обучен и експерт персонал и съвременно технологично оборудване.
Можете да ни помолите да попълним формуляра, за да получим среща, да получим по-подробна информация или да поискаме оценка.

