

General Motors Europe (GME) မှ တီထွင်ထားသော “GME 60401 Cross-line Test of Organic Coatings” စံနှုန်းသည် အော်ဂဲနစ်အပေါ်ယံလွှာများ၏ cross-line စမ်းသပ်မှုကို သတ်မှတ်ပေးသည့် အင်ဂျင်နီယာစံနှုန်းတစ်ခုဖြစ်သည်။ ဤစံနှုန်းကို ဆေးများ၊ primer များ၊ powder coatings များနှင့် electroplating များကဲ့သို့သော အော်ဂဲနစ်အပေါ်ယံလွှာများသည် မော်တော်ကားအစိတ်အပိုင်းများတွင် အသုံးပြုသော သတ္တု သို့မဟုတ် သတ္တုမဟုတ်သော မျက်နှာပြင်များနှင့် ကပ်ငြိမှုကို အကဲဖြတ်ရန် အသုံးပြုသည်။
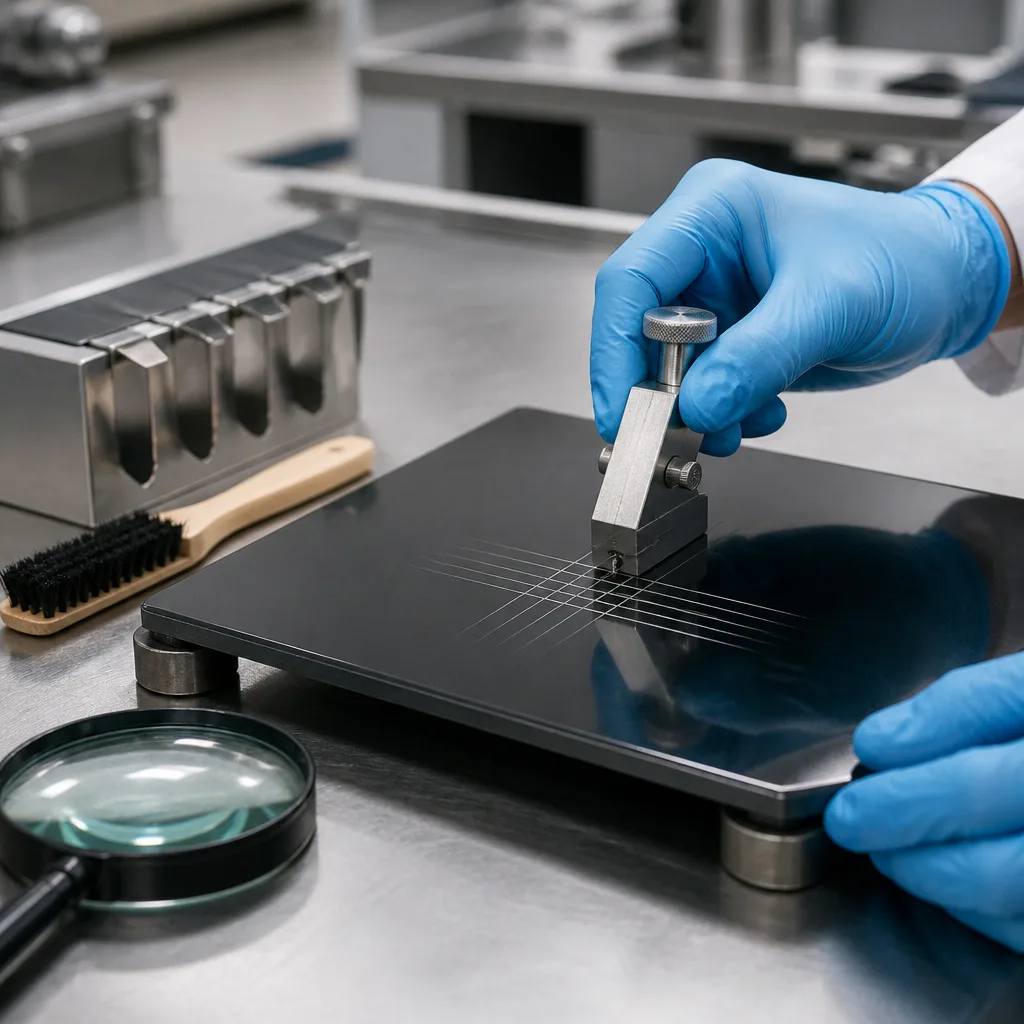
ဖော်ပြထားသော စမ်းသပ်နည်းလမ်းသည် ပတ်ဝန်းကျင်နှင့် စက်ပိုင်းဆိုင်ရာဖိစီးမှုများ ကြုံတွေ့ရသော်လည်း ယာဉ်၏သက်တမ်းတစ်လျှောက်လုံး မျက်နှာပြင်တွင် အပေါ်ယံလွှာတစ်ခု ခိုင်မြဲစွာ ကပ်နေနိုင်မနိုင် ဆုံးဖြတ်ပေးသည့် အရေးကြီးသော အရည်အသွေးထိန်းချုပ်မှုလုပ်ငန်းစဉ်တစ်ခုဖြစ်သည်။ GME 60401 စံနှုန်းကို နောက်ပိုင်းတွင် GMW 14829 စံနှုန်းဖြင့် အစားထိုးခဲ့ပြီး ၎င်းသည် ဒေသဆိုင်ရာ အပေါ်ယံလွှာကပ်ငြိမှုဂုဏ်သတ္တိအမျိုးမျိုးကို ပေါင်းစပ်ထားသည့် ကမ္ဘာတစ်ဝှမ်းရှိ General Motors စံနှုန်းတစ်ခုဖြစ်သည်။
GME 60401 စံနှုန်း၏ အဓိကရည်ရွယ်ချက်များမှာ အောက်ပါအတိုင်းဖြစ်သည်။
ဤစံနှုန်းသည် ပုံမှန်ယာဉ်လည်ပတ်နေစဉ်နှင့် ပတ်ဝန်းကျင်ဆိုင်ရာအချက်များနှင့် ထိတွေ့သည့်အခါတွင် အပေါ်ယံလွှာများ ကပ်ငြိနေစေရန် ထုတ်လုပ်သူများအား ကူညီပေးသည်။
အခြေခံအားဖြင့် cross-hatch စမ်းသပ်မှုသည် ပျက်စီးစေသော ကပ်ငြိမှုစမ်းသပ်မှုတစ်ခုဖြစ်သည်။ အထူးပြုလုပ်ထားသော ဓားသွားများစွာပါ ဖြတ်တောက်သည့်ကိရိယာကို အသုံးပြု၍ အပေါ်ယံလွှာမှတစ်ဆင့် grid ပုံစံကို ဖြတ်တောက်သည်။ ဖြတ်တောက်မှုများပြုလုပ်ပြီးနောက်၊ စံသတ်မှတ်ထားသော ကော်တိပ်ကို grid ပေါ်တွင် ကပ်ပြီးနောက် ထိန်းချုပ်ထားသော အခြေအနေများအောက်တွင် ဖယ်ရှားသည်။ မျက်နှာပြင်မှ ခွဲထွက်သွားသော အပေါ်ယံလွှာပမာဏကို မျက်မြင်အားဖြင့် အကဲဖြတ်ပြီး ကပ်ငြိမှုအဆင့်သတ်မှတ်ချက်ကို သတ်မှတ်ပေးသည်။
ဤစစ်ဆေးမှုများတွင် ယေဘုယျအားဖြင့် အောက်ပါအဆင့်များ ပါဝင်သည်-
ဖြတ်တောက်မှုများအကြား အကွာအဝေးသည် ယေဘုယျအားဖြင့် အပေါ်ယံလွှာအထူပေါ်တွင် မူတည်ပါသည်။
ကပ်ငြိမှုကို “ISO 2409 ဆေးများနှင့် ဗာနစ်စ် - ဖြတ်ဖြတ်စမ်းသပ်မှု” စံနှုန်းတွင် သတ်မှတ်ထားသော အမျိုးအစားခွဲခြားမှုစနစ်နှင့် ညီမျှသော အဆင့်သတ်မှတ်ချက်များကို အသုံးပြု၍ ယေဘုယျအားဖြင့် အမျိုးအစားခွဲခြားသည်။ ပုံမှန်အဆင့်သတ်မှတ်ချက်များမှာ အောက်ပါအတိုင်းဖြစ်သည်။
မော်တော်ကားထုတ်လုပ်သူများသည် ယေဘုယျအားဖြင့် ၎င်းတို့၏ ထုတ်လုပ်မှု အစိတ်အပိုင်းများအတွက် အမြင့်ဆုံး ကပ်ငြိမှုအဆင့်များ (ပုံမှန်အားဖြင့် အဆင့်သတ်မှတ်ချက် 0 သို့မဟုတ် အဆင့်သတ်မှတ်ချက် 1) လိုအပ်ပါသည်။
GME 60401 စံနှုန်းကို မော်တော်ကားလုပ်ငန်းတွင် အောက်ပါနယ်ပယ်များတွင် အသုံးများသည်။
၎င်းကို အော်ဂဲနစ် အပေါ်ယံလွှာစနစ်များစွာတွင် အသုံးချနိုင်ပါသည်၊ ၎င်းတို့တွင် အောက်ပါတို့ ပါဝင်သည်။
ဆေးကပ်ငြိမှုသည် ချေးခြင်းကာကွယ်မှုနှင့် ထုတ်ကုန်ကြာရှည်ခံမှုကို တိုက်ရိုက်အကျိုးသက်ရောက်စေသည်။ မော်တော်ကားထုတ်လုပ်မှုတွင် အောက်ပါအကြောင်းပြချက်များကြောင့် အရေးကြီးပါသည်။
GME 60401 စံနှုန်းသည် အစိတ်အပိုင်းများ ထုတ်လုပ်မှုမစတင်မီ ကပ်ငြိမှုကို အတည်ပြုခြင်းဖြင့် တသမတ်တည်းရှိသော အပေါ်ယံလွှာအရည်အသွေးနှင့် ယုံကြည်စိတ်ချရမှုကို ထိန်းသိမ်းရန် ကူညီပေးသည်။
အပေါ်ယံလွှာ ကပ်ငြိမှုကို သက်ရောက်မှုရှိသော ကိန်းရှင်များစွာရှိသည်။ စမ်းသပ်မှုရလဒ်များကို လွှမ်းမိုးသောအချက်များတွင် အောက်ပါတို့ ပါဝင်သည်-
စိတ်ကျေနပ်ဖွယ်ရလဒ်များရရှိရန်အတွက် ဤအချက်များကို သင့်လျော်စွာထိန်းချုပ်ခြင်းသည် အလွန်အရေးကြီးပါသည်။
GME 60401 စံနှုန်းသည် နည်းပညာပိုင်းအရ “ISO 2409 ဆေးများနှင့် ဗာနစ်ရှ်များ – ဖြတ်ဖြတ်စမ်းသပ်မှု” စံနှုန်းနှင့် အလွန်ဆင်တူပါသည်။ စံနှုန်းနှစ်ခုစလုံးသည် ဖြတ်၍ပေါက်သောဇယားကွက်တစ်ခုဖန်တီးခြင်းနှင့် တိပ်ကပ်ပြီးနောက် အပေါ်ယံလွှာဖယ်ရှားခြင်းကို အကဲဖြတ်ခြင်းဖြင့် အပေါ်ယံလွှာကပ်ငြိမှုကို အကဲဖြတ်သည်။ သို့သော် GME 60401 စံနှုန်းတွင် General Motors ၏ သီးသန့်လိုအပ်ချက်များ၊ လက်ခံမှုစံနှုန်းများနှင့် မော်တော်ကားထုတ်လုပ်မှုအတွက် သီးသန့်ပြုလုပ်ထားသော အသုံးချမှုလမ်းညွှန်ချက်များ ပါဝင်သည်။
General Motors သည် နောက်ပိုင်းတွင် GME 60401 စံနှုန်းကို GMW 14829 စံနှုန်းဖြင့် အစားထိုးခဲ့ပြီး ၎င်းသည် ဒေသတွင်း General Motors ၏ အပေါ်ယံလွှာကပ်ငြိမှုနည်းလမ်းများကို ပေါင်းစည်းပေးသည့် ကမ္ဘာလုံးဆိုင်ရာစံနှုန်းတစ်ခုဖြစ်သည်။ ဤစံနှုန်းအသစ်သည် GM ၏ ကမ္ဘာတစ်ဝှမ်းရှိ လုပ်ငန်းလည်ပတ်မှုများအတွက် တသမတ်တည်းရှိသော မျက်နှာပြင်ဖြတ်ကျော်ကပ်ငြိမှုလုပ်ထုံးလုပ်နည်းကို ပေးစွမ်းပြီး အခြေခံစမ်းသပ်မှုမူကို ထိန်းသိမ်းထားစဉ်တွင်ပင် ဖြစ်သည်။
GME 60401 စံနှုန်းကို အကောင်အထည်ဖော်ခြင်းဖြင့် အားသာချက်များစွာကို ပေးစွမ်းနိုင်ပါသည်။
အဆုံးသတ်အနေနဲ့ GME 60401 စံနှုန်းဟာ အော်ဂဲနစ်အပေါ်ယံလွှာတွေအတွက် cross-line စမ်းသပ်မှုကို သတ်မှတ်ပေးတဲ့ အရေးပါတဲ့ အပေါ်ယံလွှာကပ်ငြိမှုစံနှုန်းတစ်ခုပါ။ ဒီစံနှုန်းဟာ ဆေးသားကပ်ငြိမှုကို တိုင်းတာဖို့အတွက် ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်ပြီး ဘက်မလိုက်တဲ့နည်းလမ်းကို ပံ့ပိုးပေးခြင်းအားဖြင့် မော်တော်ကားအပေါ်ယံလွှာတွေကို ရေရှည်တည်တံ့ခိုင်မြဲမှု၊ ချေးခြင်းကာကွယ်မှုနဲ့ ဆွဲဆောင်မှုရှိတဲ့အသွင်အပြင်ရရှိစေဖို့ ကူညီပေးပါတယ်။ GMW 14829 စံနှုန်းက အများအားဖြင့် အစားထိုးအသုံးပြုထားပေမယ့် GME 60401 စံနှုန်းဟာ အရေးကြီးတဲ့ သမိုင်းဝင်ကိုးကားချက်တစ်ခုအဖြစ် ရှိနေဆဲဖြစ်ပြီး General Motors ရဲ့ အင်ဂျင်နီယာသတ်မှတ်ချက်တွေနဲ့ ပေးသွင်းသူစာရွက်စာတမ်းတွေမှာ ယနေ့တိုင် ပေါ်လာနေဆဲပါ။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် GME 60401 စံနှုန်းနှင့်ကိုက်ညီသော စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

