

General Motors Worldwide (GMW) မှ တီထွင်ထားသော “GMW 14333 မော်တော်ကား ပြင်ပပစ္စည်းများနှင့် အစိတ်အပိုင်းများ၏ လောင်စာခံနိုင်ရည်” စံနှုန်းတွင် မော်တော်ကား ပြင်ပပစ္စည်းများနှင့် အစိတ်အပိုင်းများသည် လောင်စာဆီထိတွေ့မှုကို မည်မျှခံနိုင်ရည်ရှိသည်ကို အကဲဖြတ်ရန်အသုံးပြုသည့် အင်ဂျင်နီယာစမ်းသပ်မှုလုပ်ထုံးလုပ်နည်းတစ်ခု ပါဝင်သည်။ ဤစံနှုန်းသည် ယာဉ်လည်ပတ်မှု၊ ပြုပြင်ထိန်းသိမ်းမှု သို့မဟုတ် မတော်တဆလောင်စာယိုဖိတ်မှုများအတွင်း ဓာတ်ဆီ သို့မဟုတ် အခြားမော်တော်ကားလောင်စာများနှင့် ထိတွေ့နိုင်သည့် ဆေးသုတ်ထားသော ပလတ်စတစ်များ၊ ပုံသွင်းထားသောအရောင်ပလတ်စတစ်များ၊ အပေါ်ယံလွှာများနှင့် အခြားပြင်ပအစိတ်အပိုင်းများအတွက် အထူးသက်ဆိုင်သည်။
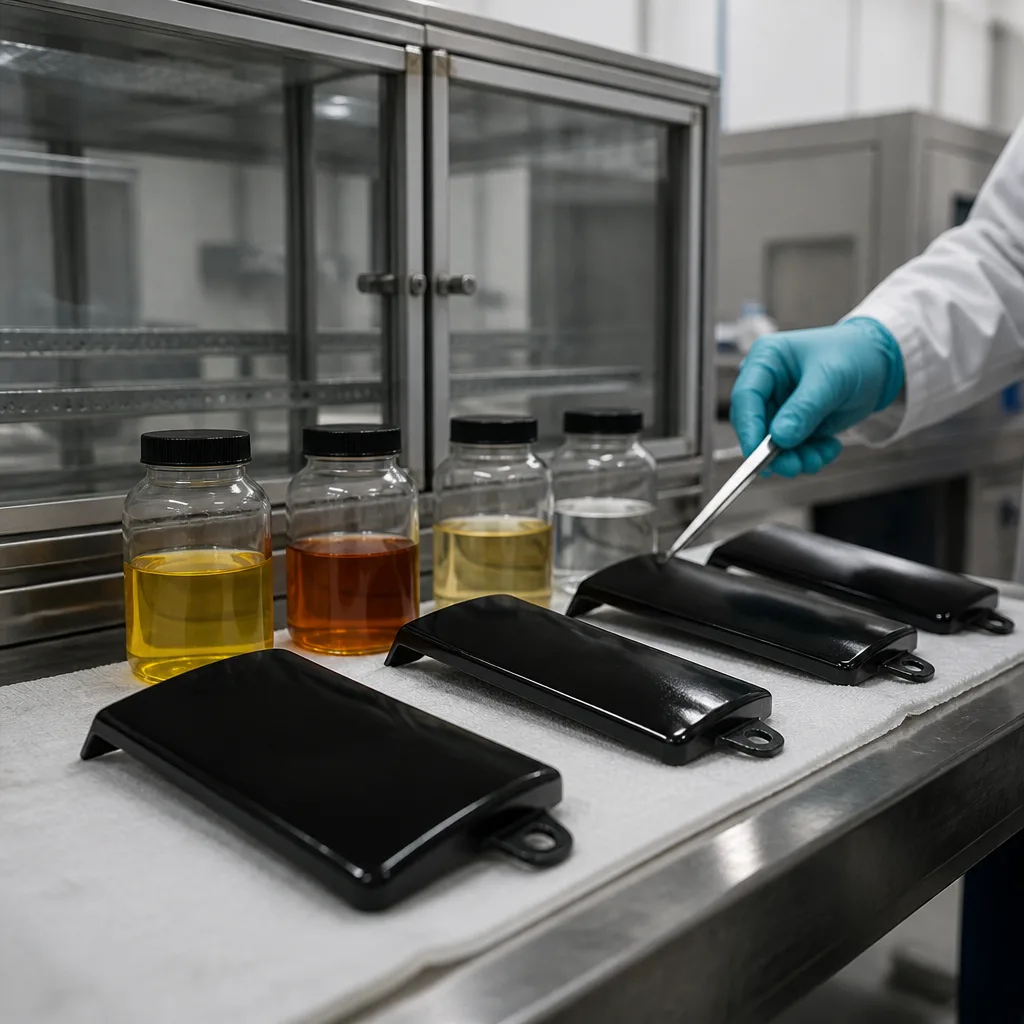
GMW 14333 စံနှုန်း၏ အဓိကရည်ရွယ်ချက်မှာ မော်တော်ကားလောင်စာများသည် ယာဉ်အပြင်ပိုင်းပစ္စည်းများနှင့် အစိတ်အပိုင်းများအပေါ် သက်ရောက်မှုများကို သတ်မှတ်ရန်ဖြစ်သည်။ မော်တော်ကားအပြင်ပိုင်းအစိတ်အပိုင်းများသည် လောင်စာနှင့် နည်းလမ်းအမျိုးမျိုးဖြင့် ထိတွေ့နိုင်သည်-
လောင်စာဆီထိတွေ့မှုကြောင့် အောက်ပါတို့အပါအဝင် ယိုယွင်းပျက်စီးမှုပုံစံအမျိုးမျိုးကို ဖြစ်စေနိုင်သည်-
GMW 14333 စံနှုန်းသည် လောင်စာဆီထိတွေ့ပြီးနောက် ပစ္စည်း သို့မဟုတ် အစိတ်အပိုင်းတစ်ခုသည် ၎င်း၏လိုအပ်သော အသွင်အပြင်နှင့် စွမ်းဆောင်ရည်ကို ထိန်းသိမ်းနိုင်ခြင်း ရှိ၊ မရှိ ဆုံးဖြတ်ရန် ထိန်းချုပ်ထားသော ဓာတ်ခွဲခန်းလုပ်ထုံးလုပ်နည်းကို ပေးပါသည်။ ဤစံနှုန်းကို အဓိကအားဖြင့် လောင်စာဆီနှင့် ထိတွေ့နိုင်သည့် မော်တော်ကားအပြင်ပိုင်းပစ္စည်းများနှင့် အစိတ်အပိုင်းများအတွက် ဒီဇိုင်းထုတ်ထားသည်။ ပုံမှန်အသုံးချမှုများတွင် အောက်ပါတို့ပါဝင်သည်-
ဤစံနှုန်းသည် ဆေးသုတ်ထားသော သို့မဟုတ် ပုံသွင်းထားသော အရောင်ရှိသော ယာဉ်အစိတ်အပိုင်းများ၊ အထူးသဖြင့် လောင်စာဆီထိတွေ့မှုဖြစ်နိုင်ခြေရှိသော နေရာများတွင်တည်ရှိသော အစိတ်အပိုင်းများကို အရေးကြီးသောအသုံးချမှုအဖြစ် ဖော်ထုတ်သည်။ လောင်စာခံနိုင်ရည်စမ်းသပ်မှုကို ဆေးသုတ်ထားသော ပလတ်စတစ်အစိတ်အပိုင်းများအတွက် စွမ်းဆောင်ရည်လိုအပ်ချက်များတွင် အများအားဖြင့် ထည့်သွင်းလေ့ရှိသည်။ သို့သော်၊ တိကျသော အစိတ်အပိုင်းများနှင့် လက်ခံမှုလိုအပ်ချက်များကို သက်ဆိုင်ရာ General Motors အစိတ်အပိုင်းသတ်မှတ်ချက်၊ ပုံဆွဲခြင်း၊ ပစ္စည်းသတ်မှတ်ချက် သို့မဟုတ် အင်ဂျင်နီယာလိုအပ်ချက်ဖြင့် ဆုံးဖြတ်လေ့ရှိသည်။
GMW 14333 စံနှုန်းသည် စမ်းသပ်နမူနာများကို သင့်လျော်သော မော်တော်ကားလောင်စာ သို့မဟုတ် သတ်မှတ်ထားသော စမ်းသပ်အရည်နှင့် ထိန်းချုပ်ထိတွေ့မှု၏ မူကို အသုံးပြုသည်။ အထွေထွေမူမှာ အောက်ပါအတိုင်းဖြစ်သည်- နမူနာကို အေးခဲစေသည် - လောင်စာနှင့်ထိတွေ့ခြင်း - ထိတွေ့မှုကို ထပ်ခါတလဲလဲပြုလုပ်သည် - ပြန်လည်ရယူခြင်း/ပြန်လည်ပြုပြင်ခြင်းကို ခွင့်ပြုသည် - နမူနာကို စစ်ဆေးပြီး အကဲဖြတ်သည်။ ဤလုပ်ထုံးလုပ်နည်းသည် အကြိမ်ကြိမ် ရေတိုနှစ်မြှုပ်ပြီးနောက် သို့မဟုတ် သတ်မှတ်ထားသောနည်းလမ်းပေါ် မူတည်၍ လောင်စာစဉ်ဆက်မပြတ်ထိတွေ့ပြီးနောက် ပစ္စည်းကို အကဲဖြတ်ခြင်းအပေါ် မူတည်သည်။ ပစ္စည်းတစ်ခုသည် လောင်စာနှင့် ရေတိုထိတွေ့မှုကို ခံနိုင်ရည်ရှိသော်လည်း အကြိမ်ကြိမ်ထိတွေ့ပြီးနောက် ယိုယွင်းပျက်စီးသွားနိုင်သောကြောင့် ၎င်းသည် အရေးကြီးပါသည်။
GMW 14333 စံနှုန်းသည် ဖြစ်နိုင်ချေရှိသော စမ်းသပ်မှုချဉ်းကပ်မှုအမျိုးမျိုးကို သတ်မှတ်ပေးသည်-
အော်ဂဲနစ်အပေါ်ယံလွှာများအတွက်၊ သက်ဆိုင်ရာလက်သည်းမာကျောမှုလုပ်ထုံးလုပ်နည်းကို အသုံးပြု၍ ပဉ္စမအကြိမ်နှစ်ပြီးနောက် အလယ်အလတ်မာကျောမှုအကဲဖြတ်ခြင်းကို ပြုလုပ်သည်။ ထို့နောက် သတ်မှတ်ထားသောစက်ဝန်းများပြီးမြောက်ရန် ထိတွေ့မှုကို ဆက်လက်လုပ်ဆောင်သည်။
ထိတွေ့ပြီးနောက်၊ နမူနာများကို ပြန်လည်ပြုပြင်ပြီးနောက် အကဲဖြတ်သည်။
ဤစံနှုန်းသည် သက်ဆိုင်ရာလိုအပ်ချက်မှ သီးခြားလိုအပ်ချက်မရှိပါက ၂၃ ဒီဂရီ +/-၅ ဒီဂရီခန့်တွင် စမ်းသပ်မှုကို ပြုလုပ်သင့်ကြောင်း သတ်မှတ်သည်။ လောင်စာနှင့်ပစ္စည်း အပြန်အလှန် ဆက်သွယ်မှုသည် အပူချိန်နှင့်အတူ သိသိသာသာ ပြောင်းလဲနိုင်သောကြောင့် အပူချိန်ထိန်းချုပ်မှုသည် အရေးကြီးပါသည်။
ဖြစ်နိုင်သည့်အခါတိုင်း ထုတ်လုပ်မှုအစိတ်အပိုင်းအပြည့်အစုံကို စမ်းသပ်ပါသည်။ သို့သော် အစိတ်အပိုင်းအရွယ်အစား၊ ဂျီသြမေတြီ သို့မဟုတ် ဖွဲ့စည်းမှုပုံစံကြောင့် အစိတ်အပိုင်းအပြည့်အစုံစမ်းသပ်မှုကို လက်တွေ့မကျသည့်အခါ အစိတ်အပိုင်းမှ ကိုယ်စားပြုအပိုင်းများကို ဖြတ်တောက်နိုင်ပါသည်။ ပြီးစီးသွားသော အစိတ်အပိုင်းတွင် ပုံမှန်အားဖြင့် ပေါ်မနေသောနေရာများမှ လောင်စာထိုးဖောက်မှုကို ကာကွယ်ရန် ဖြတ်တောက်ထားသောအနားများကို သင့်လျော်စွာ ဖုံးအုပ်ထားပါသည်။ အော်ဂဲနစ်အပေါ်ယံလွှာများအတွက် အထူးပြင်ဆင်ထားသော စမ်းသပ်ပြားများကိုလည်း အသုံးပြုနိုင်ပါသည်။ ဤစံနှုန်းသည် ထုတ်လုပ်မှုရည်ရွယ်ချက်ကို ကိုယ်စားပြုသည့် အောက်ခံအလွှာဖြင့် ခန့်မှန်းခြေအတိုင်းအတာ ၂၅၀ မီလီမီတာ +/- ၅ မီလီမီတာ x ၂၀ မီလီမီတာ +/- ၂ မီလီမီတာ x ၁ မီလီမီတာ +/- ၀.၅ မီလီမီတာရှိသော ကိုယ်စားလှယ်ပြားများကို သတ်မှတ်ပါသည်။ ဤထုတ်လုပ်မှုရည်ရွယ်ချက်မူသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ဓာတ်ခွဲခန်းပြားများသည် တကယ့်အောက်ခံအလွှာ/အပေါ်ယံလွှာစနစ်ကို တတ်နိုင်သမျှ အနီးစပ်ဆုံး ပြန်လည်ထုတ်လုပ်ရမည်ဖြစ်သောကြောင့်ဖြစ်သည်။
GMW 14333 စံနှုန်း၏ အဓိကအင်္ဂါရပ်များထဲမှ တစ်ခုမှာ ထိတွေ့မှုအရည်သည် ရည်ရွယ်ထားသော အသုံးချမှုနှင့် သက်ဆိုင်သည့် လောင်စာပတ်ဝန်းကျင်ကို ကိုယ်စားပြုရမည်။ ဤစံနှုန်း၏ မကြာသေးမီက ဗားရှင်းများတွင် သီးခြားလောင်စာဖွဲ့စည်းမှုများနှင့် လောင်စာပြင်ဆင်မှုနှင့် လက္ခဏာရပ်ခွဲခြားမှုအတွက် ဆက်စပ်စံနှုန်းများကို ရည်ညွှန်းသည်။ ယခင်ပြင်ဆင်မှုတွင် အောက်ပါအစိတ်အပိုင်းများပါဝင်သော သီးခြားစမ်းသပ်လောင်စာဖော်မြူလာတစ်ခုကိုလည်း ဖော်ပြထားသည်။
စမ်းသပ်နမူနာများကို သင့်လျော်သော ပြုပြင်ထိန်းသိမ်းမှုသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် အသစ်ထုတ်လုပ်ထားသော အပေါ်ယံလွှာများ၊ ပုံသွင်းထားသော ပလတ်စတစ်များ၊ ကော်များနှင့် အခြားပစ္စည်းများသည် ၎င်းတို့၏ ရည်ရွယ်ထားသော နောက်ဆုံးဂုဏ်သတ္တိများကို မရောက်ရှိသေးသောကြောင့်ဖြစ်သည်။ ဤစံနှုန်းတွင် သတ်မှတ်ထားသော နမူနာများအတွက် အနည်းဆုံး ထိန်းထားချိန်များ ပါဝင်သည်။ ဤလိုအပ်ချက်များသည် မပြည့်စုံသော အခြောက်ခံခြင်း သို့မဟုတ် တည်ငြိမ်မှု၏ အကျိုးသက်ရောက်မှုများကို ရိုးရိုးတိုင်းတာမည့်အစား ပစ္စည်း၏ လောင်စာခံနိုင်ရည်ကို စမ်းသပ်မှုက တိုင်းတာကြောင်း သေချာစေရန် ကူညီပေးသည်။
လောင်စာဆီသုံးစွဲမှုအပြီး အကဲဖြတ်ခြင်း၏ ရည်ရွယ်ချက်မှာ လောင်စာဆီသုံးစွဲမှုသည် လက်မခံနိုင်သော ယိုယွင်းပျက်စီးမှုကို ဖြစ်ပေါ်စေခဲ့ခြင်း ရှိ၊ မရှိ ဆုံးဖြတ်ရန်ဖြစ်သည်။ ပစ္စည်းနှင့် သက်ဆိုင်ရာ သတ်မှတ်ချက်ပေါ် မူတည်၍ လေ့လာတွေ့ရှိချက်များတွင် အောက်ပါတို့ ပါဝင်နိုင်သည်-
သီးခြား ကိုက်ညီမှု/ပျက်ကွက်မှု စံနှုန်းများကို ယေဘုယျအားဖြင့် သက်ဆိုင်ရာ အစိတ်အပိုင်း သို့မဟုတ် ပစ္စည်းသတ်မှတ်ချက်အရ ဆုံးဖြတ်လေ့ရှိသည်။
လောင်စာဆီခံနိုင်ရည်ရှိမှုသည် ယာဉ်၏ပြင်ပအစိတ်အပိုင်းများအတွက် အထူးအရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် အစိတ်အပိုင်းတစ်ခုသည် လောင်စာဆီထဲတွင် အဆက်မပြတ်နှစ်မြှုပ်ရန် ရည်ရွယ်ထားခြင်းမဟုတ်သည့်တိုင် လောင်စာဆီထိတွေ့မှုဖြစ်ပွားနိုင်သောကြောင့်ဖြစ်သည်။ ဥပမာအားဖြင့်၊ ဓာတ်ဆီသည် လောင်စာဆီဖြည့်နေစဉ်အတွင်း အောက်ပါတို့နှင့် မတော်တဆထိတွေ့မိနိုင်သည်-
ပုံမှန်ပတ်ဝန်းကျင်အခြေအနေများတွင် လက်ခံနိုင်ဖွယ်ကောင်းသော အပေါ်ယံလွှာတစ်ခုသည် လောင်စာဆီထိတွေ့ပြီးနောက် ပျော့ပျောင်းသွားခြင်း သို့မဟုတ် ကပ်ငြိမှုဆုံးရှုံးသွားနိုင်သည်။ ထို့ကြောင့် GMW 14333 စံနှုန်းသည် General Motors နှင့် ၎င်း၏ပေးသွင်းသူများအား လက်တွေ့ကျသော လောင်စာဆီထိတွေ့မှုအခြေအနေများတွင် ထိတွေ့သည့်အခါ ၎င်းတို့၏လိုအပ်သောစွမ်းဆောင်ရည်ကို ထိန်းသိမ်းနိုင်သည့် ပစ္စည်းများကို ဖော်ထုတ်ရန် ကူညီပေးသည်။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် GMW 14333 စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

