

MAN မော်တော်ယာဥ်ကုမ္ပဏီမှ ထုတ်လုပ်သော "MAN M 3150-2 မျက်နှာပြင်အရည်အသွေး - နောက်ဆုံးအပေါ်ယံအကဲဖြတ်ခြင်း - ထရပ်ကား" သည် ကုန်တင်ကားများ၏ မျက်နှာပြင်အရည်အသွေးနှင့် ပတ်သက်၍ အကဲဖြတ်ရန် လုပ်ငန်းစဉ်ကို ဖော်ပြသည်။
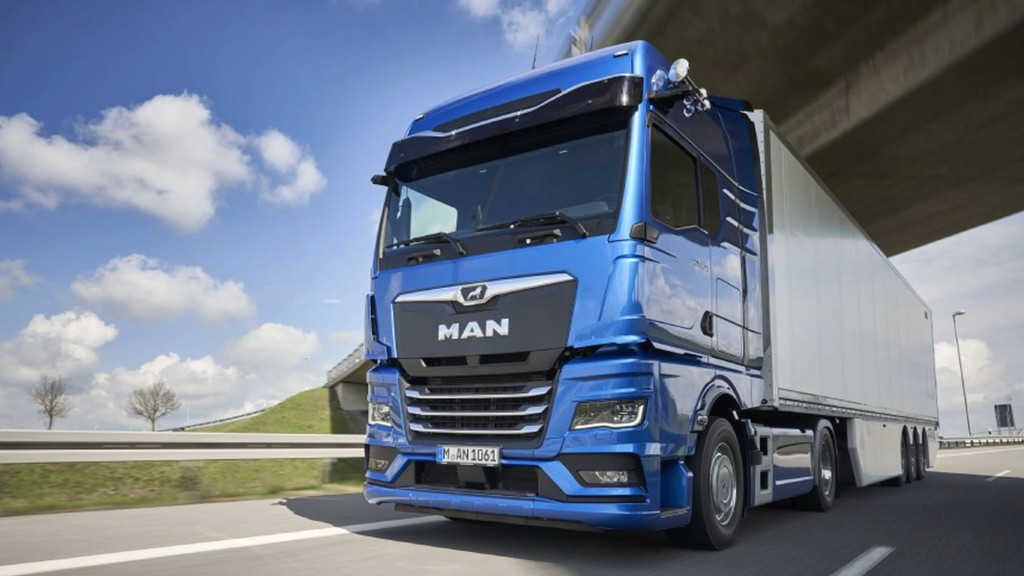
အခြေခံအားဖြင့်၊ MAN M 3150 စီးရီး၏ စံချိန်စံညွှန်းများတွင် အပေါက်များနှင့် အပေါ်ယံအလွှာများ၏ မျက်နှာပြင်အရည်အသွေးကို တစ်ပြေးညီ အကဲဖြတ်ရန် လိုအပ်ချက်များအပြင် MAN လုပ်ငန်းသုံးယာဉ်များတွင် ဖွဲ့စည်းပုံနှင့် အရောင်ကိုက်ညီမှု (cabin၊ cabin attachment parts နှင့် chassis) တို့ ပါဝင်ပါသည်။ အတိုချုပ်အားဖြင့်၊ ဤစံနှုန်းများသည် MAN လုပ်ငန်းသုံးယာဉ်များတွင် မျက်နှာပြင်အရည်အသွေးနှင့် အပေါ်ယံဖွဲ့စည်းပုံနှင့် အရောင်များ၏ ညီညွတ်မှုတို့ကို တူညီစွာ အကဲဖြတ်နိုင်စေရန် ဒီဇိုင်းထုတ်ထားသည်။ ယေဘုယျအားဖြင့်၊ ဤစံနှုန်းသည် ထရပ်ကားများနှင့် သက်ဆိုင်ပါသည်။ စစ်ယာဉ်များအတွက် အထူးစည်းမျဉ်းများ လျှောက်ထားနိုင်သည်။
ဤစံနှုန်းစီးရီးများသည် အရည်အသွေးနှင့် အစိတ်အပိုင်းပစ္စည်းများ အမျိုးအစားမခွဲခြားဘဲ အိမ်တွင်းအစိတ်အပိုင်းများနှင့် ဝယ်ယူထားသော အစိတ်အပိုင်းများနှင့် သက်ဆိုင်ပါသည်။
MAN M 3150-2 စံသတ်မှတ်ချက်၏ ရည်ရွယ်ချက်မှာ ကုန်တင်ကားများအတွက် အရောင်၊ တောက်ပြောင်မှုနှင့် တည်ဆောက်ပုံအရ တူညီသောမျက်နှာပြင်အခြေအနေတစ်ခုကို အာမခံနိုင်စေရန်အတွက် နောက်ဆုံးအပေါ်ယံအရည်အသွေးကို အကဲဖြတ်ရန်အတွက် ယူနီဖောင်းစံနှုန်းများကို ချမှတ်ရန်ဖြစ်သည်။ ဤလိုအပ်ချက်များသည် ဖောက်သည်လိုအပ်ချက်များနှင့် ခေတ်မီနည်းပညာများမှ ဆင်းသက်လာခြင်းဖြစ်သည်။ ဤစံနှုန်းသည် ဆေးခြယ်ထားသော မျက်နှာပြင်များနှင့် ပုံဖော်ထားသော ဆေးသုတ်ထားသော မျက်နှာပြင်များနှင့် အစေ့အဆန်များကို ခွဲခြားထားသည်။
လိုအပ်သော မျက်နှာပြင်အရည်အသွေးသည် ကုန်တင်ကားများအတွက် မျက်နှာပြင်ဖွဲ့စည်းပုံ၊ တောက်ပမှုဒီဂရီနှင့် အရောင်အတွက် လိုအပ်သော ခံနိုင်ရည်အကွာအဝေးအတွင်း ကျရောက်ရပါမည်။ MAN M 3150-2 စံနှုန်း၏ ဒုတိယအပိုင်းတွင် သတ်မှတ်ထားသော တိုင်းတာထားသော တန်ဖိုးများသည် တက္ကစီနှင့် တက္ကစီပူးတွဲတွဲများတွင်သာ သက်ဆိုင်သည် (၎င်းတွင် ဘမ်ဘာ၊ ရှေ့ axle နှင့် ဘေးဘောင်များနောက်တွင် ရွှံ့အကာများ ပါဝင်သည်။ တတိယအပိုင်းရှိ သတ်မှတ်ထားသော ချို့ယွင်းမှုပုံစံများနှင့် ပတ်သက်သည့် လိုအပ်ချက်များသည် ကိုယ်ထည်နှင့် ကိုယ်ထည်ပူးတွဲပါရှိသော အကျုံးဝင်သည်။
အလွှာအပေါ်ယံလွှာအတွက် လိုအပ်ချက်များ (ဖွဲ့စည်းပုံ၊ အရောင်) သည် အပေါ်ယံပစ္စည်းများ၏ နည်းပညာဆိုင်ရာ ပေးပို့မှုအခြေအနေများ (စံချိန်စံညွှန်း M 3094၊ M 3031၊ M 3022 စသည်ဖြင့်) တွင် သတ်မှတ်ထားပါသည်။ အထူးသဖြင့်၊ ကက်ဘိနက်၏ဖြည့်အရောင်သည် ထပ်ဆောင်းအစိတ်အပိုင်းအားလုံးနှင့် ကိုက်ညီကြောင်း သေချာစေရမည်။
တောက်ပမှုဒီဂရီ၏စမ်းသပ်မှုကိုသက်ဆိုင်ရာထိပ်တန်းအင်္ကျီစံချိန်စံညွှန်းများ (M 3094၊ M 3031၊ M 3022 စံနှုန်းများ) အရဆောင်ရွက်ရမည်။ ပုံမှန်အားဖြင့်၊ DIN EN ISO 2813 စံနှုန်းအရ မြင့်မားသောတောက်ပမှု၊ အလင်းပြန်မီတာအကွာအဝေး၊ 20 ဒီဂရီဖြစ်ပွားမှုထောင့်နှင့် တောက်ပမှု အနည်းဆုံး ယူနစ် 80 လိုအပ်သည်။
အရောင်နှင့် တောက်ပမှုဒီဂရီကို ယေဘုယျအားဖြင့် သတ်မှတ်ထားသော အပေါ်ယံပိုင်းစံနှုန်းအတိုင်း စမ်းသပ်ခြင်း (ဥပမာ M 3018၊ M 3300၊ M 3022၊ M 3031၊ M 3094 စံနှုန်းများ)။ ကိုယ်ပိုင်ယာဉ်များအတွက် အထူးစည်းမျဥ်းစည်းကမ်းများကို လိုက်နာရမည်။ တောက်ပမှုမြင့်မားရန်အတွက်၊ ဇုန် 1 နှင့် ဇုန် 2 မျက်နှာပြင်များရှိ အစိတ်အပိုင်းများအတွက် တောက်ပမှုအဆင့်တွင် အများဆုံး 10 ရာခိုင်နှုန်းခြားနားချက်ကို ခွင့်ပြုထားသည်။ Matte မျက်နှာပြင်များအတွက်၊ ဒီဇိုင်း သို့မဟုတ် စစ်ဘက်ဆိုင်ရာ သီးခြားသည်းခံမှုများ သက်ရောက်သည်။
ဤစံနှုန်းသည် chromatic aberration အကဲဖြတ်ခြင်းအတွက် အကဲဖြတ်မှုစံနှုန်းများနှင့် ဗီရိုများနှင့် ကက်ဘိနက်ချိတ်ဆက်မှုများ၏ အပြီးသတ်ဆေးခြယ်မှုတွင် အရောင်ကွဲပြားမှုများကို စက်ပစ္စည်းအခြေခံဆုံးဖြတ်ခြင်းအတွက် တိုင်းတာခြင်းနှင့် အကဲဖြတ်မှုအခြေအနေများကို သတ်မှတ်ပေးပါသည်။ granular coating ဖြင့် ဆေးသုတ်ထားသော ဆက်စပ်ပစ္စည်းများကို အကဲဖြတ်ခြင်းအား Standard M 3150-7 တွင် သတ်မှတ်ထားပါသည်။
ဤစံနှုန်းရည်ရွယ်ချက်များအတွက်၊
ကဏ္ဍအသီးသီးရှိ စီးပွားရေးလုပ်ငန်းများအတွက် စမ်းသပ်ခြင်း၊ တိုင်းတာခြင်း၊ ခွဲခြမ်းစိတ်ဖြာခြင်းနှင့် အကဲဖြတ်ခြင်းဆိုင်ရာ လေ့လာမှုအများအပြားတွင် ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် "MAN M 3150-2 Surface quality - နောက်ဆုံးအပေါ်ယံပိုင်းကို အကဲဖြတ်ခြင်း - Truck" စံနှုန်းတွင် သတ်မှတ်ထားသည့် စမ်းသပ်ဝန်ဆောင်မှုများကို ပေးဆောင်ပါသည်။ ကျွမ်းကျင်ဝန်ထမ်းများနှင့် အဆင့်မြင့်နည်းပညာပစ္စည်းများ။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

