

Honeywell သည် အများသူငှာ ရောင်းဝယ်ဖောက်ကားသည့် အမေရိကန် နိုင်ငံစုံ လုပ်ငန်းစုကြီး တစ်ခုဖြစ်သည်။ Conglomerate သည် အချိန်ကြာလာသည်နှင့်အမျှ ဖိအားအောက်တွင် ပေါင်းစပ်ကာ ခိုင်မာလာသော သဲနှင့် ကျောက်စရစ်များကြောင့် ဖြစ်ပေါ်လာသည့် ဒြပ်ထုဖြစ်သည်။ Honeywell သည် အာကာသယာဉ်၊ အဆောက်အဦ အလိုအလျောက်စနစ်၊ စွမ်းဆောင်ရည်ပစ္စည်းများနှင့် နည်းပညာများ၊ နှင့် လုံခြုံရေးနှင့် ကုန်ထုတ်စွမ်းအားဆိုင်ရာ ဖြေရှင်းချက် လေးခုဖြင့် လည်ပတ်ဆောင်ရွက်ပါသည်။ "Honeywell QCI-9310-346 PV EVO Cartridge စည်းဝေးပွဲများအတွက် စစ်ဆေးရေး လမ်းညွှန်ချက်များ" သည် ဤကုမ္ပဏီမှ ထုတ်လုပ်သော စံသတ်မှတ်ချက်တွင် Honeywell တာဘိုနည်းပညာ အလုပ်ရုံဆွေးနွေးပွဲများ သို့မဟုတ် ပေးသွင်းသည့် အဆောက်အဦများတွင် ထုတ်လုပ်သည့် GTC စီးရီး VNT EVO ကျည်တောင့်တပ်ဆင်ခြင်းများအားလုံးအတွက် သက်ဆိုင်သည့် ညွှန်ကြားချက်များကို ဖော်ပြထားပါသည်။ ဤစံသတ်မှတ်ချက်၏ အကြောင်းအရာသည် လုပ်ငန်းသုံးယာဉ်ထုတ်ကုန်များ၊ အမှိုက်ပေါက်တာဘိုချာဂျာများ သို့မဟုတ် GTA၊ GTB စီးရီး၏ အခြားခရီးသည်တင်ယာဉ် ပြောင်းလဲနိုင်သော နော်ဇယ်တာဘိုချာဂျာများနှင့် သက်ဆိုင်ခြင်းမရှိပါ။
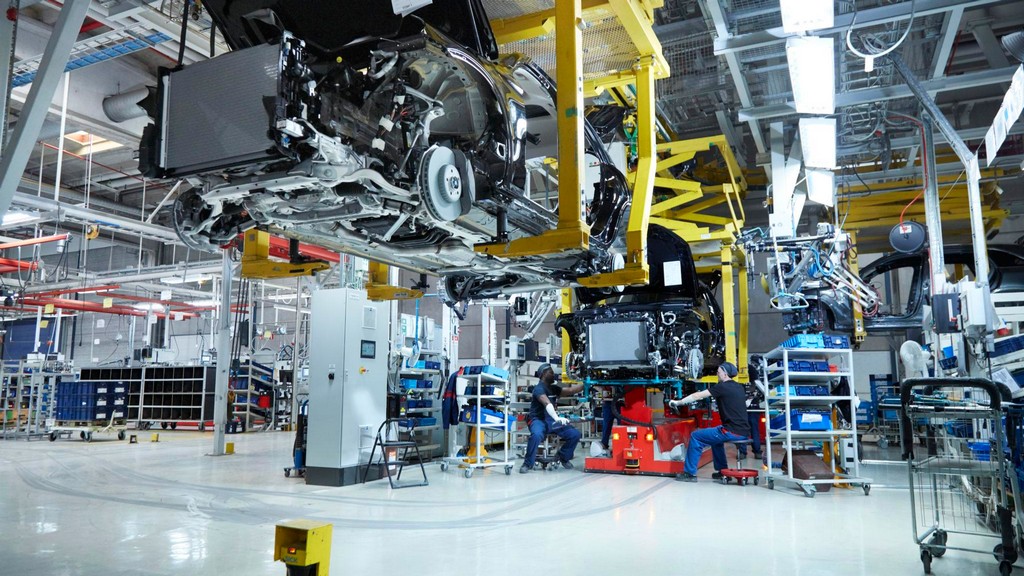
ဤစံနှုန်းသည် GTC စီးရီး Honeywell ခရီးသည်တင်ယာဉ်တွင် အသုံးပြုသည့် EVO ကျည်တောင့်များ တပ်ဆင်မှုအားလုံးနှင့် သက်ဆိုင်သည့် သတ်မှတ်ချက်တစ်ခုဖြစ်သည်။ ဤသတ်မှတ်ချက်တွင် ပိုက်နှင့် spacers များအတွက် အရည်အသွေးလက်ခံမှုစံနှုန်းများ၊ spacers နှင့် nozzle ring များကြားတွင် သံမှိုချိတ်များနှင့် vane clearance control တို့ ပါဝင်ပါသည်။
EVO ကျည်တောင့်နှင့် နော်ဇယ်လက်စွပ် spacer အဆစ်များ (ပတ်လမ်းကြောင်း riveting) ပုံကြမ်းများကို စံသတ်မှတ်ချက်တွင် ထည့်သွင်းထားသည်။
ဤစံနှုန်းနှင့်အညီ လိုက်လျောညီထွေဖြစ်သော ခရီးသည်တင်ယာဉ်၏ ပြောင်းလဲနိုင်သော နော်ဇယ်တာဘိုင်အခွဲများအားလုံးအတွက် လိုအပ်သော သံမှိတ်သံသည် ပတ်လမ်းမှိုတက်ခြင်းသာဖြစ်သည် (ဥပမာ-ပတ်လမ်းမှ မှိုတက်ခြင်း 500 DaN လိုအပ်သည်၊ ပြားချပ်ချပ်နှိပ်ရန် 800-1000 DaN လိုအပ်သည်) နော်ဇယ် bevel အား spacer tip ပစ္စည်းဖြင့်ဖြည့်ရန် လိုအပ်သော ဝန်ကိုကန့်သတ်ရန်။
စံသတ်မှတ်ချက်ရှိ သရုပ်ဖော်ပုံသည် နော်ဇယ်ခန်းအတွင်း ပတ်လမ်းကြောင်းအတွင်း မှိုတက်နေသော spacer ထိပ်ဖျားကို ဥပမာပြထားသည်။ သံမှိုထွက်သည့်နေရာသည် အက်ကွဲကြောင်းများ ကင်းစင်ပြီး နော်ဇယ်ခန်းဖာနှင့် ထိတွေ့မှုရှိရမည်။ အပိုင်းများကို အရည်အသွေးပိုင်း ပိုင်းခြားစိတ်ဖြာရန်၊ ၎င်းတို့အား စံနောက်ဆက်တွဲ (နောက်ဆက်တွဲ 1) နှင့်အညီ ပြင်ဆင်ရပါမည်။
စက်ပိုင်းဆိုင်ရာ ခံနိုင်ရည်အား စံနှုန်းများကို အောက်ပါအတိုင်း ရှင်းပြထားပါသည်။
အဆိုပါကိစ္စများအပြင် အနိမ့်ဆုံး စစ်ဆေးမှုနှုန်းမှာ တစ်နှစ်လျှင် နှစ်ကြိမ်ဖြစ်သည်။ ပင်ပန်းနွမ်းနယ်မှုကို စမ်းသပ်ရန်အတွက် ၎င်းကို 1 စည်းဝေးပွဲများတွင် လုပ်ဆောင်ရပါမည်။
ကဏ္ဍအသီးသီးရှိ စီးပွားရေးလုပ်ငန်းများအတွက် ပံ့ပိုးပေးသော စမ်းသပ်ခြင်း၊ တိုင်းတာခြင်း၊ ခွဲခြမ်းစိတ်ဖြာခြင်းနှင့် အကဲဖြတ်ခြင်းဆိုင်ရာ လေ့လာမှုများစွာရှိသည့်အနက်၊ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် PV EVO Cartridge တပ်ဆင်မှုအတွက် လေ့ကျင့်သင်ကြားထားသော ကျွမ်းကျင်ပညာရှင်ဖြင့် သတ်မှတ်ထားသည့် စမ်းသပ်ဝန်ဆောင်မှုများကို "Honeywell QCI-9310-346 ထိန်းချုပ်မှုလမ်းညွှန်ချက်များ" တွင် ပေးဆောင်ပါသည်။ ဝန်ထမ်းများနှင့် အဆင့်မြင့်နည်းပညာပစ္စည်းများ။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

