

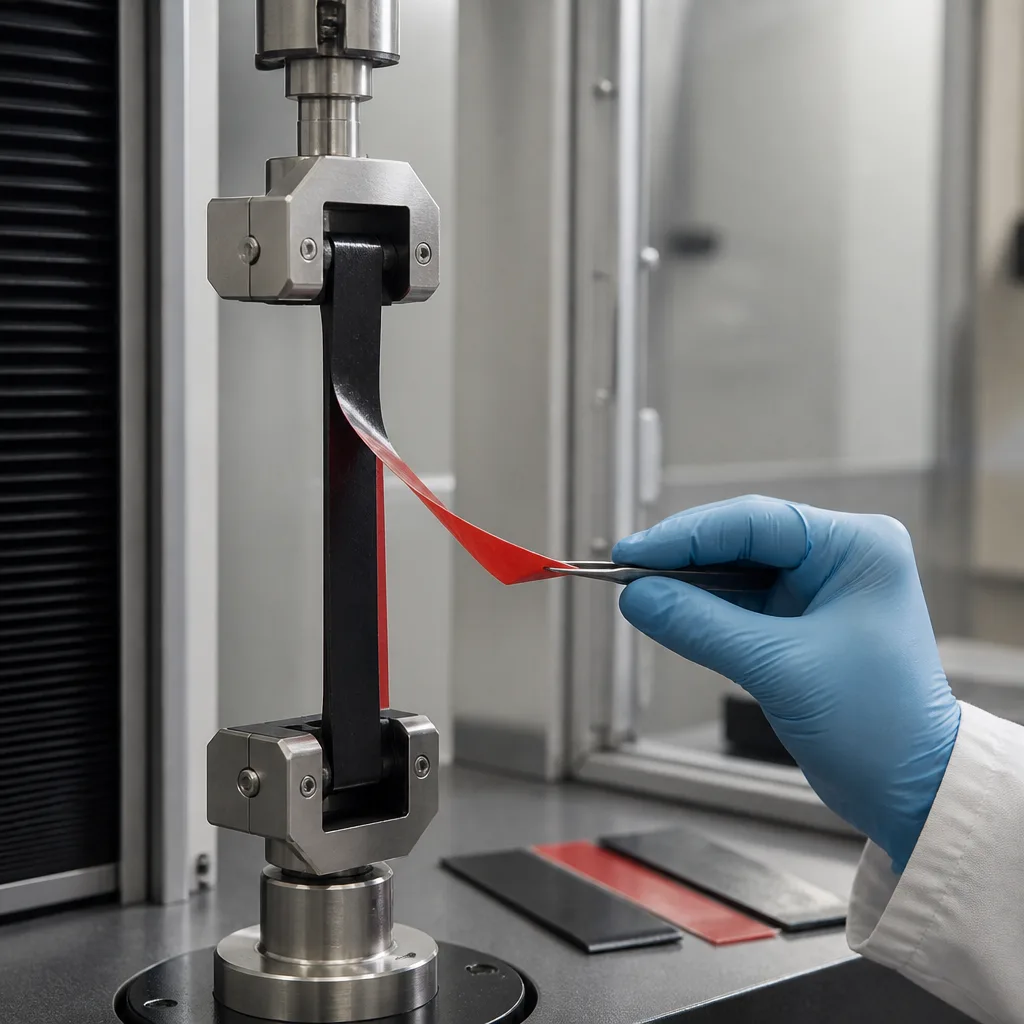
General Motors Worldwide (GMW) မှ တီထွင်ထားသော “GMW 16830 Tape Lamination to Automotive Components” စံနှုန်းသည် မော်တော်ကားအစိတ်အပိုင်းများတွင် ကပ်ထားသော ကော်တိပ်များ၏ ကပ်ငြိမှုစွမ်းဆောင်ရည်ကို အကဲဖြတ်ရန်အသုံးပြုသည့် စမ်းသပ်မှုစံနှုန်းတစ်ခုဖြစ်သည်။ ဤစံနှုန်းသည် ကော်တိပ်နှင့် အစိတ်အပိုင်းကြားရှိ ကပ်ငြိမှုအရည်အသွေးကို အကဲဖြတ်ရန် ဒီဇိုင်းထုတ်ထားသော 90-ဒီဂရီ ခွာစမ်းသပ်မှုကို သတ်မှတ်ပေးသည်။ ဤစမ်းသပ်မှုကို ခွာအားကို တိုင်းတာခြင်းနှင့် ရလဒ်ပျက်စီးမှုပုံစံကို စစ်ဆေးခြင်းဖြင့် ပြုလုပ်သည်။
GMW 16830 စံနှုန်းသည် စက်ပိုင်းဆိုင်ရာ ချိတ်ဆက်ကိရိယာများအစား ဖိအားအာရုံခံနိုင်သော ကော်တိပ်များကို အသုံးပြု၍ တပ်ဆင်ထားသော မော်တော်ကား အနားကွပ်များနှင့် အစိတ်အပိုင်းများအတွက် အထူးသက်ဆိုင်ပါသည်။ အသုံးချမှုများတွင် ကိုယ်ထည်ဘေးဘောင်များ၊ အမှတ်တံဆိပ်များ၊ အမည်ပြားများ၊ ကိုယ်ထည်အကာများ၊ အက်ပ်ပလီကေးရှင်းများ၊ တံခါးပြားများ၊ ဒိုင်ခွက်အနားကွပ်များ၊ ဘီးခုံးများနှင့် အမိုးရေမြောင်းဘောင်များကဲ့သို့သော အပြင်ပိုင်းနှင့် အတွင်းပိုင်း အလှဆင်အစိတ်အပိုင်းများ ပါဝင်နိုင်သည်။
GMW 16830 စံနှုန်း၏ အဓိကရည်ရွယ်ချက်မှာ တိပ်ကပ်ခြင်းကို အကဲဖြတ်ရန်အတွက် ပုံမှန်အရည်အသွေးထိန်းချုပ်မှုနည်းလမ်းတစ်ခု ပံ့ပိုးပေးရန်ဖြစ်သည်။ ကပ်ထားသော အစိတ်အပိုင်းတစ်ခုသည် ထုတ်လုပ်မှု၊ ယာဉ်တပ်ဆင်ခြင်း၊ ပတ်ဝန်းကျင်ထိတွေ့မှုနှင့် အသုံးပြုခြင်းတို့အတွင်း လုံလောက်သော ကပ်ငြိမှုကို ထိန်းသိမ်းထားရမည်။
ဤစမ်းသပ်မှုနည်းလမ်းသည် အရေးကြီးသော အချက်အလက်အမျိုးအစားနှစ်မျိုးကို ပေးသည်-
ဤပေါင်းစပ်မှုသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ဂဏန်းသင်္ချာအရ ခွာအားရလဒ်တစ်ခုတည်းသည် ကော်ကပ်ခြင်း၏ အရည်အသွေးကို အပြည့်အဝဖော်ပြနိုင်မည်မဟုတ်ပါ။ ဥပမာအားဖြင့်၊ ကော်/အလွှာမျက်နှာပြင်တွင်၊ ကော်ကိုယ်တိုင်တွင် သို့မဟုတ် တိပ် သို့မဟုတ် အလွှာအတွင်းတွင် ချို့ယွင်းမှုဖြစ်ပွားနိုင်သည်။
GMW 16830 စံနှုန်းသည် သက်ဆိုင်ရာ General Motors သတ်မှတ်ချက်များအရ အရည်အချင်းပြည့်မီပြီး အတည်ပြုထားသော တိပ်ဖြင့် ಲೇಪထားသော မော်တော်ကား အစိတ်အပိုင်းများအတွက် အကျုံးဝင်ပါသည်။ ထို့ကြောင့် ၎င်းသည် ပစ္စည်းအရည်အချင်းပြည့်မီမှုကို အစားထိုးခြင်းထက် အရည်အသွေးနှင့် လုပ်ငန်းစဉ်ထိန်းချုပ်မှု စမ်းသပ်မှုတစ်ခုသာ ဖြစ်သည်။ ပုံမှန်အသုံးချမှုများတွင် အောက်ပါတို့ ပါဝင်သည်-
စမ်းသပ်မှု၏ အခြေခံမူမှာ ၉၀ ဒီဂရီ ခွာစမ်းသပ်မှုဖြစ်သည်။ ကော်တိပ်ကို ထိန်းချုပ်ထားသော အခြေအနေများအောက်တွင် သတ်မှတ်ထားသော မော်တော်ကားအစိတ်အပိုင်းတွင် ကပ်ထားသည်။ ထို့နောက် တိပ်၏ လွတ်လပ်သောအဆုံးကို အစိတ်အပိုင်းမှ ၉၀ ဒီဂရီခန့်ထောင့်ဖြင့် ဆွဲထုတ်ပြီး တိပ်ကို ခွာရန် လိုအပ်သော အားကို တိုင်းတာသည်။ ရရှိလာသော အားသည် ကပ်ငြိမှုအဆင့်ကို ညွှန်ပြသည်။ တစ်ချိန်တည်းမှာပင်၊ အော်ပရေတာသည် ကွဲကွာနေသော မျက်နှာပြင်များကို စစ်ဆေးပြီး ပျက်စီးမှုပုံစံကို ဆုံးဖြတ်သည်။ ၎င်းသည် အလွှာလိုက်ပြုလုပ်ခြင်းလုပ်ငန်းစဉ်သည် တသမတ်တည်းနှင့် တာရှည်ခံသော ကော်နှောင်ကြိုးကို ဖွဲ့စည်းထားခြင်း ရှိ၊ မရှိ စောင့်ကြည့်ရန်အတွက် လုပ်ထုံးလုပ်နည်းကို အသုံးဝင်စေသည်။
ဤနည်းလမ်းသည် အောက်ပါတို့ကို ဆုံးဖြတ်သည်-
ချို့ယွင်းမှု၏တည်နေရာသည် အင်ဂျင်နီယာများအား ကော်ပြဿနာနှင့် အောက်ခံပစ္စည်း သို့မဟုတ် လုပ်ငန်းစဉ်ပြဿနာတို့ကို ခွဲခြားသိမြင်ရန် ကူညီပေးသည်။
ပြီးပြည့်စုံသော နမူနာပြင်ဆင်မှု၊ ပြုပြင်မှု၊ စက်ပစ္စည်းဖွဲ့စည်းမှုနှင့် လက်ခံမှုစံနှုန်းများကို GMW 16830 စံနှုန်းတွင် ပါဝင်သည်။
ဒီနည်းလမ်းက အခြေခံအားဖြင့် အောက်ပါအဆင့်တွေကို လိုက်နာပါတယ်-
တကယ့်လက်ခံမှုကန့်သတ်ချက်များကို စံနှုန်း၏ အထွေထွေဖော်ပြချက်မှ မယူဆသင့်ပါ။ ၎င်းတို့သည် သက်ဆိုင်ရာ အစိတ်အပိုင်း/ပစ္စည်းလိုအပ်ချက်များနှင့် အတည်ပြုထားသော သယ်ယူပို့ဆောင်ရေးစနစ်ပေါ်တွင် မူတည်ပါသည်။
ကော်တိပ်များကို မော်တော်ကားတပ်ဆင်မှုတွင် ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုကြသည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းတို့သည် မြင်သာသော ဝက်အူများ၊ ကလစ်များ သို့မဟုတ် အခြားစက်ပိုင်းဆိုင်ရာ ချိတ်ဆက်ကိရိယာများမပါဘဲ သန့်ရှင်းပြီး ပေါ့ပါးကာ အမြင်အာရုံအရ ဆွဲဆောင်မှုရှိသော ကပ်ငြိမှုကို ပေးစွမ်းနိုင်သောကြောင့်ဖြစ်သည်။ သို့သော် ကပ်ငြိမှုညံ့ဖျင်းခြင်းသည် အောက်ပါတို့ကို ဖြစ်စေနိုင်သည်-
ထို့ကြောင့် GMW 16830 စံနှုန်းသည် ထုတ်လုပ်မှုအတွင်း တိပ်ကပ်ခြင်း၏ ባህሪနှင့် အရည်အသွေးကို စောင့်ကြည့်ရန် လက်တွေ့ကျသောနည်းလမ်းတစ်ခုကို ပေးပါသည်။
ဖော်ပြထားသော နည်းလမ်း၏ အသုံးဝင်ဆုံး ရှုထောင့်များထဲမှ တစ်ခုမှာ တိုင်းတာထားသော အခွံခွာအားကို တစ်ခုတည်း မှီခိုအားထားခြင်း မဟုတ်ပါ။ နမူနာနှစ်ခုသည် အလားတူ အခွံခွာအားတန်ဖိုးများကို ထုတ်ပေးနိုင်သော်လည်း မတူညီသော ပျက်ကွက်မှု ယန္တရားများကို ပြသသည်။ ဥပမာအားဖြင့်၊ နမူနာတစ်ခုသည် ကော်စနစ်တွင် လိုချင်သော စည်းလုံးမှု ပျက်ကွက်မှုကို ပြသနိုင်ပြီး နောက်တစ်ခုသည် ကော်နှင့် အောက်ခံအကြား မျက်နှာပြင် ခွဲထွက်မှုကို ပြသနိုင်သည်။ ထို့ကြောင့်၊ စမ်းသပ်မှုကို အဓိပ္ပာယ်ဖွင့်ဆိုသည့်အခါ အခွံခွာအားနှင့် ပျက်ကွက်မှုပုံစံကို အတူတကွ ထည့်သွင်းစဉ်းစားသင့်သည်။
GMW 16830 စံနှုန်းသည် ချည်နှောင်ခြင်းလုပ်ငန်းစဉ်တွင် ကွဲပြားမှုများကို ဖော်ထုတ်ရန် ကူညီပေးနိုင်သောကြောင့် ထုတ်လုပ်မှုအရည်အသွေး စောင့်ကြည့်ရေးအတွက် အထူးသင့်လျော်ပါသည်။
အခွံခွာခြင်းစွမ်းဆောင်ရည်တွင် မမျှော်လင့်ဘဲပြောင်းလဲမှုများသည် အောက်ပါပြဿနာအမျိုးအစားများကို ညွှန်ပြနိုင်သည်။
ထို့ကြောင့် စမ်းသပ်မှုကို ပေးသွင်းသူနှင့် ထုတ်လုပ်မှု အရည်အသွေးထိန်းချုပ်မှု အစီအစဉ်များထဲသို့ ပေါင်းစပ်ထည့်သွင်းနိုင်သည်။
GMW 16830 စံနှုန်းသည် လက်တွေ့ကျသော အားသာချက်များစွာကို ပေးစွမ်းသည်-
သို့သော် GMW 16830 စံနှုန်းကို ကော်စနစ်၏ ကြာရှည်ခံမှုဆိုင်ရာ အပြည့်အဝအာမခံချက်အဖြစ် အဓိပ္ပာယ်မဖွင့်ဆိုသင့်ပါ။ အခွံခွာအားကို အောက်ခံအခြေအနေ၊ မျက်နှာပြင်ပြင်ဆင်မှု၊ အပူချိန်၊ နေထိုင်ချိန်၊ တိပ်ဖွဲ့စည်းပုံနှင့် အသုံးချမှုအခြေအနေများ အပါအဝင် အချက်များစွာက သက်ရောက်မှုရှိနိုင်ပါသည်။ ထို့ကြောင့် ၉၀ ဒီဂရီ အခွံခွာစမ်းသပ်မှုတွင် အောင်မြင်သောစွမ်းဆောင်ရည်တစ်ခုတည်းသည် မော်တော်ကားပတ်ဝန်းကျင်အခြေအနေအားလုံးတွင် ရေရှည်စွမ်းဆောင်ရည်ကို အာမမခံနိုင်ပါ။
အဆုံးသတ်အနေနဲ့ GMW 16830 စံနှုန်းမှာဖော်ပြထားတဲ့ စမ်းသပ်နည်းလမ်းဟာ ကော်တိပ်နဲ့ကပ်ထားတဲ့ မော်တော်ကားအလှဆင်အစိတ်အပိုင်းတွေအတွက် အထူးသဖြင့် မှိုတွေ၊ အမှတ်တံဆိပ်တွေ၊ အပလီကေးရှင်းတွေ၊ တံခါးပြားတွေနဲ့ အခြားအလှဆင်အစိတ်အပိုင်းတွေအတွက် အသုံးဝင်ပါတယ်။ ဒါက ထုတ်လုပ်သူတွေကို ကော်ကပ်မှုကို တသမတ်တည်းထိန်းသိမ်းဖို့နဲ့ ပစ္စည်း၊ မျက်နှာပြင်ပြင်ဆင်မှု ဒါမှမဟုတ် အလွှာလိုက်ပြုလုပ်ခြင်းလုပ်ငန်းစဉ်မှာ ပြဿနာတွေကို ဖော်ထုတ်ဖို့ ကူညီပေးပါတယ်။ ဒါကြောင့် ဓာတ်ခွဲခန်းတွေနဲ့ မော်တော်ကားပေးသွင်းသူတွေအတွက် ဒီစံနှုန်းဟာ ကပ်ငြိမှုအရည်အသွေးထိန်းချုပ်မှုနဲ့ ထုတ်လုပ်မှုလုပ်ငန်းစဉ်အတည်ပြုချက်အတွက် အရေးကြီးတဲ့ကိရိယာတစ်ခုဖြစ်ပါတယ်။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် GMW 16830 စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

