

General Motors Worldwide (GMW) မှ တီထွင်ထားသော “GMW 3217 Automotive Seat Fabric Abrasion Resistance Test” စံနှုန်းတွင် မော်တော်ကားထိုင်ခုံအထည်များ၏ စုတ်ပြဲခြင်းနှင့် ချည်မျှင်ချော်ခြင်းတို့ကို ခံနိုင်ရည်ကို အကဲဖြတ်ရန်အသုံးပြုသည့် စမ်းသပ်နည်းလမ်းတစ်ခု ပါဝင်သည်။ ချည်မျှင်များသည် ဖြတ်တောက်ခြင်း၊ ချုပ်ရိုး သို့မဟုတ် စက်ပိုင်းဆိုင်ရာဆန့်ထုတ်ထားသောနေရာတွင် အထည်ဖွဲ့စည်းပုံမှ ဆွဲယူခြင်း သို့မဟုတ် လျော့သွားသောအခါ ပွန်းပဲ့ခြင်း ဖြစ်ပေါ်သည်။
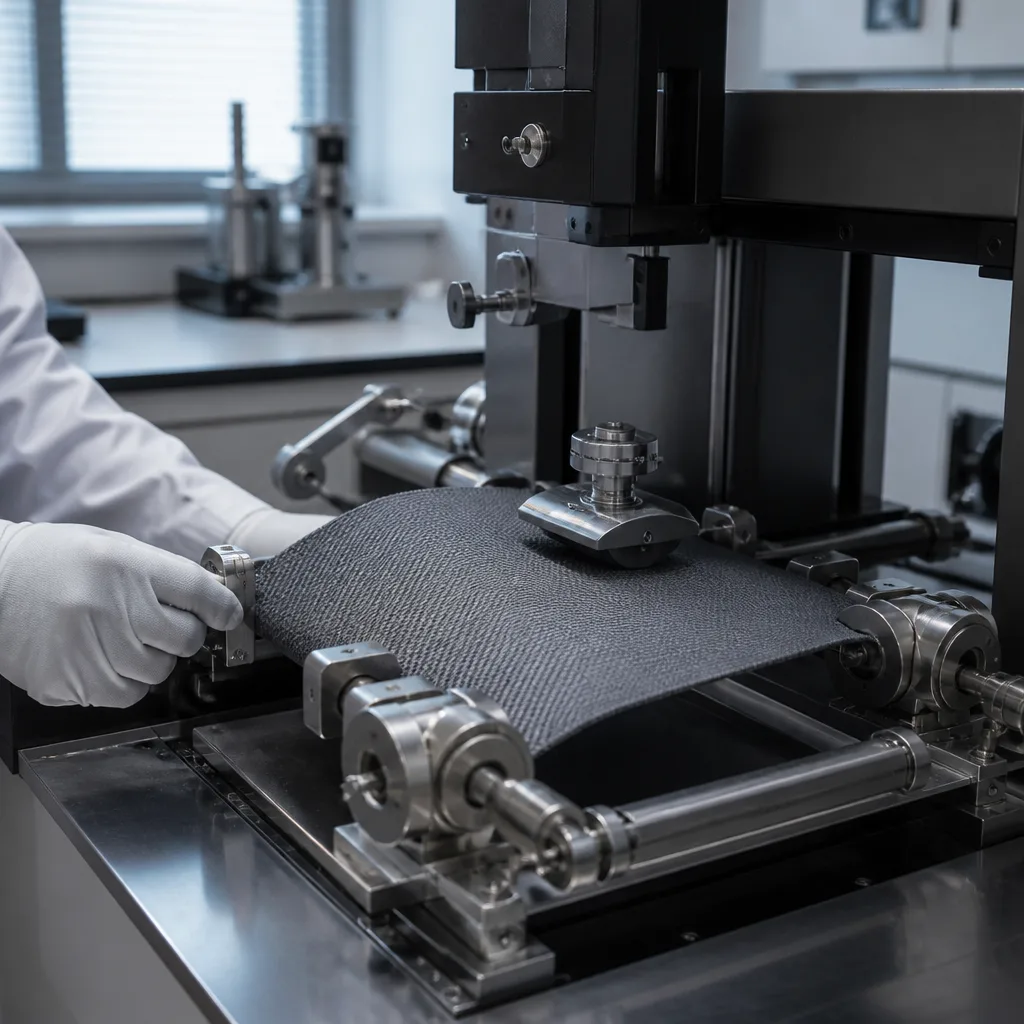
ဤစံနှုန်းသည် ရက်လုပ်ထားသော မော်တော်ကားထိုင်ခုံအဖုံးများအတွက် အထူးအရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ဤပစ္စည်းများသည် ထိုင်ခုံအဖုံးထုတ်လုပ်မှုနှင့် မော်တော်ယာဉ်၏သက်တမ်းတစ်လျှောက်လုံးတွင် ထပ်ခါတလဲလဲ စက်ပိုင်းဆိုင်ရာဖိစီးမှုများကို ခံရသောကြောင့်ဖြစ်သည်။ ဤလုပ်ထုံးလုပ်နည်းကို အဓိကအားဖြင့် ඔප දැමීමမထားသော သို့မဟုတ် ခန့်မှန်းခြေအားဖြင့် 5 မီလီမီတာအထူအထိ ඔප දැමမပါဝင်သော ရက်လုပ်ထားသော အထည်အလိပ်များအတွက် ဒီဇိုင်းထုတ်ထားသည်။
GMW 3217 စံနှုန်း၏ အဓိကရည်ရွယ်ချက်မှာ ထိုင်ခုံအထည်တစ်ခုသည် ထပ်ခါတလဲလဲ ကွေးညွှတ်ခြင်းနှင့် ပွတ်တိုက်ခြင်းကို ခံရသည့်အခါ ၎င်း၏ဖွဲ့စည်းပုံဆိုင်ရာ တည်တံ့မှုကို ထိန်းသိမ်းထားနိုင်ခြင်း ရှိ၊ မရှိ ဆုံးဖြတ်ရန်ဖြစ်သည်။ ဟောင်းနွမ်းမှုခံနိုင်ရည် ညံ့ဖျင်းသော အထည်တစ်ခုသည် အောက်ပါတို့ကို ပြသနိုင်သည်-
ဤအကျိုးသက်ရောက်မှုများသည် ထိုင်ခုံအဖုံးများ ထုတ်လုပ်စဉ်တွင်၊ အထည်ကို ဖြတ်တောက်ခြင်း၊ ချုပ်လုပ်ခြင်း၊ ခေါက်ခြင်းနှင့် ပြုပြင်ခြင်းပြုလုပ်စဉ်နှင့် ပုံမှန်ယာဉ်အသုံးပြုမှုတွင် အထူးသဖြင့် သိသာထင်ရှားလာနိုင်သည်။
GMW 3217 စံနှုန်းသည် အခြေခံအားဖြင့် Scott-type wrinkle-stretch ပွတ်တိုက်မှုပုံစံကို အသုံးပြုသည်။ ဤစံနှုန်းအတွက် ဒီဇိုင်းထုတ်ထားသော စမ်းသပ်ပစ္စည်းကိရိယာမှာ အတိအကျအားဖြင့် Scott wrinkle-stretch tester ဖြစ်ပြီး ဓာတ်ခွဲခန်းအသိအမှတ်ပြုစာရွက်စာတမ်းများအရ GMW 3217 စံနှုန်းကို ပွတ်တိုက်မှုခံနိုင်ရည်နည်းလမ်းတစ်ခုအဖြစ် သတ်မှတ်သည်။
စမ်းသပ်နမူနာကို ဆန့်ကျင်ဘက်တပ်ဆင်မှုများပေါ်တွင် တပ်ဆင်ထားသည်။ တပ်ဆင်မှုများသည် အထည်၏အပိုင်းအစများကို စုစည်းပြီး ပစ္စည်းကို ထပ်ခါတလဲလဲ ဆန့်ကျင်ဘက်ရွေ့လျားမှုသို့ တွန်းပို့သည်။ ၎င်းသည် ခေါက်ခြင်း၊ လိမ်ခြင်းနှင့် ပွတ်တိုက်ခြင်းပေါင်းစပ်မှုကို ဖြစ်ပေါ်စေပြီး ချည်မျှင်များ တစ်ခုနှင့်တစ်ခု နှိုင်းယှဉ်ရွေ့လျားစေသည်။ သတ်မှတ်ထားသော လည်ပတ်မှုအရေအတွက်အပြီးတွင် အထည်ကို ပြေလျော့ခြင်းနှင့် ချည်မျှင်ချော်ခြင်း ရှိမရှိ မျက်မြင်အားဖြင့် အကဲဖြတ်သည်။
နမူနာ၏ တိကျသော အတိုင်းအတာ၊ အေးစက်မှု လိုအပ်ချက်များ၊ ဝန်တင်ခြင်းနှင့် လက်ခံမှု စံနှုန်းများကို GMW 3217 စံနှုန်းတွင် သတ်မှတ်ထားသည်။ ယေဘုယျအားဖြင့် စမ်းသပ်ခြင်း လုပ်ငန်းစဉ်သည် အောက်ပါ အဆင့်များကို လိုက်နာသည်။
ယေဘုယျအားဖြင့်၊ ပုံစံတစ်ခုကို ၃၀ မီလီမီတာ +/- ၃ မီလီမီတာ တပ်ဆင်မှုအကွာအဝေး၊ ၅၀ မီလီမီတာ လေဖြတ်ခြင်း၊ တစ်မိနစ်လျှင် ၁၂၀ ကြိမ်နှင့် ၁၀၀၀ ကြိမ်ခန့်ဖြင့် အသုံးပြုသည်။
အဓိကအကဲဖြတ်ချက်မှာ စမ်းသပ်မှုမှထုတ်လုပ်သော ချည်မျှင်ရွေ့လျားမှု သို့မဟုတ် ချည်မျှင်ကျိုးပဲ့မှုပမာဏဖြစ်သည်။ အဆင့်သတ်မှတ်ချက်မှာ ယေဘုယျအားဖြင့် အောက်ပါအတိုင်းဖြစ်သည်။
အဆင့်သတ်မှတ်ခြင်းစနစ်သည် ခံနိုင်ရည်အလွန်ကောင်းမွန်သည့် အထည်အလိပ်များကို လက်မခံနိုင်သော ဖွဲ့စည်းပုံယိုယွင်းပျက်စီးမှုရှိနိုင်သည့် အထည်အလိပ်များနှင့် ခွဲခြားရန် လက်တွေ့ကျသောနည်းလမ်းတစ်ခုကို ပေးဆောင်သည်။
GMW 3217 စံနှုန်းသည် မော်တော်ကားထိုင်ခုံအထည်အလိပ်များ၊ အထူးသဖြင့် ရက်လုပ်ထားသော အထည်အလိပ်ဖွဲ့စည်းပုံများနှင့် အဓိကသက်ဆိုင်သည်။ ဤစံနှုန်း၏ ဖော်ပြထားသော သက်ဆိုင်မှုသည် အလွှာမထပ်ဘဲ ရက်လုပ်ထားသော အထည်အလိပ်များနှင့် ၅ မီလီမီတာအထူအထိ အလွှာထပ်ပါရှိသော အထည်အလိပ်များကို အကျုံးဝင်သည်။ ထို့ကြောင့် ဤနည်းလမ်းသည် အောက်ပါကိစ္စများတွင် အသုံးဝင်ပါသည်။
ထိုင်ခုံအထည်တွင် လက်ခံနိုင်သော ဆွဲဆန့်နိုင်အားနှင့် ပွတ်တိုက်မှုခံနိုင်ရည်ရှိနိုင်သော်လည်း ချည်မျှင်ချော်ခြင်းနှင့် အနားစွန်းပွန်းခြင်းကို ခံနိုင်ရည်ရှိသောကြောင့် ပွတ်တိုက်မှုခံနိုင်ရည်သည် အရေးကြီးသောဂုဏ်သတ္တိတစ်ခုဖြစ်သည်။ GMW 3217 စံနှုန်းသည် ဤချို့ယွင်းမှုပုံစံကို ဖြေရှင်းပေးသည်။ ဤစံနှုန်းကို အောက်ပါအကြောင်းပြချက်များကြောင့် အရေးကြီးသည်ဟု ယူဆသည်-
စမ်းသပ်ခြင်းတွင် Scott-type wrinkle-elasticity tester သို့မဟုတ် ညီမျှသော ကိရိယာကို အသုံးပြုသည်။ စီးပွားဖြစ် ကိရိယာ ထုတ်လုပ်သူများသည် wrinkle-elasticity tester များမှ ပံ့ပိုးပေးသော စံနှုန်းများထဲတွင် GMW 3217 စံနှုန်းကို အထူးဖော်ပြထားသည်။ ဤကိရိယာ သတ်မှတ်ချက်များတွင် ပုံမှန်အားဖြင့် အောက်ပါတို့ ပါဝင်သည်-
ဤကိရိယာကို ဓာတ်ခွဲခန်း၏ အရည်အသွေးစနစ်နှင့် သက်ဆိုင်ရာ General Motors လိုအပ်ချက်များအရ အတည်ပြုပြီး ချိန်ညှိရမည်။
GMW 3217 စံနှုန်းကို အခြားအထည်အလိပ်ကြာရှည်ခံမှုစမ်းသပ်မှုများနှင့် မရောထွေးသင့်ပါ။ မော်တော်ကားထိုင်ခုံအထည်အလိပ်များကို ပုံမှန်အားဖြင့် ဖြည့်စွက်စမ်းသပ်မှုများစွာကို အသုံးပြု၍ အကဲဖြတ်လေ့ရှိသည်။ ဥပမာအားဖြင့်၊
ဤနည်းလမ်းများသည် ဖြစ်နိုင်ခြေရှိသော ပျက်ကွက်မှုယန္တရားအမျိုးမျိုးကို ကိုင်တွယ်ဖြေရှင်းပေးပြီး မော်တော်ကားအထည်အလိပ်စွမ်းဆောင်ရည်ကို ပိုမိုကျယ်ပြန့်သော အကဲဖြတ်မှုကို အတူတကွ ပေးပါသည်။
ရလဒ်များကို အောက်ပါအတိုင်း အဓိပ္ပာယ်ဖွင့်ဆိုထားသည်-
လက်ခံမှုကန့်သတ်ချက်သည် အသုံးချမှုတိုင်းအတွက် တူညီချင်မှ တူညီပါလိမ့်မည်။ ထို့ကြောင့် လိုအပ်သောရလဒ်ကို စမ်းသပ်နည်းလမ်းမှသာမက သက်ဆိုင်ရာပစ္စည်းသတ်မှတ်ချက်၊ ပုံဆွဲခြင်း၊ အင်ဂျင်နီယာလိုအပ်ချက် သို့မဟုတ် ဖောက်သည်တစ်ဦးချင်းစီ၏ လိုအပ်ချက်မှလည်း ရယူသင့်သည်။
အဆုံးသတ်အနေနဲ့ GMW 3217 စံနှုန်းဟာ ရက်လုပ်ထားတဲ့ ထိုင်ခုံအထည်တွေရဲ့ စုတ်ပြဲမှုနဲ့ ချည်မျှင်ချော်လဲမှုခံနိုင်ရည်ကို အကဲဖြတ်ဖို့အတွက် အရေးကြီးတဲ့ မော်တော်ကားအထည်အလိပ်စမ်းသပ်နည်းလမ်းတစ်ခုဖြစ်ပါတယ်။ ဖော်ပြထားတဲ့နည်းလမ်းဟာ Scott-type wrinkle-elasticity tester ကို အသုံးပြုပြီး ထပ်ခါတလဲလဲ စက်ပိုင်းဆိုင်ရာဆန့်ထုတ်မှုနဲ့ ပွတ်တိုက်မှုကို တုပပြီး ရလဒ်အနေနဲ့ အထည်ယိုယွင်းပျက်စီးမှုကို အကဲဖြတ်ပါတယ်။
ဤစမ်းသပ်မှုသည် ထိုင်ခုံအဖုံးထုတ်လုပ်မှု သို့မဟုတ် ယာဉ်ကြာရှည်စွာအသုံးပြုမှုအတွင်း ယိုယွင်းပျက်စီးနိုင်သည့် အထည်အလိပ်များကို ဖော်ထုတ်ရာတွင် အထောက်အကူပြုသောကြောင့် မော်တော်ကားထိုင်ခုံထုတ်လုပ်သူများနှင့် ပစ္စည်းပေးသွင်းသူများအတွက် အဖိုးတန်ပါသည်။ ပွန်းပဲ့ခြင်း၊ ဆွဲငင်ခြင်း၊ စုတ်ပြဲခြင်း၊ ချုပ်ရိုး၊ ဆန့်ခြင်းနှင့် အခြားအထည်အလိပ်ကြာရှည်ခံမှုစမ်းသပ်မှုများနှင့် ပေါင်းစပ်ထားသော ဤစံနှုန်းသည် မော်တော်ကားထိုင်ခုံအထည်များ၏ အရည်အသွေးနှင့် ကြာရှည်ခံမှုကို ပြည့်စုံစွာအကဲဖြတ်ရာတွင် အထောက်အကူပြုပါသည်။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် GMW 3217 စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

