

General Motors Worldwide (GMW) မှ တီထွင်ထားသော “GMW 14668 အလှဆင်ခရုမ်းပြားပါ ပလတ်စတစ်အစိတ်အပိုင်းများအတွက် အနိမ့်ဆုံးစွမ်းဆောင်ရည်လိုအပ်ချက်များ” စံနှုန်းသည် မော်တော်ကားအသုံးချမှုများတွင် အသုံးပြုသော အလှဆင်ခရုမ်းပြားပါ ပလတ်စတစ်အစိတ်အပိုင်းများနှင့် အစိတ်အပိုင်းများအတွက် အနိမ့်ဆုံးစွမ်းဆောင်ရည်လိုအပ်ချက်များကို ဖော်ပြထားသည်။
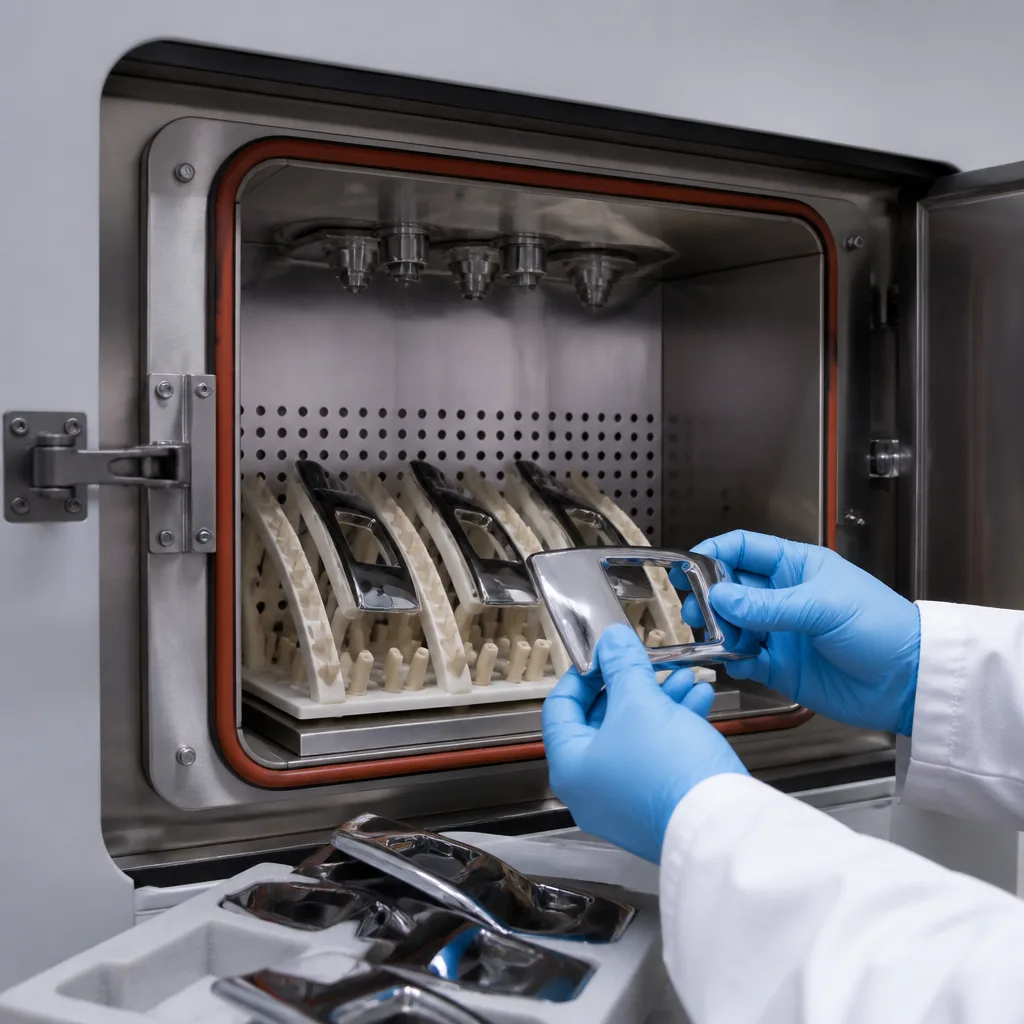
ဤသတ်မှတ်ချက်သည် ABS နှင့် ABS+PC ကဲ့သို့သော အလွှာပေါင်းစုံသတ္တုအပေါ်ယံလွှာများ (များသောအားဖြင့် ကြေးနီ၊ နီကယ်နှင့် ခရိုမီယမ်ပါဝင်သော) ပါရှိသော ပလတ်စတစ်များဖြင့် ပြုလုပ်ထားသော မော်တော်ကားအစိတ်အပိုင်းများအတွက် အထူးအရေးကြီးပါသည်။ ၎င်းသည် အလှဆင်အပေါ်ယံလွှာသည် ယာဉ်၏ဝန်ဆောင်မှုသက်တမ်းတစ်လျှောက်လုံး ၎င်း၏အသွင်အပြင်၊ ကပ်ငြိမှု၊ ချေးခံနိုင်ရည်နှင့် တာရှည်ခံမှုကို ထိန်းသိမ်းထားကြောင်း သေချာစေရန် ရည်ရွယ်သည့် လိုအပ်ချက်များကို သတ်မှတ်ပေးပါသည်။
GMW 14668 စံနှုန်း၏ အဓိကရည်မှန်းချက်မှာ အလှဆင်ထားသော ခရုမ်းချထားသည့် ပလတ်စတစ်အစိတ်အပိုင်းများတွင် လုံလောက်သော လုပ်ဆောင်နိုင်စွမ်းနှင့် အလှအပဆိုင်ရာ တာရှည်ခံမှုရှိကြောင်း သေချာစေရန်ဖြစ်သည်။ ခရုမ်းချထားသည့် ပလတ်စတစ်အစိတ်အပိုင်းများကို အောက်ပါပစ္စည်းများအတွက် အသုံးများသည်-
ဤစံနှုန်းသည် အပြီးသတ်ကို အဓိကအားဖြင့် အလှဆင်ပစ္စည်းအဖြစ် သတ်မှတ်ပြီး ယာဉ်ပုံစံနှင့် သက်ဆိုင်ရာ အသွင်အပြင်လိုအပ်ချက်များပေါ် မူတည်၍ တောက်ပြောင်သော၊ ဆတင်သော၊ ဘရပ်ရှ်ဖြင့်ပြုလုပ်ထားသော၊ မှောင်သောနှင့် အစင်းကြောင်းများဖြင့် အပြီးသတ်ခြင်း အပါအဝင် မတူညီသော အသွင်အပြင်များကို ခွင့်ပြုသည်။
ပုံမှန်အပေါ်ယံလွှာပါ ပလတ်စတစ်အစိတ်အပိုင်းတစ်ခုတွင် လျှပ်ကူးပစ္စည်းမပါဝင်သော ပလတ်စတစ်အလွှာတစ်ခုပါဝင်ပြီး ၎င်းနောက်တွင် သတ္တုအလွှာများစွာ ပါဝင်သည်။ ကြေးနီအလွှာသည် အညီအမျှညှိခြင်းနှင့် ချေးခြင်းကာကွယ်မှုကို ပေးစွမ်းပြီး နီကယ်သည် ချေးခြင်းခံနိုင်ရည်နှင့် တည်ဆောက်ပုံအထူအများစုကို ပေးစွမ်းပြီး ခရိုမီယမ်သည် ထူးခြားသောအသွင်အပြင်နှင့် မျက်နှာပြင်ဂုဏ်သတ္တိများကို ပေးစွမ်းသည်။
GMW 14668 စံနှုန်းတွင် ကြေးနီ-နီကယ်-ခရိုမီယမ် လျှပ်စစ်ဖြင့် ಲೇಪထားသော ပလတ်စတစ်အစိတ်အပိုင်းများနှင့် တပ်ဆင်မှုများကို လွှမ်းခြုံထားသည်။ ဤစံနှုန်းသည် ရည်ရွယ်ထားသော အသုံးချမှုအလိုက် ಲೇಪခြင်းချဉ်းကပ်မှုများနှင့် အထူလိုအပ်ချက်များကိုလည်း ခွဲခြားသတ်မှတ်သည်။
GMW 14668 စံနှုန်း၏ အဓိကအင်္ဂါရပ်တစ်ခုမှာ လိုအပ်ချက်များသည် အစိတ်အပိုင်း၏တည်နေရာနှင့် ဝန်ဆောင်မှုပြင်းထန်မှုပေါ် မူတည်၍ ကွဲပြားခြင်းဖြစ်သည်။ ဥပမာအားဖြင့်၊ လက်ရှိသတ်မှတ်ချက်သည် အိမ်တွင်းအသုံးချမှုများကို အောက်ပါအတိုင်း သတ်မှတ်သည်-
ပိုမိုမြင့်မားသောစွမ်းဆောင်ရည်ရှိသော Type 2 ချဉ်းကပ်မှု လိုအပ်နိုင်သည့် အစိတ်အပိုင်းများ၏ ဥပမာများတွင် အတွင်းတံခါးလက်ကိုင်များ၊ လက်စွဲဂီယာပြောင်းလီဗာ အလှဆင်ကွင်းများနှင့် ဘောင်များ ပါဝင်သည်။ ပြင်ပအစိတ်အပိုင်းများသည် ယေဘုယျအားဖြင့် ပိုမိုပြင်းထန်သော ပတ်ဝန်းကျင်အခြေအနေများနှင့် ထိတွေ့လေ့ရှိပြီး ထို့ကြောင့် အပိုချေးခြင်းနှင့် စက်ပိုင်းဆိုင်ရာ ပျက်စီးမှုခံနိုင်ရည် လိုအပ်နိုင်သည်။
GMW 14668 စံနှုန်းသည် မတူညီသော ခရုမ်း ಲೇಪನ್ಯಾವಿಸခြင်း လုပ်ငန်းစဉ်များကိုလည်း အသိအမှတ်ပြုသည်-
ကုဒ်များသည် အတွင်းပိုင်းနှင့် အပြင်ပိုင်း အပလီကေးရှင်းများနှင့် ဆက်စပ်နေသည်။
ဤခြားနားချက်သည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် မော်တော်ကားထုတ်လုပ်သူများသည် လိုအပ်သောစွမ်းဆောင်ရည်ကို ထိန်းသိမ်းထားစဉ်တွင် အပေါ်ယံလွှာလုပ်ငန်းစဉ်များ၏ ဓာတုဗေဒနှင့် ပတ်ဝန်းကျင်ဆိုင်ရာဂုဏ်သတ္တိများကို ပိုမိုထိန်းချုပ်လာကြသည်။
GMW 14668 စံနှုန်းသည် အသွင်အပြင်သတ်မှတ်ချက်တစ်ခုတည်းမဟုတ်ပါ။ ၎င်းတွင် ပြီးပြည့်စုံသော အလွှာပါးပါ ပလတ်စတစ်စနစ်တစ်ခုကို အကဲဖြတ်ရန် ဒီဇိုင်းထုတ်ထားသော စမ်းသပ်မှုများစွာ ပါဝင်သည်။ အဓိက အကဲဖြတ်မှုများတွင် အောက်ပါတို့ ပါဝင်သည်-
ပလတ်စတစ်အောက်ခံရှိ ဖိစီးမှုများသည် အပေါ်ယံလွှာမျက်နှာပြင် အက်ကွဲခြင်း၊ အရည်ကြည်ဖုများထွက်ခြင်း သို့မဟုတ် ယိုယွင်းပျက်စီးခြင်းတို့ကို ဖြစ်စေနိုင်သောကြောင့် ဤစမ်းသပ်မှုများသည် အရေးကြီးပါသည်။
GMW 14668 စံနှုန်း၏ အရေးကြီးဆုံး ရှုထောင့်များထဲမှ တစ်ခုမှာ အပေါ်ယံအထူကို ထိန်းချုပ်ခြင်းဖြစ်သည်။ အပေါ်ယံအပါးလွန်းခြင်းသည် အောက်ပါတို့ကို ညွှန်ပြနိုင်သည်-
အခြားတစ်ဖက်တွင်၊ အပေါ်ယံလွှာ အလွန်အကျွံဖုံးအုပ်ခြင်းသည် အောက်ပါတို့ကို တိုးစေနိုင်သည်။
ထို့ကြောင့် ရည်မှန်းချက်မှာ အပေါ်ယံအထူကို အမြင့်ဆုံးဖြစ်အောင်လုပ်ဆောင်ရုံသာမက အစိတ်အပိုင်းနှင့် ဝန်ဆောင်မှုအခြေအနေများအတွက် သင့်လျော်သော သတ်မှတ်ထားသော အထူကို ရရှိရန်ဖြစ်သည်။ ရှုပ်ထွေးသော ပလတ်စတစ်အစိတ်အပိုင်းများအတွက် ဒေသဆိုင်ရာ ဂျီသြမေတြီသည် တစ်ပြေးညီ အပေါ်ယံအထူရရှိရန် ခက်ခဲစေနိုင်သည်။ အနည်းဆုံးအထူ မသေချာနိုင်သည့် ခက်ခဲသော ဂျီသြမေတြီများအတွက် အပေါ်ယံအထူ သရုပ်ဖော်မှုများ/ခွဲခြမ်းစိတ်ဖြာမှုများကို အသုံးပြုကြောင်း စက်မှုလုပ်ငန်းရင်းမြစ်များက ဖော်ပြသည်။
GMW 14668 စံနှုန်းသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် အလှဆင်ထားသော ခရုမ်းချထားသော ပလတ်စတစ်အစိတ်အပိုင်းများသည် စက်ပိုင်းဆိုင်ရာ၊ အပူ၊ ဓာတုဗေဒနှင့် ပတ်ဝန်းကျင်ဆိုင်ရာ ဖိစီးမှုများ ပေါင်းစပ်ခံရသောကြောင့်ဖြစ်သည်။ အစိတ်အပိုင်းတစ်ခုသည် ထုတ်လုပ်ပြီးနောက် ချက်ချင်း ပြီးပြည့်စုံပုံပေါ်နိုင်သော်လည်း နောက်ပိုင်းတွင် အောက်ပါတို့ကို ဖြစ်ပေါ်နိုင်သည်-
ထို့ကြောင့် ဤစံနှုန်းသည် ပစ္စည်းပေးသွင်းသူများ၊ အပေါ်ယံလွှာပေးသွင်းသူများ၊ အစိတ်အပိုင်းထုတ်လုပ်သူများ၊ ဓာတ်ခွဲခန်းများနှင့် General Motors အင်ဂျင်နီယာအဖွဲ့အစည်းများအတွက် ဘုံစွမ်းဆောင်ရည်မူဘောင်တစ်ခုကို ပံ့ပိုးပေးပါသည်။
အဆုံးသတ်အနေဖြင့်၊ GMW 14668 စံနှုန်းသည် ခရုမ်း၏ အသွင်အပြင်ကို သတ်မှတ်ခြင်းထက် ကျော်လွန်ပြီး ကပ်ငြိမှု၊ အပေါ်ယံအလွှာအထူ၊ အပူတည်ငြိမ်မှု၊ ချေးခံနိုင်ရည်၊ အောက်ခံအလွှာအပြုအမူနှင့် စက်ပိုင်းဆိုင်ရာ/ပတ်ဝန်းကျင်ဆိုင်ရာ တာရှည်ခံမှုကဲ့သို့သော ဂုဏ်သတ္တိများကို ထိန်းချုပ်ပေးပါသည်။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် GMW 14668 စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

