Renault D51 3022 အတွင်းခန်း အလှဆင်ပစ္စည်းများ - ညာဘက်ထောင့် ခွာခြင်း
ပြင်သစ်မော်တော်ကားကုမ္ပဏီ Renault မှ တီထွင်ထားသော “Renault D51 3022 အတွင်းခန်းအလှဆင်ပစ္စည်းများ - ညာဘက်ထောင့်ခွာခြင်း” စံနှုန်းတွင် ဖော်ပြထားသော နည်းလမ်းသည် ခွာခြင်းမှတစ်ဆင့် စည်းလုံးမှုကို အကဲဖြတ်ရန်နှင့် မာကျောသော ချိတ်ဆက်ကိရိယာနှင့် ပျော့ပျောင်းသောအလွှာအကြား နှောင်ကြိုးကို လက္ခဏာရပ်ဖော်ပြရန် ရည်ရွယ်ပါသည်။ ဤနည်းလမ်းသည် ရှုပ်ထွေးသောပစ္စည်း၏ ဆွဲဖြဲအားထက် ခွာအားပိုမိုများပြားသော ထုတ်ကုန်များအတွက် အသုံးမပြုနိုင်ပါ။ ဤစမ်းသပ်မှုသည် ၉၀ ဒီဂရီထောင့်တွင် ခွာခြင်းဖြင့် ခွဲထွက်စေရန် လိုအပ်သောအားကို တိုင်းတာသည်။
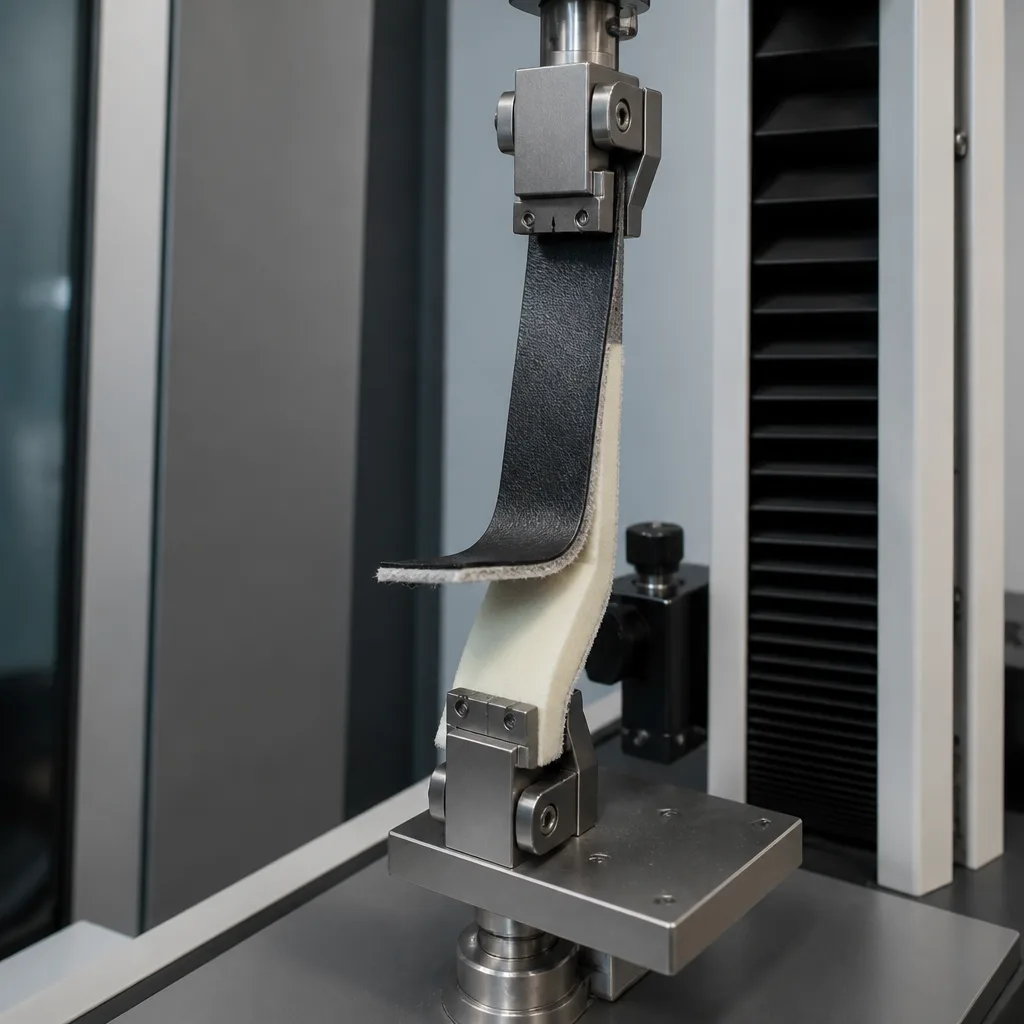
စမ်းသပ်မှုမစတင်မီ အစိတ်အပိုင်းအားလုံးကို ၂၃ ဒီဂရီ +/-၂ ဒီဂရီ အပူချိန်နှင့် ဆွေမျိုးစိုထိုင်းဆ ၅၀ ရာခိုင်နှုန်း +/-၅ ရာခိုင်နှုန်းတွင် ၄၈ နာရီကြာ အအေးခံထားသည်။
အထည်အလိပ်ဖြင့် ဖုံးအုပ်ထားသော အစိတ်အပိုင်းများအတွက် နမူနာများပြင်ဆင်သည့်အခါ-
- အစိတ်အပိုင်းများပေါ်ရှိ ပြားချပ်ချပ်နေရာများကို မှတ်သားထားသည်။ ထို့နောက် ဖြတ်တောက်သည့်ကိရိယာကို အသုံးပြု၍ အထည်အလိပ်အပေါ်ယံလွှာ၏ အလျားလိုက်နမူနာ ၃ ခုနှင့် ထောင့်ဖြတ်နမူနာ ၃ ခုကို အစိတ်အပိုင်း၏ သတ်မှတ်ထားသောနေရာများမှ ၂၀၀ မီလီမီတာ +/- ၅ မီလီမီတာ x ၇၀ မီလီမီတာ +/- ၂ မီလီမီတာ အတိုင်းအတာများဖြင့် ရယူသည်။
- ပေတံတစ်ချောင်းကို အသုံးပြု၍ နမူနာနှင့် ညီမျှသောအကွာအဝေးတွင် ပျော့ပျောင်းသောစာရွက်ပေါ်ရှိ နမူနာ၏ အလျားလိုက်ဦးတည်ချက်အတိုင်း ၅၀ မီလီမီတာ အကျယ် +/- ၁ မီလီမီတာရှိသော မျဉ်းတစ်ကြောင်းကို ဆွဲယူသည်။
- မာကျောသော တပ်ဆင်မှုကို မဖြတ်တောက်ဘဲ၊ ပျော့ပျောင်းသော စာရွက်ကို ပေတံနှင့် ဖြတ်တောက်သည့်ကိရိယာကို အသုံးပြု၍ ဆွဲထားသော မျဉ်းအတိုင်း ဖြတ်ယူသည်။
- ပျော့ပျောင်းသောအလွှာ၏ ဘေးနှစ်ဖက်ကို ဖယ်ရှားပါသည်။ ပျော့ပျောင်းသောအလွှာ (အမြှုပ်) ၏ အစိတ်အပိုင်းများ ကျန်ရှိနေပါက လက်ချောင်းဖြင့် ညင်သာစွာ ခြစ်ထုတ်ပါသည်။
- နမူနာအဖျားမှ ၅၀ မီလီမီတာ +/-၁ မီလီမီတာအကွာတွင် ပထမအပြိုင်မျဉ်းတစ်ကြောင်းကို ရေးဆွဲပြီး ဒုတိယအပြိုင်မျဉ်းတစ်ကြောင်းကို ပထမမျဉ်းမှ ၁၃၀ မီလီမီတာ +/-၁ မီလီမီတာအကွာတွင် ဆွဲသည်။
- နမူနာအဖျားမှ ပထမမျဉ်းအထိ ပျော့ပျောင်းသော ဖလင်အစင်းကို လက်ချောင်းများဖြင့် ဖယ်ရှားသည်။ မေးစေ့ပေါ်တွင် အစင်းကို နေရာတွင် ထိန်းထားနိုင်စေရန်အတွက် အထည်အလိပ်အောက်ခံတွင် ကော်အစင်းတစ်ခု ထည့်နိုင်သည်။
- အစင်းကို ခွဲထုတ်ပြီးနောက်၊ ပျော့ပျောင်းသောအလွှာ၏ အစိတ်အပိုင်းများ မာကျောသောပစ္စည်းပေါ်တွင် ကျန်ရှိနေမည်မဟုတ်ပါ။ မဟုတ်ပါက နမူနာအသစ်ကို အသုံးပြုပါသည်။
နမူနာများပြင်ဆင်သည့်အခါ၊ အမြှုပ်ဖြင့်ဖုံးအုပ်ထားသော အစိတ်အပိုင်းများ (အပြင်ဘက်အမြှုပ်အပိုင်း) သို့မဟုတ် ကော်ဖြင့်ကပ်ထားသော အစိတ်အပိုင်းများတွင်၊
- ဖြတ်တောက်သည့်ကိရိယာကို အသုံးပြု၍ ဤရည်ရွယ်ချက်အတွက် ပေးထားသော အစိတ်အပိုင်းများပေါ်ရှိ နမူနာတစ်ခုစီအတွက် 200 မီလီမီတာ +/-5 မီလီမီတာ x 70 မီလီမီတာ +/-2 မီလီမီတာ အတိုင်းအတာရှိသော အစီအစဉ်စမ်းသပ်အထောက်အပံ့ကို ပြင်ဆင်ထားသည်။
- စက်ပစ္စည်းများကို သန့်စင်သော heptane ဖြင့်စိမ်ထားသော အမွေးမပါသောစက္ကူဖြင့် သုတ်ပြီးနောက် အခြားအမွေးမပါသောစက္ကူဖြင့် အခြောက်ခံခြင်းဖြင့် သန့်ရှင်းရေးလုပ်သည်။ လုပ်ငန်းစဉ်တစ်ခုလုံးမစတင်မီ ၅ မိနစ်ခန့် လေဖြင့်အခြောက်ခံသည်။
- စမ်းသပ်ကိရိယာဆိုသည်မှာ အမြှုပ် သို့မဟုတ် ကော်ဖဲချပ်များ အသုံးမပြုမီ စီးရီးအပိုင်းအတွက် စီစဉ်ထားသော ထုတ်လုပ်မှုအပိုင်းအခြားကို ဖြတ်သန်းသွားသော လက်ခံရရှိသည့် အစိတ်အပိုင်းအားလုံးကို ရည်ညွှန်းသည်။
- ရက်မထားသောအထည်များတွင် ကော်ကပ်ခြင်း၏ ဥပမာ- ဖြတ်တောက်သည့်ကိရိယာကို အသုံးပြု၍ 200 မီလီမီတာ +/- 5 မီလီမီတာ x 50 မီလီမီတာ +/- 2 မီလီမီတာ အတိုင်းအတာနှင့် ရှုပ်ထွေးသောအလွှာတွင် တသမတ်တည်းအထူရှိသော ရက်မထားသောအထည်မှ အလျားလိုက်နမူနာသုံးခုနှင့် ထောင့်ဖြတ်နမူနာသုံးခုကို ဖြတ်တောက်သည်။
- ပလတ်စတစ်ဖလင်တွင် ကော်ကပ်ခြင်း ဥပမာ- ရက်မထားသောအထည်ဖြင့် ပြုလုပ်ထားပြီး 200 မီလီမီတာ +/-5 မီလီမီတာ x 50 မီလီမီတာ +/-2 မီလီမီတာ ရှိပြီး ရှုပ်ထွေးသောအလွှာတွင် တသမတ်တည်းအထူရှိသော နမူနာငါးခုကို ဖြတ်တောက်သည့်ကိရိယာကို အသုံးပြု၍ ဖြတ်တောက်သည်။
အတိုချုပ်ပြောရလျှင် Renault D51 3022 စံနှုန်းသည် မော်တော်ကားလုပ်ငန်းတွင် အသုံးပြုသော မူရင်းပစ္စည်းထုတ်လုပ်သူ (OEM) စမ်းသပ်မှုစံနှုန်းတစ်ခုဖြစ်ပြီး အထူးသဖြင့် ယာဉ်အတွင်းပိုင်းအလှဆင်ပစ္စည်းများ၏ ကပ်ငြိမှုစွမ်းဆောင်ရည်ကို အကဲဖြတ်ရန်ဖြစ်သည်။ ဤစံနှုန်းသည် ယာဉ်အတွင်းပိုင်းမျက်နှာပြင်များတွင် အသုံးပြုသော အလွှာပေါင်းစုံပစ္စည်းများ၏ ကြံ့ခိုင်မှုနှင့် ယုံကြည်စိတ်ချရမှုကို စစ်ဆေးရန် ရည်ရွယ်ပါသည်။
ဤစံနှုန်း၏ အဓိကရည်ရွယ်ချက်မှာ အောက်ပါအတိုင်းဖြစ်သည်။
- အတွင်းခန်းအလှဆင်ပစ္စည်းများတွင် အသုံးပြုသော အပေါ်ယံလွှာများ၊ အထည်များ၊ သားရေ သို့မဟုတ် အမြှုပ်အလွှာများ၏ အောက်ခံနှင့် ကပ်ငြိမှုအား တိုင်းတာခြင်း။
- ရေရှည်အသုံးပြုမှုအတွင်း ပစ္စည်းပေါင်းစပ်မှုများ ကွဲကွာသွားခြင်း၏ အန္တရာယ်ကို အကဲဖြတ်ရန်။
- ထုတ်လုပ်မှုအရည်အသွေးနှင့် ဖောက်သည်ကျေနပ်မှုတိုးတက်စေရန်။
ဤစံနှုန်းသည် ယာဉ်များတွင်အသုံးပြုသော အောက်ပါအစိတ်အပိုင်းများအတွက် အထူးအရေးကြီးပါသည်-
- တံခါးပြားများ
- တူရိယာပြား အနားကွပ်များ
- ထိုင်ခုံအဖုံးများ
- မျက်နှာကြက်ကြွေပြားများ
Renault D51 3022 စံနှုန်းသည် ၉၀ ဒီဂရီ အခွံခွာစမ်းသပ်မှုအပေါ် အခြေခံသည်။ အခြေခံအားဖြင့် နမူနာတစ်ခုကို ပြင်ဆင်သည် (ဥပမာ၊ အထည် + ဖော့မ် + ပလတ်စတစ်အကာ)။ အပေါ်ဆုံးအလွှာကို သတ်မှတ်ထားသောထောင့် (၉၀ ဒီဂရီ) ဖြင့် ဆွဲယူပြီး ဆွဲနေစဉ်အတွင်း လိုအပ်သောအားကို တိုင်းတာသည်။
ဤစမ်းသပ်မှုသည် အောက်ပါတို့ကို တိုင်းတာပြီး ခွဲခြမ်းစိတ်ဖြာသည်-
- ကပ်ငြိမှုအား
- ပစ္စည်း၏ ကျိုးပဲ့ခြင်းအပြုအမူ
စမ်းသပ်နေသော နမူနာသည် များသောအားဖြင့် အလွှာများစွာပါဝင်လေ့ရှိသည်-
- မျက်နှာပြင်အပြီးသတ်- အထည်၊ သားရေ သို့မဟုတ် အပေါ်ယံလွှာ။
- အလယ်အလတ်အလွှာ- ပိုလီယူရီသိန်းဖော့မ်
- အောက်ခံမျက်နှာပြင်- မာကျောသော ပလတ်စတစ် သို့မဟုတ် ဝန်ကို ခံနိုင်ရည်ရှိသော မျက်နှာပြင်
ဒီဖွဲ့စည်းပုံက ကားထဲက တကယ့်ပစ္စည်းတွေကို တုပထားပါတယ်။
တိုင်းတာထားသော ကန့်သတ်ချက်များမှာ အောက်ပါအတိုင်းဖြစ်သည်-
- ခွာချနိုင်သောအား- ပျမ်းမျှအားကို တိုင်းတာသည်။ အား-ဆန့်ထွက်မျဉ်းကွေးကို ဂရပ်ဖစ်ဖြင့် ပုံဖော်ထားသည်။
- ကွဲအက်ခြင်းအမျိုးအစားများ- ဤစံနှုန်းသည် ကွဲအက်ခြင်းအမျိုးအစားများကို အမျိုးအစားခွဲခြားသည်-
- ကပ်ငြိမှုပျက်ကွက်ခြင်း၊ ကပ်ငြိနေသောမျက်နှာပြင်မှ ကွာဟခြင်း။
- ပေါင်းစပ်ချို့ယွင်းမှု- ပစ္စည်းသည် အတွင်းပိုင်းမှ ပြိုကွဲသွားသည်။
- ရောနှောပျက်ကွက်မှု- အမျိုးအစားနှစ်မျိုးလုံးပေါင်းစပ်ခြင်း။
ဤခွဲခြားမှုသည် ပစ္စည်း၏ အားနည်းချက်များကို ဖော်ထုတ်ရာတွင် အရေးကြီးပါသည်။
Renault D51 3022 စံနှုန်းကို အောက်ပါနယ်ပယ်များတွင် ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုကြသည်။
- မော်တော်ကားအတွင်းခန်း အလှဆင်ပစ္စည်းများ ဖွံ့ဖြိုးတိုးတက်ရေး
- ပေးသွင်းသူ အရည်အသွေး ထိန်းချုပ်မှု လုပ်ငန်းစဉ်များ
- ပစ္စည်းရွေးချယ်မှုနှင့် အတည်ပြုချက်
- ကော်စနစ်အသစ်များကို စမ်းသပ်ခြင်း။
Renault D51 3022 စံနှုန်းသည် မရှိမဖြစ်လိုအပ်ပါသည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်းသည် ယာဉ်အတွင်းရှိ အတွင်းပိုင်းအလှဆင်ပစ္စည်းများသည် ယာဉ်၏သက်တမ်းတစ်လျှောက်လုံး ယုံကြည်စိတ်ချစွာ လုပ်ဆောင်နိုင်ကြောင်း သေချာစေသောကြောင့်ဖြစ်သည်။ ထိုကဲ့သို့သော စံနှုန်းမရှိပါက ထုတ်လုပ်သူများသည် အရည်အသွေး မကိုက်ညီမှုများ၊ ဘေးကင်းရေးအန္တရာယ်များနှင့် ဖောက်သည်မကျေနပ်မှုများနှင့် ရင်ဆိုင်ရလေ့ရှိသည်။ ဤစံနှုန်းကို အရေးကြီးသည်ဟု ယူဆရသည့် အဓိကအကြောင်းရင်းများမှာ အောက်ပါအတိုင်းဖြစ်သည်။
- အလွှာကွာဟမှုကို ကာကွယ်ပေးသည် (ပစ္စည်းကွာဟချက်)- အတွင်းပိုင်းအစိတ်အပိုင်းများကို အလွှာလိုက်ပစ္စည်းများ (အထည်၊ အမြှုပ်၊ ပလတ်စတစ်) ဖြင့် ပြုလုပ်ထားသည်။ အချိန်ကြာလာသည်နှင့်အမျှ ဤအလွှာများသည် အပူ (နေရောင်ခြည်ထိတွေ့မှု)၊ အစိုဓာတ်နှင့် စက်ပိုင်းဆိုင်ရာဖိစီးမှု (ထိတွေ့မှု၊ ဖိအား၊ တုန်ခါမှု) ကဲ့သို့သော အချက်များကြောင့် ကွဲထွက်သွားနိုင်သည်။ ဤစံနှုန်းသည် ကပ်ငြိမှုအစွမ်းသတ္တိသည် အမှန်တကယ်အသုံးပြုမှုအတွင်း ကွာကျခြင်း သို့မဟုတ် ကွဲထွက်ခြင်းကို ကာကွယ်ရန် လုံလောက်ကြောင်း အတည်ပြုသည်။
- ရေရှည်တည်တံ့ခိုင်မြဲမှုကို သေချာစေသည်- ယာဉ်များသည် အခြေအနေအမျိုးမျိုးကို နှစ်ပေါင်းများစွာ ခံနိုင်ရည်ရှိရန် မျှော်လင့်ရသည်။ ဤစံနှုန်းသည် အောက်ပါတို့ကို သေချာစေရန် ကူညီပေးသည်-
- ပစ္စည်းများသည် အချိန်ကြာလာသည်နှင့်အမျှ ၎င်းတို့၏ ကပ်ငြိမှုစွမ်းအားကို ထိန်းသိမ်းထားနိုင်သည်။
- အတွင်းပိုင်း အစိတ်အပိုင်းများ အချိန်မတန်မီ ယိုယွင်းပျက်စီးခြင်း
- ပတ်ဝန်းကျင်ဖိအားအောက်တွင် စွမ်းဆောင်ရည်သည် တည်ငြိမ်နေဆဲဖြစ်သည်။
- ဘေးကင်းမှုကို တိုးတက်ကောင်းမွန်စေသည်- ကပ်ငြိမှုညံ့ဖျင်းခြင်းသည် အောက်ပါတို့ကို ဖြစ်စေနိုင်သည်-
- အတွင်းပိုင်း အစိတ်အပိုင်းများ လျော့ရဲနေခြင်း
- ထိန်းချုပ်မှု သို့မဟုတ် မြင်ကွင်းပိတ်ဆို့ခြင်း
- ကားမောင်းနေစဉ် မမျှော်လင့်ဘဲ ခွဲခွာရခြင်း။
အနည်းဆုံး ကပ်ငြိမှု လိုအပ်ချက်များကို ပြည့်မီခြင်းဖြင့် ဤစံနှုန်းသည် ယာဉ်၏ အလုံးစုံဘေးကင်းရေးကို အထောက်အကူပြုပါသည်။
- အလှအပအရည်အသွေးကို ထိန်းသိမ်းခြင်း- ဖောက်သည်များသည် အတွင်းပိုင်းများကို ပထမတန်းစားနှင့် အပြစ်အနာအဆာကင်းစင်သောပုံစံဖြင့် ရှုမြင်ကြသည်။ သင့်လျော်သော ကပ်ငြိမှုမရှိပါက မျက်နှာပြင်များပေါ်တွင် ပူဖောင်းများ သို့မဟုတ် အရေးအကြောင်းများ ဖြစ်ပေါ်လာနိုင်ပြီး၊ အနားများ ကွာကျနိုင်ပြီး မြင်သာသော အပြစ်အနာအဆာများသည် မြင်သာထင်သာရှိသော အရည်အသွေးကို လျော့ကျစေပါသည်။ ဤစံနှုန်းသည် အတွင်းပိုင်းများကို အမြင်အာရုံအရ ဆွဲဆောင်မှုရှိပြီး အပြစ်အနာအဆာကင်းစင်နေစေရန် သေချာစေသည်။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် Renault D51 3022 စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။



