

General Motors Worldwide (GMW) မှ တီထွင်ထားသော “GMW 4089 Foam Laminated Materials ၏ Lamination Curl Properties ၏ ဆုံးဖြတ်ချက်” စံနှုန်းသည် အထူးသဖြင့် မော်တော်ကားအဖုံးအကာနှင့် အတွင်းခန်းအသုံးချမှုများတွင် အသုံးပြုသော foam laminated ပစ္စည်းများ၏ ကောက်ကွေးမှုလမ်းကြောင်းကို ဆုံးဖြတ်ရန် အသုံးပြုသည့် စမ်းသပ်လုပ်ထုံးလုပ်နည်းတစ်ခုဖြစ်သည်။ ဤလုပ်ထုံးလုပ်နည်းသည် laminate အလွှာများအကြား တင်းမာမှုကွာခြားချက်များသည် အလွှာများကို တစ်စိတ်တစ်ပိုင်းခွဲပြီး ပြေလျော့သွားပြီးနောက် ပစ္စည်းကောက်ကွေးစေသည်ဖြစ်စေ မဖြစ်စေ အကဲဖြတ်သည်။
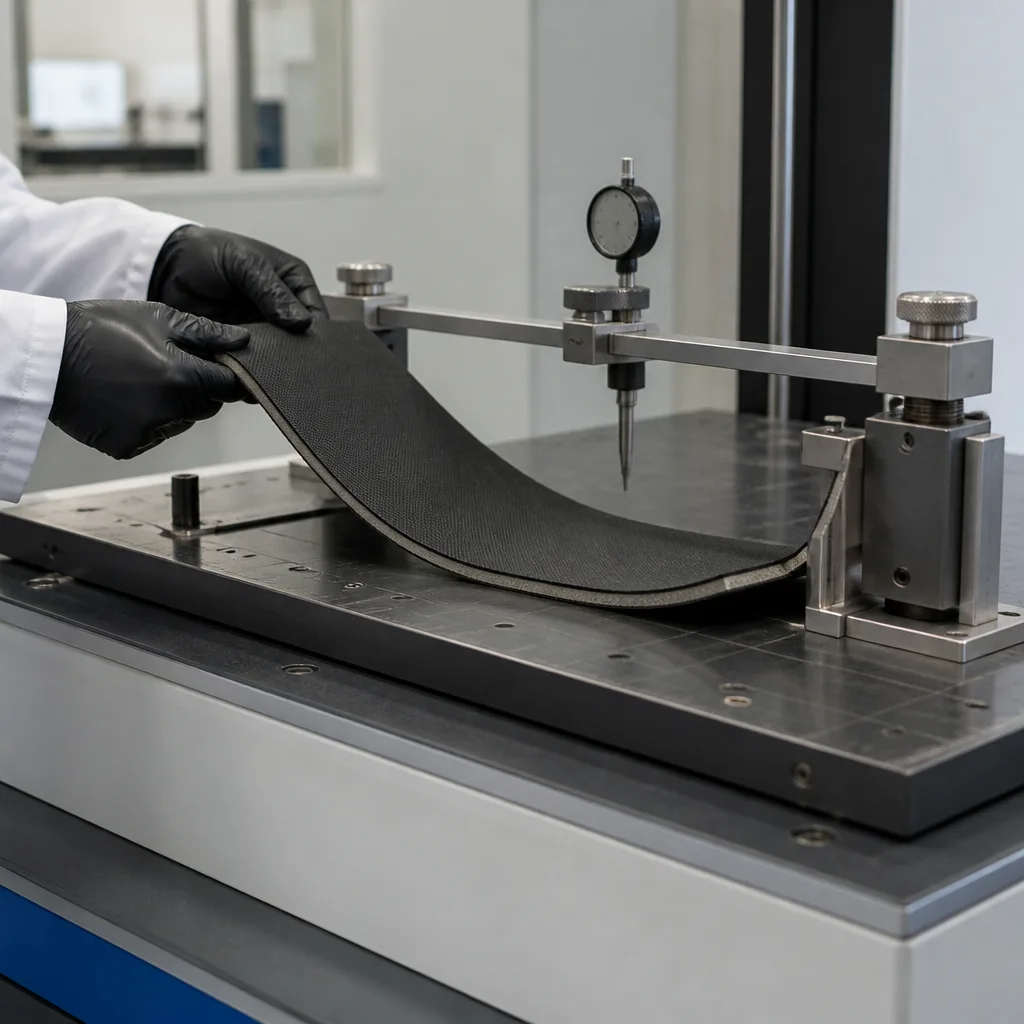
ဤစံနှုန်းသည် အထည်၊ တူးလ် သို့မဟုတ် အလားတူအလွှာကို အမြှုပ်နောက်ခံပေါ်တွင် လွှာလွှာဖြင့် ဖုံးအုပ်ထားသည့် မော်တော်ကားအထည်အလိပ်များနှင့် အခင်းအကျင်းပစ္စည်းများအတွက် အထူးအရေးကြီးပါသည်။ အလွန်အကျွံကွေးညွှတ်ခြင်းသည် ပစ္စည်းကို ပြုပြင်ရန်၊ ဖြတ်တောက်ရန်၊ ချုပ်ရန်၊ ကော် သို့မဟုတ် တပ်ဆင်ရန် ခက်ခဲစေပြီး ပြီးစီးသွားသော အစိတ်အပိုင်း၏ အသွင်အပြင်နှင့် အတိုင်းအတာတည်ငြိမ်မှုကို ဆိုးကျိုးသက်ရောက်စေနိုင်သည်။
GMW 4089 စံနှုန်း၏ အဓိကရည်ရွယ်ချက်မှာ ඔප දැමීමတစ်ခု၏ အလွှာတစ်ခုချင်းစီကြားရှိ တင်းအား သို့မဟုတ် အရှည်ကွာခြားချက်များကြောင့် ကွေးညွှတ်သွားသော သဘောထားကို ဆုံးဖြတ်ရန်ဖြစ်သည်။ ဥပမာအားဖြင့်၊ အမြှုပ် ඔප දැමීමပစ္စည်းတွင် အောက်ပါအလွှာများ ပါဝင်နိုင်သည်-
lamination လုပ်နေစဉ်အတွင်း ဤအလွှာများသည် မတူညီသောဖိစီးမှုများကို ဖြစ်ပေါ်စေနိုင်သည် သို့မဟုတ် အနည်းငယ်ကွဲပြားသော ထိရောက်သောအရှည်များရှိနိုင်သည်။ အလွှာများ ခွဲထွက်သွားသောအခါ ၎င်းတို့သည် မတူညီသောကျုံ့ခြင်း သို့မဟုတ် ကျယ်ပြန့်ခြင်းတို့ကို ပြုလုပ်နိုင်သည်။ ၎င်းသည် ကောက်ကွေးအားကို ဖန်တီးပေးသည်။ GMW 4089 စံနှုန်းသည် အမြင်အာရုံအကဲဖြတ်ခြင်းကိုသာ အားကိုးမည့်အစား ဤအကျိုးသက်ရောက်မှုကို တိုင်းတာရန် အရေအတွက်ဆိုင်ရာနည်းလမ်းကို ပေးဆောင်သည်။
ဤလုပ်ထုံးလုပ်နည်းသည် ဖော့မ်လမိုင်းနိတ်ပြုလုပ်ထားသော အထည်အလိပ်ပစ္စည်းများနှင့် သက်ဆိုင်ပါသည်။ ထို့ကြောင့် အောက်ပါကဲ့သို့သော မော်တော်ကားအတွင်းပိုင်းပစ္စည်းများအတွက် အထူးအရေးကြီးပါသည်။
စမ်းသပ်ဓာတ်ခွဲခန်းများသည် GMW 4089 စံနှုန်းကို foam laminate curl test အဖြစ် အတိအကျစာရင်းသွင်းပြီး မော်တော်ကားအထည်အလိပ်နှင့် laminate အကဲဖြတ်ခြင်းတွင် ၎င်း၏အသုံးပြုမှုကို ညွှန်ပြသည်။
ဖော်ပြထားသောနည်းလမ်း၏ အခြေခံမူမှာ အတော်လေးရိုးရှင်းပါသည်။ စမ်းသပ်မျဉ်းတစ်ကြောင်းကို lamination ပစ္စည်းမှ warp သို့မဟုတ် machine ဦးတည်ရာ တစ်ခုခုဖြင့် ဖြတ်ယူသည်။ ထို့နောက်၊ laminate ၏ သီးခြားအပိုင်းတစ်ခုကို ခွဲထုတ်လိုက်သောကြောင့် အလွှာတစ်ခုချင်းစီသည် သီးခြားစီ ပြေလျော့သွားနိုင်သည်။ အလွှာများတွင် မတူညီသော ကျန်ရှိသော ဖိစီးမှုများ သို့မဟုတ် အတိုင်းအတာများ ရှိနိုင်သောကြောင့် ၎င်းတို့သည် ပုံမှန်အားဖြင့် တူညီသောအရှည်သို့ ပြန်မလာပါ။ ရရှိလာသော အရှည်ကွာခြားချက်ကို တိုင်းတာသည်။ ထို့နောက် တိုင်းတာထားသော အရှည်ကွာခြားချက်ကို မူလရည်ညွှန်းအရှည်၏ ရာခိုင်နှုန်းအဖြစ် ဖော်ပြသည်။ ၎င်းသည် laminate ၏ ကောက်ကွေးသွားတတ်သော သဘောထားကို ညွှန်ပြသည်။
စမ်းသပ်ရန်အတွက် နမူနာသုံးခုကို ပြင်ဆင်ထားပါသည်။ အမည်ခံနမူနာအတိုင်းအတာများမှာ အောက်ပါအတိုင်းဖြစ်သည်။
နမူနာတစ်ခုစီကို ၂၅၀ မီလီမီတာ ရည်ညွှန်းနေရာတွင် အမှတ်အသားပြုသည်။
အထည်အလိပ်နှင့် အမြှုပ်လမိုင်းနိတ်ပစ္စည်းများသည် နမူနာတစ်ခုနှင့်တစ်ခု ကွဲပြားမှုအချို့ကို ပြသနိုင်သောကြောင့် နမူနာများစွာကို စမ်းသပ်ခြင်းသည် အရေးကြီးပါသည်။
သက်ဆိုင်ရာပစ္စည်းသတ်မှတ်ချက်တွင် အခြားနည်းဖြင့် သတ်မှတ်ထားခြင်းမရှိပါက၊ GMW 3221 စံနှုန်း၊ Code A နှင့်အညီ အေးစက်ခြင်းကို လုပ်ဆောင်သည်။ ဤအေးစက်ခြင်းအဆင့်သည် စမ်းသပ်မှုရလဒ်များကို အပူချိန်နှင့် စိုထိုင်းဆကဲ့သို့သော မထိန်းချုပ်နိုင်သော ပတ်ဝန်းကျင်ပြောင်းလဲမှုများကြောင့် ပြင်းထန်စွာထိခိုက်ခြင်းမရှိစေရန် ကူညီပေးသည်။ အလွှာများကို ခွဲထုတ်ပြီးနောက်၊ နောက်ဆုံးတိုင်းတာမှုများမပြုလုပ်မီ သတ်မှတ်ထားသော စံနှုန်းအခြေအနေများအောက်တွင် ၎င်းတို့ကို ဖြေလျော့ခွင့်ပြုထားသည်။
ဤစမ်းသပ်မှုလုပ်ငန်းစဉ်သည် ယေဘုယျအားဖြင့် အောက်ပါအဆင့်များကို လိုက်နာသည်-
ရာခိုင်နှုန်း အရှည်ကွာခြားချက် မြင့်မားခြင်းက လျော့ရဲပြီးနောက် လမီနိတ်အလွှာများအကြား အတိုင်းအတာ မကိုက်ညီမှု ပိုများလာခြင်းကို ညွှန်ပြသည်။ လက်တွေ့ထုတ်လုပ်မှု ရှုထောင့်မှကြည့်လျှင် မြင့်မားသောတန်ဖိုးသည် အောက်ပါအလားအလာရှိသော ပြဿနာများကို ညွှန်ပြနိုင်သည်-
ဆန့်ကျင်ဘက်အနေနဲ့ အရှည်အနည်းငယ်ကွာခြားချက်က ဖိစီးမှုတွေလွှတ်လိုက်ပြီးနောက်မှာ အလွှာတွေဟာ ပိုပြီးအတိုင်းအတာနဲ့ လိုက်ဖက်ညီနေသေးတယ်ဆိုတာကို ယေဘုယျအားဖြင့် ညွှန်ပြနေပါတယ်။
GMW 4089 စံနှုန်းသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် လမိုင်းနိတ်မော်တော်ကားပစ္စည်းများသည် ထုတ်လုပ်မှုနှင့် ဝန်ဆောင်မှုတစ်လျှောက်လုံးတွင် ၎င်းတို့၏ အတိုင်းအတာအပြုအမူကို ထိန်းသိမ်းရမည်ဖြစ်သောကြောင့်ဖြစ်သည်။ လမိုင်းနိတ်သည် ထုတ်လုပ်မှုပြီးနောက် ချက်ချင်းပြားချပ်ချပ်နှင့် တည်ငြိမ်နေပုံပေါ်နိုင်သည်။ သို့သော်၊ ပစ္စည်းကို ဖြတ်တောက်ခြင်း၊ ပြုပြင်ခြင်း၊ အပူပေးခြင်း၊ အအေးခံခြင်း သို့မဟုတ် အခြားနည်းဖြင့် ထုတ်လုပ်မှုဖိစီးမှုများကို လျှော့ချသောအခါ အထည်နှင့် အမြှုပ်အလွှာများအကြား ဖိစီးမှုကွာခြားချက်များသည် ထင်ရှားလာနိုင်သည်။ ထို့ကြောင့်၊ curl testing သည် ပစ္စည်းကို ယာဉ်အစိတ်အပိုင်းတစ်ခုထဲသို့ မထည့်သွင်းမီ ဖြစ်နိုင်ချေရှိသော ပြဿနာများကို ဖော်ထုတ်ရန် ကူညီပေးသည်။ ၎င်းသည် အောက်ပါတို့ကို နှိုင်းယှဉ်ရန်အတွက်လည်း အသုံးဝင်နိုင်သည်-
အသွင်အပြင်နှင့် ကိုက်ညီမှုသည် မော်တော်ကားအတွင်းပိုင်း အစိတ်အပိုင်းများအတွက် အရေးကြီးသော အရည်အသွေး ဝိသေသလက္ခဏာများဖြစ်သည်။ အလွန်အကျွံ ကောက်ကွေးနေသော ပစ္စည်းသည် ၎င်း၏ အခြေခံစက်ပိုင်းဆိုင်ရာ ဂုဏ်သတ္တိများ လက်ခံနိုင်သော်လည်း မြင်သာသော ချို့ယွင်းချက်များကို ဖန်တီးနိုင်သည်။ ဥပမာအားဖြင့်၊ တံခါးဘောင်တွင် အသုံးပြုသော လမိုင်းနိတ်အထည်သည် လုံလောက်သော ဆွဲဆန့်နိုင်အားနှင့် ပွတ်တိုက်မှုခံနိုင်ရည်ရှိနိုင်သော်လည်း ၎င်း၏အလွှာများသည် အလွန်အကျွံ ကွဲပြားသော ကျုံ့ခြင်း သို့မဟုတ် ကောက်ကွေးခြင်းကို ပြသပါက မသင့်တော်သေးပါ။ ထို့ကြောင့် GMW 4089 စံနှုန်းသည် အခြားမော်တော်ကားအထည်စမ်းသပ်မှုများကို ဖြည့်စွက်ပေးပြီး လမိုင်းနိတ်အတိုင်းအတာ ကိုက်ညီမှုနှင့် ကောက်ကွေးခြင်းအပြုအမူကို အထူးအာရုံစိုက်သည်။
ရှေ့အထည်နှင့် တူးလ်အထည်အပါအဝင် သက်ဆိုင်ရာအထည်အလွှာများအတွက် တွက်ချက်ထားသော ပျမ်းမျှအရှည်ရာခိုင်နှုန်းကွာခြားချက်ကို တင်ပြသင့်သည်။ ပုံမှန်ဓာတ်ခွဲခန်းအစီရင်ခံစာတွင် အောက်ပါတို့ပါဝင်သည်-
အကျဉ်းချုပ်အားဖြင့် GMW 4089 စံနှုန်းသည် ဖော့မ်လမိုင်းနိတ်ပစ္စည်းများ၏ ကောက်ကွေးမှုလမ်းကြောင်းကို အကဲဖြတ်ရန် တီထွင်ထားသော သီးခြားစမ်းသပ်မှုလုပ်ထုံးလုပ်နည်းတစ်ခုဖြစ်သည်။ ၎င်းသည် လမိုင်းနိတ်အလွှာများကို ခွဲထုတ်ခြင်း၊ ၎င်းတို့ကို ပြေလျော့စေခြင်း၊ ရလဒ်အလွှာအရှည်ကွာခြားချက်ကို တိုင်းတာခြင်းနှင့် ဤကွာခြားချက်ကို ရာခိုင်နှုန်းအဖြစ် ဖော်ပြခြင်းဖြင့် လုပ်ဆောင်သည်။
၎င်း၏ အဓိကတန်ဖိုးမှာ ඔප දැමීමීමීම් မော်တော်ကား အဖုံးအကာပစ္စည်းများ၏ အတိုင်းအတာတည်ငြိမ်မှု၊ လုပ်ငန်းစဉ်အပြုအမူနှင့် အသွင်အပြင်အရည်အသွေးကို ထိန်းချုပ်ခြင်းတွင် တည်ရှိသည်။ ဤပစ္စည်းများကို ထုတ်လုပ်သည့် အစိတ်အပိုင်းများတွင် အသုံးမပြုမီ အထည်၊ တူးလ်နှင့် အမြှုပ်အလွှာများအကြား မကိုက်ညီမှုများကို ဖော်ထုတ်ရန်အတွက် ဤစမ်းသပ်မှုသည် အထူးအသုံးဝင်ပါသည်။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် GMW 4089 စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

