

General Motors Worldwide (GMW) မှ တီထွင်ထားသော “GMW 14695 ဖဲလ်များနှင့် အလားတူပစ္စည်းများ၏ ကပ်ငြိမှုအစွမ်းသတ္တိကို ဆုံးဖြတ်ခြင်း” စံနှုန်းသည် ဖဲလ်များနှင့် အလားတူဖိုက်ဘာပစ္စည်းများ၏ ကပ်ငြိမှုအစွမ်းသတ္တိကို ဆုံးဖြတ်ရန်အသုံးပြုသည့် စမ်းသပ်နည်းလမ်းတစ်ခုဖြစ်သည်။ ဤနည်းလမ်းသည် အထည်မဟုတ်သောအထည်များ၊ ဖိုက်ဘာဖဲလ်များ၊ အသံပစ္စည်းများ၊ လျှပ်ကာအလွှာများနှင့် ယာဉ်အတွင်းပိုင်းနှင့် အစိတ်အပိုင်းများတွင် အသုံးပြုသည့် အခြားဖိုက်ဘာဖွဲ့စည်းပုံများကဲ့သို့သော မော်တော်ကားပစ္စည်းများအတွက် အထူးအရေးကြီးပါသည်။
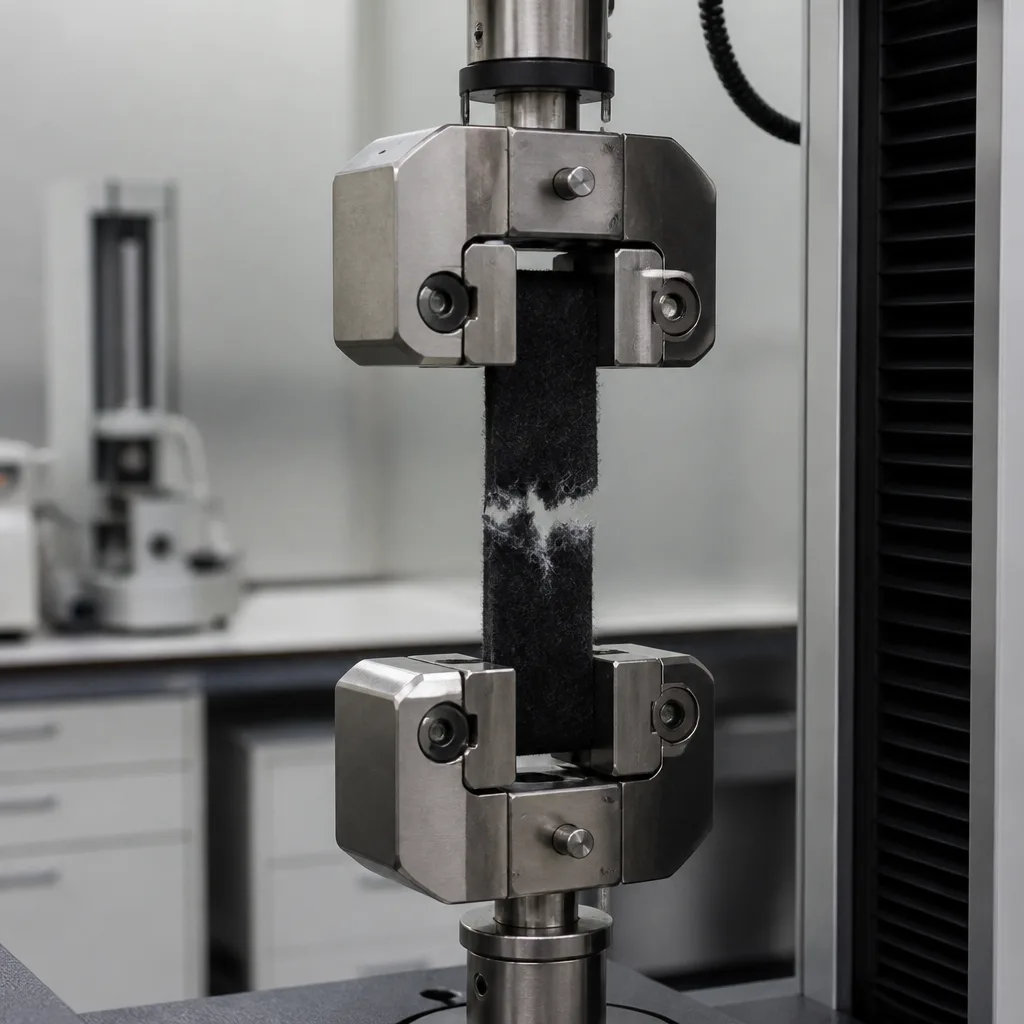
ဆွဲအားကို ခံရသောအခါ ပစ္စည်းအတွင်းရှိ အမျှင်များသည် မည်မျှခိုင်မာစွာ စုစည်းနေသည်ကို စမ်းသပ်မှုက အကဲဖြတ်သည်။ ၎င်းသည် သီးခြားပစ္စည်းနှစ်ခုကြား ကပ်ငြိမှုကို စမ်းသပ်ခြင်းနှင့် ကွာခြားသည်- GMW 14695 စံနှုန်းသည် ပစ္စည်း၏ အတွင်းပိုင်း တည်တံ့မှု သို့မဟုတ် စည်းလုံးမှုကို အဓိကအားဖြင့် အကဲဖြတ်သည်။
GMW 14695 စံနှုန်း၏ အဓိကရည်ရွယ်ချက်မှာ အထည် သို့မဟုတ် အလားတူဖိုက်ဘာပစ္စည်းတစ်ခုသည် ထုတ်လုပ်မှု၊ တပ်ဆင်မှုနှင့် ယာဉ်ပြုပြင်ထိန်းသိမ်းမှုအတွင်း ကြုံတွေ့ရသော စက်ပိုင်းဆိုင်ရာဖိစီးမှုများကို ခံနိုင်ရည်ရှိရန် လုံလောက်သော အတွင်းပိုင်းချည်နှောင်အားရှိမရှိ ဆုံးဖြတ်ရန်ဖြစ်သည်။ ပစ္စည်းတစ်ခုသည် လက်ခံနိုင်သော အသွင်အပြင်နှင့် အထူရှိနိုင်သော်လည်း အတွင်းပိုင်း စုစည်းမှု ညံ့ဖျင်းနေဆဲဖြစ်သည်။ အမျှင်များသည် အလွန်လွယ်ကူစွာ ခွဲထွက်ပါက ပစ္စည်းသည် အောက်ပါပြဿနာများကို ဖြစ်ပေါ်စေနိုင်သည်-
GMW 14695 စံနှုန်းသည် ဤအပြုအမူကို တိုင်းတာရန်အတွက် ထိန်းချုပ်ထားသော နည်းလမ်းတစ်ခုကို ပေးပါသည်။
ကပ်ငြိမှုအားဆိုသည်မှာ ပစ္စည်းတစ်ခု၏ အတွင်းပိုင်းဖွဲ့စည်းပုံကို ဖြိုခွဲရန် လိုအပ်သောအားဖြစ်သည်။ ဥပမာအားဖြင့်၊ ဖဲလ်တွင် အမျှင်များစွာကို စက်ပိုင်းဆိုင်ရာအရ အပြန်အလှန် ယှက်နွယ်နေပြီး/သို့မဟုတ် ချည်နှောင်ထားသည်။ ဆွဲအားကို အသုံးပြုသောအခါ၊ အမျှင်များသည် ခွဲထွက်ခြင်းကို ခုခံကြသည်။ အတွင်းပိုင်းချို့ယွင်းမှုကို ဖြစ်စေရန် လိုအပ်သောအား မြင့်မားလေ၊ ပစ္စည်း၏ ကပ်ငြိမှုအား မြင့်မားလေဖြစ်သည်။
ဤခွဲခြားချက်သည် အောက်ပါအကြောင်းပြချက်များကြောင့် အရေးကြီးပါသည်။
GMW 14695 စံနှုန်းသည် ဖဲလ်ကဲ့သို့သော ပစ္စည်းများ၏ စည်းလုံးညီညွတ်သောခိုင်ခံ့မှုနှင့် အထူးသက်ဆိုင်သည်။
ဤနည်းလမ်းကို အဓိကအားဖြင့် ဖဲနှင့် အလားတူဖိုက်ဘာပစ္စည်းများနှင့် ဆက်စပ်နေသည်။ ဥပမာများတွင် အောက်ပါတို့ ပါဝင်နိုင်သည်-
ဓာတ်ခွဲခန်းအသိအမှတ်ပြုမှတ်တမ်းများသည် polyurethane ဆယ်လူလာပလတ်စတစ်များ၊ polyester၊ fiber filler ထုတ်ကုန်များနှင့် composites ကဲ့သို့သော စမ်းသပ်ပစ္စည်းများအတွက် GMW 14695 စံနှုန်းကိုလည်း သတ်မှတ်ပေးသည်။
အခြေခံမူမှာ အတော်လေးရိုးရှင်းပါသည်။ စမ်းသပ်နမူနာတစ်ခုကို ပစ္စည်းမှပြင်ဆင်ပြီး ပစ္စည်း၏မျက်နှာပြင်များတွင် ဆွဲအားဝန်ကို သက်ရောက်စေနိုင်သည့်နည်းလမ်းဖြင့် ပြုပြင်ထားသည်။ ထို့နောက် အတွင်းပိုင်းဖိုက်ဘာဖွဲ့စည်းပုံ ကျိုးသွားသည်အထိ ထိန်းချုပ်ထားသောအခြေအနေများအောက်တွင် နမူနာကို ဆွဲယူသည်။ ဥပမာအားဖြင့်၊ ၎င်းသည် ဖိုက်ဘာကွန်ရက်၏ မျက်နှာပြင်နှစ်ခုကို မိနစ် ၂၅ မီလီမီတာအမြန်နှုန်းဖြင့် ဆွဲယူခြင်းနှင့် စည်းလုံးမှုပြိုကွဲသွားသည့် အများဆုံးဝန်ကို မှတ်တမ်းတင်ခြင်းဟု သတ်မှတ်သည်။ ရရှိလာသော အများဆုံးအားသည် ပစ္စည်း၏ စည်းလုံးမှုအစွမ်းသတ္တိကို ညွှန်ပြသည်။ အကဲဖြတ်နေသော ပစ္စည်းပေါ် မူတည်၍ နမူနာအတိုင်းအတာများ၊ ချိန်ညှိခြင်း၊ ပစ္စည်းဖွဲ့စည်းပုံနှင့် အစီရင်ခံခြင်းလိုအပ်ချက်များကို စံ၏ သက်ဆိုင်ရာထိန်းချုပ်ထားသောမိတ္တူမှ တိုက်ရိုက်ယူသင့်သည်။
ယေဘုယျအားဖြင့် စမ်းသပ်မှုများတွင် အောက်ပါအဆင့်များကို လိုက်နာကြသည်-
ယေဘုယျအားဖြင့် စမ်းသပ်မှုစနစ်တွင် အောက်ပါတို့ ပါဝင်သည်-
ဆွဲဆန့်စမ်းသပ်စက်သည် သတ်မှတ်ထားသော ဝန်အားကို အသုံးချနိုင်ရမည်ဖြစ်ပြီး ကျိုးပဲ့သည့်အချိန်တွင် အားကို တိကျစွာ မှတ်တမ်းတင်နိုင်ရမည်။
အရေးကြီးဆုံးရလဒ်မှာ အတွင်းပိုင်းကပ်ငြိမှုကျိုးပဲ့စေရန် လိုအပ်သောအားဖြစ်သည်။ သို့သော်၊ မြင့်မားသောဂဏန်းရလဒ်သည် အသုံးချမှုတိုင်းအတွက် အလိုအလျောက်ပိုကောင်းလာခြင်းမဟုတ်ပါ။ လိုအပ်သောတန်ဖိုးသည် အစိတ်အပိုင်းဒီဇိုင်းနှင့် သက်ဆိုင်ရာ General Motors ပစ္စည်းသတ်မှတ်ချက်ပေါ်တွင် မူတည်ပါသည်။
GMW 14695 စံနှုန်းသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် အော်တိုမိုးတစ်ဖိုင်ဘာပစ္စည်းများသည် သိသာထင်ရှားသော စက်ပိုင်းဆိုင်ရာ ဝန်ထုပ်ဝန်ပိုးနှင့် ဝန်ဆောင်မှုဖိစီးမှုများကို ခံရနိုင်သောကြောင့်ဖြစ်သည်။ မော်တော်ယာဉ်ထုတ်လုပ်မှုတွင်၊ ပစ္စည်းများသည် အောက်ပါတို့ကို ခံရနိုင်သည်-
စုစည်းမှုအားနည်းခြင်းသည် ဤလုပ်ငန်းစဉ်များအတွင်း ပျက်စီးမှုကို ဖြစ်စေနိုင်သည်။ ဝန်ဆောင်မှုပေးနေစဉ်အတွင်း ပစ္စည်းသည် တုန်ခါမှု၊ ဖိသိပ်မှု၊ အပူချိန်ပြောင်းလဲမှုများနှင့် ထပ်ခါတလဲလဲ စက်ပိုင်းဆိုင်ရာ ဝန်တင်ခြင်းများကိုလည်း ခံရနိုင်သည်။ ထို့ကြောင့် လုံလောက်သော စုစည်းမှုခိုင်ခံ့မှုသည် ပစ္စည်းသည် ၎င်း၏ ရည်ရွယ်ထားသော ဝန်ဆောင်မှုသက်တမ်းတစ်လျှောက်လုံး ကောင်းမွန်စွာရှိနေစေရန် ကူညီပေးသည်။
GMW 14695 စံနှုန်းသည် NVH (ဆူညံသံ၊ တုန်ခါမှုနှင့် ကြမ်းတမ်းမှု) ထိန်းချုပ်မှုတွင် အသုံးပြုသော ပစ္စည်းများအတွက် အထူးအရေးကြီးပါသည်။ အမျှင်ပစ္စည်းများကို အောက်ပါနေရာများတွင် အသုံးများသည်။
ဖိုက်ဘာအမျှင် အသံပစ္စည်းတစ်ခုသည် ၎င်း၏ အတွင်းပိုင်း တည်တံ့မှုကို ဆုံးရှုံးသွားပါက ၎င်း၏ ရုပ်ပိုင်းဆိုင်ရာနှင့် အသံဂုဏ်သတ္တိများ ပြောင်းလဲသွားနိုင်သည်။ ထို့ကြောင့် စုစည်းခိုင်မာမှု စမ်းသပ်ခြင်းသည် ပိုမိုကျယ်ပြန့်သော ပစ္စည်းအတည်ပြုချက် အစီအစဉ်၏ တစ်စိတ်တစ်ပိုင်း ဖြစ်နိုင်သည်။
စမ်းသပ်ချက်အစီရင်ခံစာများကို အဓိပ္ပာယ်ဖွင့်ဆိုရာတွင် ကပ်ငြိမှုခိုင်ခံ့မှုနှင့် ကပ်ငြိမှုခွဲထုတ်မှုသည် အထူးအရေးကြီးပါသည်။ မော်တော်ကားတံဆိပ်ကို ပလတ်စတစ်ဖလင်နှင့် ಲೇಪನ್ಯಾನುသောအခါ၊ ဖြစ်နိုင်ချေရှိသော ချို့ယွင်းချက်နှစ်ခုရှိပါသည်-
GMW 14695 စံနှုန်းသည် ဒုတိယအမျိုးအစား အပြုအမူဖြစ်သည့် ဖဲ သို့မဟုတ် အလားတူပစ္စည်း၏ အတွင်းပိုင်း စည်းလုံးမှုနှင့် သက်ဆိုင်သည်။ ထို့ကြောင့် ဤနည်းလမ်းကို မော်တော်ကားဓာတ်ခွဲခန်းဆက်တင်များတွင် အခြားစက်ပိုင်းဆိုင်ရာနှင့် ကော်ခိုင်ခံ့မှုစမ်းသပ်မှုများနှင့်အတူ မကြာခဏ အမျိုးအစားခွဲခြားထားသည်။
စုစည်းမှုအား တိုင်းတာမှုများကို အချက်များစွာက သက်ရောက်မှုရှိနိုင်သည်-
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် GMW 14695 စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

