

Volvo STD 423-0037 ပွတ်တိုက်မှုအပေါ် အရောင်မှိန်ခြင်း - Volvo မှ တီထွင်ထားသော ရော်ဘာ၊ ပလတ်စတစ်၊ အထည်အလိပ်၊ ဆေးများနှင့် ဗာနစ်ရှ်စံနှုန်းသည် သီးခြားစမ်းသပ်နည်းလမ်းနှစ်ခုကို သတ်မှတ်ပေးသည်- ဆေးသုတ်ထားသော သို့မဟုတ် ဗာနစ်ရှ်လိမ်းထားသော မျက်နှာပြင်များအတွက် နည်းလမ်း A နှင့် အစုလိုက်အရောင်ရှိသော ပလတ်စတစ်၊ အထည်အလိပ်၊ ရော်ဘာနှင့် အလားတူပစ္စည်းများအတွက် နည်းလမ်း B။ နည်းလမ်းနှစ်ခုလုံးတွင်၊ စမ်းသပ်အပိုင်းအစကို ရည်ညွှန်းအထည်အလိပ် (ပွတ်တိုက်ပစ္စည်း) အပိုင်းအစ (နည်းလမ်း A၊ သိုးမွှေး သို့မဟုတ် နည်းလမ်း B၊ ချည်) နှင့် သတ်မှတ်ထားသောဖိအားအောက်တွင် ရှေ့တိုးနောက်ငင်လှုပ်ရှားမှုအရေအတွက်ဖြင့် ပွတ်တိုက်သည်။ ရည်ရွယ်ချက်မှာ စမ်းသပ်ထားသောပစ္စည်း၏ အစွန်းအထင်းနှင့် အရောင်ပြောင်းလဲမှုအရ ပွတ်တိုက်ထားသောပစ္စည်း၏ အပြုအမူကို ဆုံးဖြတ်ရန်ဖြစ်သည်။ ပွတ်တိုက်ပစ္စည်းကို ခြောက်သွေ့စေနိုင်သည် သို့မဟုတ် အရည်အမျိုးမျိုးတွင် နှစ်ထားနိုင်သည်။
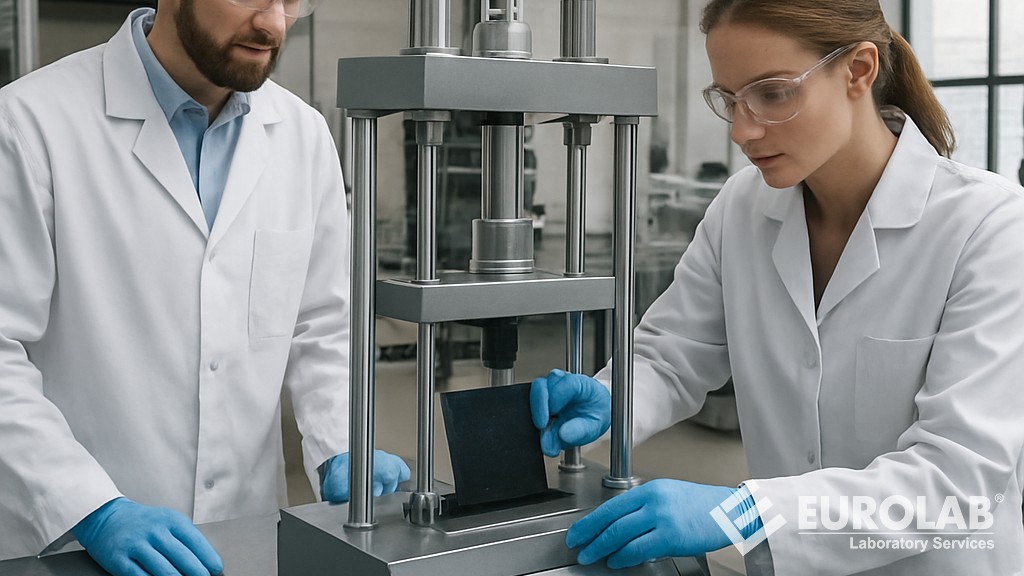
စမ်းသပ်မှုအတွက် အသုံးပြုသော စမ်းသပ်ပစ္စည်းကိရိယာများကို အပြန်အလှန် linear friction motion အတွက် ဒီဇိုင်းထုတ်ထားရမည်။ မှန်ကန်သော load များကို အသုံးချနိုင်ရမည်ဖြစ်ပြီး နည်းလမ်း A နှင့် B အတွက် သတ်မှတ်ထားသော friction material များကို အသုံးပြုနိုင်ရမည်။
“နည်းလမ်း A - ဆေးများနှင့် ဗာနစ်ရှ်များ” ကို အသုံးပြုသည့်အခါ၊ အခြေအနေသတ်မှတ်ထားသော စမ်းသပ်အပိုင်း (ဆေးသုတ်ထားသော မျက်နှာပြင်) ကို ကိရိယာထဲတွင် ထားရှိသည်။ အခြားနည်းဖြင့် သတ်မှတ်ထားခြင်းမရှိပါက၊ ဝန်ကို 1000 +/-10 g အဖြစ် သတ်မှတ်ထားသည်။ လိုအပ်သလို သတ်မှတ်ထားသော လည်ပတ်မှုအရေအတွက်ကို လုပ်ဆောင်သည်၊ များသောအားဖြင့် လည်ပတ်မှု ၅၊ ၁၀၊ ၂၀ သို့မဟုတ် ၃၀ ဖြစ်သည်။ လမ်းကြောင်းအရှည် (၄၀ +/-10 မီလီမီတာ) ကို ဖယ်လ်အပိုင်းများ၏ အပြင်ဘက်အနားများကြား၊ ဘယ်ဘက်အစွန်ဆုံးနှင့် ညာဘက်အစွန်ဆုံးနေရာများတွင် တိုင်းတာသင့်သည်။ အခြားနည်းဖြင့် သတ်မှတ်ထားခြင်းမရှိပါက၊ စမ်းသပ်မှုသုံးကြိမ် ပြုလုပ်သင့်သည်။ စမ်းသပ်မှုတစ်ခုစီကို စမ်းသပ်အပိုင်း (သို့မဟုတ် စမ်းသပ်အပိုင်းအသစ်) တွင် နေရာအသစ်တွင်နှင့် ဖယ်လ်အပိုင်းအသစ်တစ်ခုဖြင့် အစားထိုးပြီးနောက် ပြုလုပ်သင့်သည်။
အကဲဖြတ်နေစဉ်အတွင်း စမ်းသပ်အပိုင်းအစကို ထုတ်လွှတ်ပြီး စမ်းသပ်အပိုင်းအစနှင့် ဖဲလ်အပိုင်းအစများပေါ်ရှိ ပွတ်တိုက်သည့်နေရာကို အရောင်ပြောင်းခြင်းနှင့် အစွန်းအထင်းများအတွက် လိုအပ်ချက်များအရ အကဲဖြတ်သည်။ လိုအပ်ပါက အကဲဖြတ်ခြင်းမပြုမီ စမ်းသပ်အပိုင်းအစကို ပျက်စီးခြင်းမရှိသော အရည်ဖြင့် သန့်စင်သည်။ အကဲဖြတ်ခြင်းမပြုမီ ရေစွတ်ထားသော ဖဲလ်အပိုင်းအစများကို အခန်းအပူချိန်တွင် ၂ နာရီကြာ အခြောက်ခံသင့်သည်။ စမ်းသပ်အပိုင်းအစနှင့် ပွတ်တိုက်ပစ္စည်း လုံးဝခြောက်သွေ့ပြီးနောက် အကဲဖြတ်ခြင်းကို ပြုလုပ်သင့်သည်။ စမ်းသပ်အပိုင်းအစ၏ အရောင်ပြောင်းခြင်းနှင့် ပွတ်တိုက်ပစ္စည်းကို မီးခိုးရောင်ဖြင့် စွန်းထင်းခြင်းကို စမ်းသပ်အပိုင်းအစများအတွက် STD 1026,8201 (ISO 105-A02) နှင့် ပွတ်တိုက်ပစ္စည်းအတွက် STD 1026,8202 (ISO 105-A03) အရ အကဲဖြတ်သည်။ တောက်ပြောင်မှု ဆုံးရှုံးခြင်း သို့မဟုတ် မျက်နှာပြင် ယိုယွင်းပျက်စီးခြင်း (ခြစ်ရာများ) ကဲ့သို့သော စမ်းသပ်အပိုင်းအစ၏ မျက်နှာပြင်ပေါ်ရှိ အခြားမြင်သာသော ပြောင်းလဲမှုများကို စစ်ဆေးသည်။
“နည်းလမ်း B - ရာဘာ၊ ပလတ်စတစ်နှင့် အထည်အလိပ်များ” ကို အသုံးပြုသည့်အခါ၊ စမ်းသပ်ပစ္စည်းတစ်ခုစီကို စမ်းသပ်ကိရိယာ၏ အောက်ခံပြားတွင် ၎င်း၏ အလျားလိုက် ဦးတည်ချက်သည် ကိရိယာ၏ လမ်းကြောင်းအတိုင်း လိုက်လျှောက်စေရန် ညှပ်များဖြင့် ခိုင်ခိုင်မာမာ တပ်ဆင်ထားသည်။ စမ်းသပ်ပစ္စည်း၏ ရွေ့လျားမှုကို လျှော့ချရန်အတွက်၊ နှစ်ဖက်ကပ်တိပ်၊ ဝါယာကြိုးဇကာ သို့မဟုတ် ပျော့ပျောင်းသော ကျောထောက်နောက်ခံရှိသော ရေစိုခံသဲစက္ကူကို စမ်းသပ်ကိရိယာ၏ အောက်ခံပြားနှင့် စမ်းသပ်ပစ္စည်းကြားတွင် ထားရှိသည်။ အရောင်စုံအထည်အလိပ်များကို စမ်းသပ်သည့်အခါ၊ ပုံစံ၏ အရောင်အားလုံးကို စမ်းသပ်နေစဉ်အတွင်း ပွတ်တိုက်မိစေရန် စမ်းသပ်ပစ္စည်းကို နေရာချထားရန် ဂရုစိုက်သင့်သည်။ တနည်းအားဖြင့် အရောင်ဧရိယာများသည် လုံလောက်သော အရွယ်အစားရှိပါက၊ စမ်းသပ်ပစ္စည်းများစွာကို ယူပြီး အရောင်တစ်ခုစီကို သီးခြားစီ အကဲဖြတ်နိုင်သည်။ အရောင်ဧရိယာများသည် သေးငယ်ပြီး ကပ်လျက်ရှိပါက ISO 105-X16 စံနှုန်းတွင် ဖော်ပြထားသည့်အတိုင်း လည်ပတ်ကိရိယာကို အသုံးပြုရန် အကြံပြုထားသည်။
စမ်းသပ်အပိုင်းကို လျှောပြား၏ တွန်းဆွဲ ဦးတည်ရာနှင့် အပြိုင် အလျားလိုက် ဦးတည်ချက်ဖြင့် ကိရိယာ၏ အောက်ခံပြားပေါ်တွင် ထားရှိသည်။ ပွတ်တိုက်မှုလက်ချောင်းသည် 104 +/-3 မီလီမီတာ သံလမ်းတစ်လျှောက် ဖြောင့်တန်းစွာ ရှေ့တိုးနောက်ငင် ရွေ့လျားခြင်းဖြင့် 9 +/-0,2 N အောက်သို့ အား သက်ရောက်သင့်သည်။ တံသင်ကို ပွတ်တိုက်မှုချည်ထည်ဖြင့် ဖုံးအုပ်ထားသည်။ ထို့နောက် လျှောပြားကို 100 မီလီမီတာ/စက္ကန့် (ဦးတည်ချက်တစ်ခုစီတွင် 100 မီလီမီတာ၊ ဆိုလိုသည်မှာ စုစုပေါင်း 2000 မီလီမီတာ) ခန့်မှန်းခြေနှုန်းဖြင့် 10 ကြိမ် တွန်းပို့သောကြောင့် အထည်အလိပ်ဖြင့် ဖုံးအုပ်ထားသော တံသင်သည် စမ်းသပ်အပိုင်းကို 9 N အားဖြင့် ပွတ်တိုက်သည်။ အထည်အလိပ်စမ်းသပ်အပိုင်းများကို ဝါ့ပ်နှင့် ယက်ဖ် ဦးတည်ချက် နှစ်မျိုးလုံးဖြင့် စမ်းသပ်သည်။ စမ်းသပ်မှုနှင့် ကိရိယာ၏ လုပ်ဆောင်ချက်ကို ပုံမှန်အတည်ပြုပြီး ရလဒ်များကို မှတ်တမ်းတွင် သိမ်းဆည်းထားသင့်သည်။ အိမ်တွင်း သို့မဟုတ် လုပ်ငန်းခွင်တွင် ပွတ်တိုက်မှုနမူနာကို အသုံးပြုသင့်ပြီး ခြောက်သွေ့သော စမ်းသပ်မှု သုံးခုကို ပြုလုပ်သင့်သည်။
အကဲဖြတ်နေစဉ်အတွင်း၊ ပွတ်တိုက်မှုဝါဂွမ်းအထည်ကို အခန်းအပူချိန်တွင် လေဖြင့်အခြောက်ခံသင့်သည်။ စမ်းသပ်အပိုင်း၏အရောင်ပြောင်းလဲမှုများနှင့် ပွတ်တိုက်ပစ္စည်းကို မီးခိုးရောင်ဖြင့်စွန်းထင်းခြင်းကို စမ်းသပ်အပိုင်းများအတွက် STD 1026,8201 (ISO 105-A02) နှင့် ပွတ်တိုက်ပစ္စည်းအတွက် STD 1026,8202 (ISO 105-A03) အရ အကဲဖြတ်သည်။ စမ်းသပ်အပိုင်း၏မျက်နှာပြင်ပေါ်ရှိ အခြားမြင်သာသောပြောင်းလဲမှုများကို မှတ်သားထားသည်။
ပူပြင်းသောနေရောင်ခြည်မှသည် နေ့စဉ်ဝတ်ဆင်မှုနှင့် စုတ်ပြဲမှုအထိ ပြင်းထန်သောအခြေအနေများနှင့် မော်တော်ယာဉ်များထိတွေ့ရသည့် အန္တရာယ်များသော မော်တော်ယာဉ်ထုတ်လုပ်မှုလောကတွင် ပစ္စည်းများ၏ ကြံ့ခိုင်မှုသည် အလွန်အရေးကြီးပါသည်။ ဘေးကင်းရေးနှင့် ဆန်းသစ်တီထွင်မှုအပေါ် ကတိကဝတ်ဖြင့် လူသိများသော ဆွီဒင်မော်တော်ကားကုမ္ပဏီကြီး Volvo သည် ၎င်း၏ တင်းကျပ်သော ကော်ပိုရိတ်စံနှုန်းများဖြင့် ရှည်လျားသောစံနှုန်းကို ချမှတ်ခဲ့သည်။ ၎င်းတို့ထဲတွင် အတွင်းခန်းပစ္စည်းများ၏ အရောင်မှိန်ခြင်းကို ပွတ်တိုက်မှုမှ အကဲဖြတ်ရန် ဒီဇိုင်းထုတ်ထားသော အဓိကစမ်းသပ်မှုပရိုတိုကောတစ်ခုဖြစ်သည့် Volvo STD 423-0037 စံနှုန်းလည်း ပါဝင်သည်။ ဤစံနှုန်းသည် Volvo မော်တော်ယာဉ်များရှိ အထည်အလိပ်များ၊ သားရေများနှင့် အခြားမျက်နှာပြင်များသည် ၎င်းတို့၏ အလှအပဆွဲဆောင်မှုနှင့် ဖွဲ့စည်းတည်ဆောက်ပုံ တည်တံ့ခိုင်မြဲမှုကို အချိန်ကြာလာသည်နှင့်အမျှ ထိန်းသိမ်းထားပြီး ဇိမ်ခံမှုနှင့် ဘေးကင်းရေးနှစ်မျိုးလုံးကို ထိခိုက်စေနိုင်သည့် အရောင်မှိန်ခြင်း သို့မဟုတ် အရောင်ပြောင်းခြင်းကဲ့သို့သော ပြဿနာများကို ကာကွယ်ပေးသည်။
အရောင်မှိန်ခြင်းဆိုသည်မှာ ပွတ်တိုက်မှု၊ အလင်း သို့မဟုတ် ဓာတုပစ္စည်းများကဲ့သို့သော ပြင်ပအချက်များနှင့် ထိတွေ့သည့်အခါ ပစ္စည်းတစ်ခု၏ မူလအရောင်နှင့် အသွင်အပြင်ကို ထိန်းသိမ်းထားနိုင်စွမ်းကို ရည်ညွှန်းသည်။ ခရီးသည်များသည် ထိုင်ခုံများ၊ ကိရိယာပြားများနှင့် တံခါးပြားများနှင့် နေ့စဉ်ထိတွေ့ဆက်ဆံသည့် ယာဉ်အတွင်းပိုင်းတွင် အဝတ်အစား၊ လက်များနှင့် သန့်ရှင်းရေးပစ္စည်းများမှပင် ပွတ်တိုက်မှုကြောင့် သင့်လျော်စွာ မစမ်းသပ်ပါက မျက်နှာပြင်များကို လျင်မြန်စွာ ယိုယွင်းပျက်စီးစေနိုင်သည်။
Volvo STD 423-0037 စံနှုန်းသည် လက်တွေ့ကမ္ဘာတွင် ဟောင်းနွမ်းပျက်စီးမှုကို တုပခြင်းဖြင့် ဤပြဿနာကို တိုက်ရိုက်ဖြေရှင်းပေးပါသည်။ အရောင်မှိန်ခြင်း အားနည်းခြင်းသည် အောက်ပါတို့ကို ဖြစ်စေနိုင်သည်-
ဤစံနှုန်းကို မဖြစ်မနေလိုက်နာရန် သတ်မှတ်ထားခြင်းဖြင့် Volvo သည် အတွင်းပိုင်းအစိတ်အပိုင်းများသည် International Organization for Standardization (ISO) နှင့် Society of Automotive Engineers (SAE) ကဲ့သို့သော ပိုမိုကျယ်ပြန့်သော စက်မှုလုပ်ငန်းစည်းမျဉ်းများနှင့် ကိုက်ညီသည့် တင်းကျပ်သော စွမ်းဆောင်ရည်စံနှုန်းများနှင့် ကိုက်ညီကြောင်း သေချာစေသည်။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် "Volvo STD 423-0037 အရောင်မှိန်ခြင်း - ရော်ဘာ၊ ပလတ်စတစ်၊ အထည်အလိပ်၊ ဆေးများနှင့် ဗာနစ်ရှ်များ" စံနှုန်းနှင့်အညီ စီးပွားရေးလုပ်ငန်းများသို့ စမ်းသပ်ဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

