

General Motors Worldwide (GMW) မှ တီထွင်ထားသော “GMW 3283 Schopper ආරක්පදිරියට ක ...” စံနှုန်းတွင် အထည်အလိပ်နှင့် အခြားမော်တော်ကားအတွင်းပိုင်းပစ္စည်းများ၏ ආරිරියට කරියට කරියට කරියට Schopper කරියට කරියට အသုံးပြုသည့် စမ်းသပ်နည်းလမ်းတစ်ခု ပါဝင်ပြီး Schopper කරිරියට කරියට အသုံးပြုသည်။
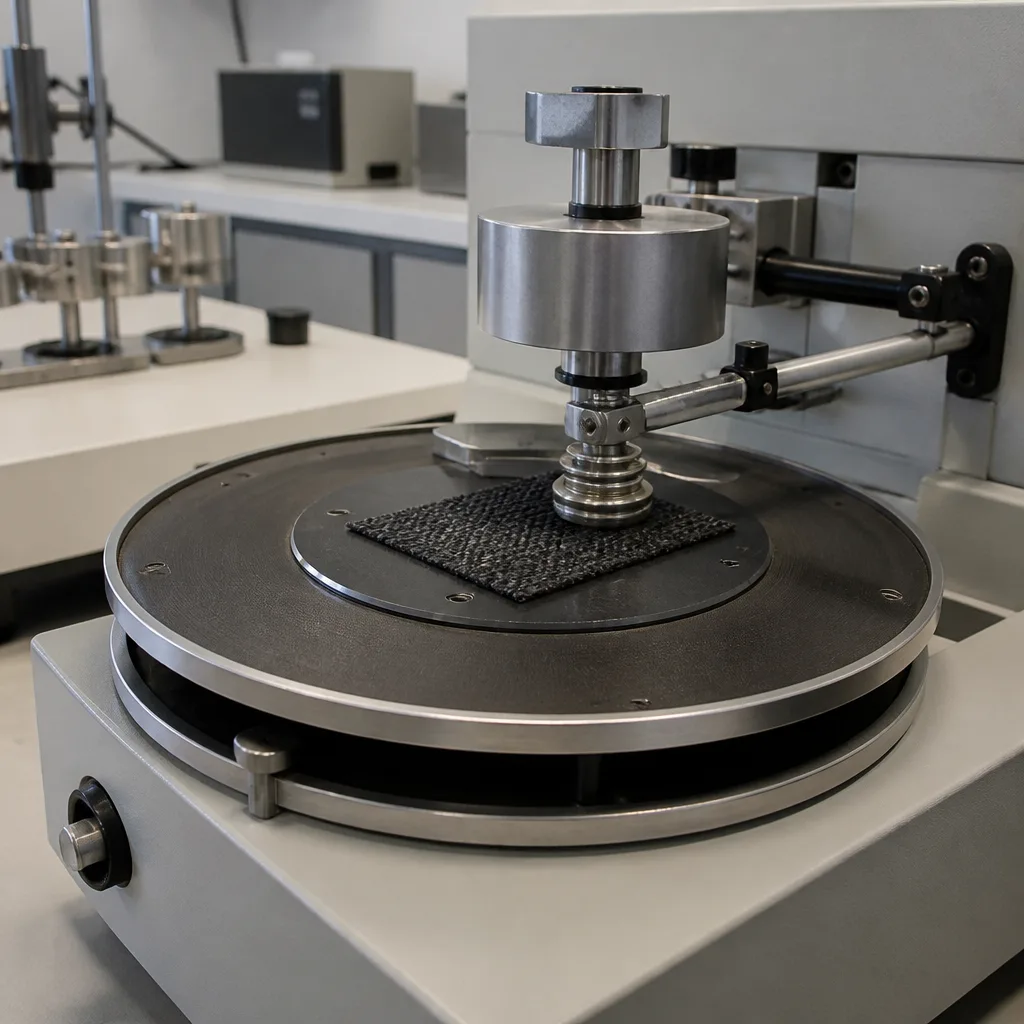
ထိုင်ခုံအထည်များ၊ ကော်ဇောများ၊ အခင်းအကျင်းအထည်များနှင့် အခြားအဖုံးများကဲ့သို့သော မျက်နှာပြင်များသည် ယာဉ်အသုံးပြုနေစဉ်အတွင်း ထပ်ခါတလဲလဲပွတ်တိုက်မှုကို ခံရသောကြောင့် မော်တော်ကားအတွင်းပိုင်းပစ္စည်းများအတွက် ပွတ်တိုက်မှုခံနိုင်ရည်သည် အရေးကြီးသောဂုဏ်သတ္တိတစ်ခုဖြစ်သည်။ GMW 3283 စံနှုန်းသည် ပစ္စည်းတစ်ခုသည် ဤစက်ပိုင်းဆိုင်ရာပွတ်တိုက်မှုအမျိုးအစားကို မည်မျှကောင်းစွာခံနိုင်ရည်ရှိသည်ကို အကဲဖြတ်ရန် ထိန်းချုပ်ထားသောဓာတ်ခွဲခန်းနည်းလမ်းကို ပေးပါသည်။
GMW 3283 စံနှုန်း၏ အဓိကရည်ရွယ်ချက်မှာ မျက်နှာပြင်ပွန်းစားမှုကို ပစ္စည်း၏ခံနိုင်ရည်ကို ဆုံးဖြတ်ရန်ဖြစ်သည်။ ဤစမ်းသပ်မှုသည် နမူနာနှင့် ပွန်းစားမျက်နှာပြင်အကြား ထိန်းချုပ်ထားသော ပွတ်တိုက်မှုကို ဖန်တီးပေးပြီး ရလဒ်အနေဖြင့် ပွန်းစားမှု သို့မဟုတ် အသွင်အပြင်ပြောင်းလဲမှုကို အကဲဖြတ်နိုင်စေပါသည်။ ဤနည်းလမ်းသည် ကြာရှည်ခံမှုနှင့် အသွင်အပြင်ကို ထိန်းသိမ်းရန် အရေးကြီးသည့် မော်တော်ကားအတွင်းပိုင်းပစ္စည်းများအတွက် အထူးသက်ဆိုင်ပါသည်။ အဆင့်မြင့်ဓာတ်ခွဲခန်းများသည် GMW 3283 စံနှုန်းကို Schopper ပွန်းစားမှုစမ်းသပ်မှုအဖြစ် အထူးစာရင်းသွင်းပြီး ၎င်း၏အသုံးချမှုကို ပွန်းစားမှုခံနိုင်ရည်နည်းလမ်းအဖြစ် အတည်ပြုပါသည်။
Schopper နည်းလမ်းသည် အခြေခံအားဖြင့် လည်ပတ်မှုဆိုင်ရာ ဟောင်းနွမ်းမှုအပေါ် အခြေခံသည်။ စမ်းသပ်နမူနာကို လည်ပတ်နေသော စမ်းသပ်ခေါင်းပေါ်တွင် တပ်ဆင်ထားပြီး ပွတ်တိုက်သည့် အစိတ်အပိုင်းတစ်ခုက နမူနာကို ပွတ်တိုက်ပေးသည်။ နမူနာလည်ပတ်သည်နှင့်အမျှ ပွတ်တိုက်သည့် အစိတ်အပိုင်းသည် တန်ဂျယ်လီ ဦးတည်ချက်တွင် ပွတ်တိုက်မှုကို ဖြစ်ပေါ်စေသည်။ ဤထပ်ခါတလဲလဲ စက်ပိုင်းဆိုင်ရာ လုပ်ဆောင်ချက်သည် ပစ္စည်းမျက်နှာပြင်ကို တဖြည်းဖြည်း ဟောင်းနွမ်းစေသည်။ ထို့ကြောင့် စမ်းသပ်မှုသည် ဝန်ဆောင်မှုအခြေအနေများ၏ အရေးကြီးသော ရှုထောင့်တစ်ခုကို တုပသည်။ ထပ်ခါတလဲလဲ ထိတွေ့မှုနှင့် ပွတ်တိုက်မှုသည် အောက်ပါတို့ကို ဖြစ်စေနိုင်သည်-
Schopper နည်းလမ်းသည် အထည်အလိပ်မျက်နှာပြင်များ၏ rotary wear စမ်းသပ်ခြင်းကို လွှမ်းခြုံထားသည့် DIN 53863-2 စံနှုန်းနှင့် ဆက်စပ်နေသော ယေဘုယျ rotary wear နိယာမအပေါ် အခြေခံထားသည်။ GMW 3283 စံနှုန်းကို GME 60345 နှင့် VW/Audi PV 3908 စံနှုန်းများနှင့်အတူ ဤ wear စမ်းသပ်မှုအမျိုးအစား၏ မော်တော်ကားအသုံးချမှုတစ်ခုအဖြစ် အများအားဖြင့် စာရင်းသွင်းထားသည်။
နမူနာ၏ တိကျသော အတိုင်းအတာ၊ ချိန်ညှိမှု လိုအပ်ချက်များ၊ ပွတ်တိုက်ပစ္စည်း၊ ဝန်များ၊ အကဲဖြတ်စံနှုန်းများနှင့် လက်ခံမှု လိုအပ်ချက်များအားလုံးကို GMW 3283 စံနှုန်းတွင် သတ်မှတ်ထားသည်။ ယေဘုယျအားဖြင့်၊ စမ်းသပ်ခြင်းလုပ်ငန်းစဉ်သည် အောက်ပါအဆင့်များကို လိုက်နာသည်။
Schopper ကိရိယာသည် လည်ပတ်ပွတ်တိုက်မှုကို အသုံးပြုပြီး လည်ပတ်မှုဦးတည်ချက်ကို ညီညာစွာ ပွန်းပဲ့မှုရှိမရှိ သေချာစေရန် အခါအားလျော်စွာ ပြောင်းပြန်လှန်နိုင်သည်။
GMW 3283 စံနှုန်းသည် မော်တော်ကားအတွင်းပိုင်း အထည်အလိပ်ပစ္စည်းများနှင့် အထူးသက်ဆိုင်သည်။ အလားအလာရှိသော အသုံးချမှုများတွင် အောက်ပါတို့ပါဝင်သည်-
ဤနည်းလမ်းကို ဧရိယာတစ်ခုလျှင် အလေးချိန်အတွက် GMW 3182 နှင့် စုတ်ပြဲနိုင်စွမ်းအတွက် GMW 3326 ကဲ့သို့သော အခြားပစ္စည်းစမ်းသပ်မှုစံနှုန်းများနှင့် တွဲဖက်အသုံးပြုပြီး မော်တော်ကားအထည်အလိပ်ပစ္စည်းများ၏ လက္ခဏာရပ်များကို ဖော်ထုတ်ရာတွင် ၎င်း၏အခန်းကဏ္ဍမှာ ငြင်းမရနိုင်ပါ။
စမ်းသပ်မှုသည် အဓိကအားဖြင့် မျက်နှာပြင်၏ စက်ပိုင်းဆိုင်ရာ ယိုယွင်းပျက်စီးမှုကို ခံနိုင်ရည်ကို အကဲဖြတ်သည်။ သက်ဆိုင်ရာ သတ်မှတ်ချက်၏ လိုအပ်ချက်များပေါ် မူတည်၍ အကဲဖြတ်ခြင်းတွင် အောက်ပါ ဝိသေသလက္ခဏာများ ပါဝင်နိုင်သည်-
ပွတ်တိုက်မှုခံနိုင်ရည်ကို ဆွဲဆန့်နိုင်အား၊ စုတ်ပြဲနိုင်အား သို့မဟုတ် ခြစ်ရာခံနိုင်ရည်ကဲ့သို့သော အခြားဂုဏ်သတ္တိများနှင့် ခွဲခြားသိမြင်ရန် အရေးကြီးပါသည်။ ပစ္စည်းတစ်ခုသည် ဆွဲဆန့်နိုင်အားမြင့်မားသော်လည်း မျက်နှာပြင်ပွတ်တိုက်မှုကို ခံနိုင်ရည်နည်းပါးနိုင်သည်။
မော်တော်ကားအတွင်းပိုင်းများသည် စက်ပိုင်းဆိုင်ရာထိတွေ့မှုများနှင့် အဆက်မပြတ်ထိတွေ့နေရသည်။ ထိုင်ခုံမျက်နှာပြင်များ၊ ကြမ်းခင်းအဖုံးများနှင့် အခင်းအကာပစ္စည်းများကို ခရီးသည်များ၊ အဝတ်အစား၊ ခရီးဆောင်အိတ်၊ ဖိနပ်နှင့် အခြားအရာဝတ္ထုများက ပွတ်တိုက်မိနိုင်သည်။ ပွတ်တိုက်မှုခံနိုင်ရည်မလုံလောက်သော ပစ္စည်းတစ်ခုသည် အစပိုင်းတွင် ဆွဲဆောင်မှုရှိသော အသွင်အပြင်ရှိသော်လည်း စောစီးစွာယိုယွင်းပျက်စီးသွားနိုင်သည်။ ထို့ကြောင့် GMW 3283 စံနှုန်းသည် ထုတ်လုပ်သူများနှင့် ပေးသွင်းသူများအား အောက်ပါတို့တွင် ကူညီပေးသည်-
ယာဉ်တစ်စီး၏ မျှော်မှန်းထားသော ဝန်ဆောင်မှုသက်တမ်းတစ်လျှောက်လုံး ပစ္စည်းတစ်ခုသည် ထပ်ခါတလဲလဲ ပွတ်တိုက်မှုကို ခံရသည့်အခါ ဝတ်ဆင်မှုစမ်းသပ်မှုသည် အထူးအရေးကြီးပါသည်။
GMW 3283 စံနှုန်းကို အခြားမော်တော်ကားပွန်းပဲ့မှုစမ်းသပ်မှုများနှင့် မရောထွေးသင့်ပါ။ စံနှုန်းအမျိုးမျိုးသည် ပွန်းပဲ့မှုယန္တရားအမျိုးမျိုးကို အသုံးပြုကြသည်။ ဥပမာအားဖြင့်၊ ဓာတ်ခွဲခန်းအချို့က GMW 3208 စံနှုန်းကို အခြားလည်ပတ်ပွန်းပဲ့မှုနည်းလမ်းအမျိုးအစားတစ်ခုအဖြစ် ဖော်ပြကြပြီး GMW 3283 စံနှုန်းကို Schopper ပွန်းပဲ့မှုစမ်းသပ်မှုအဖြစ် အတိအကျသတ်မှတ်ထားသည်။
Schopper နည်းလမ်းသည် အောက်ပါစံနှုန်းများနှင့်လည်း ဆက်စပ်နေသည်။
ဤဆက်နွယ်မှုသည် မတူညီသော မူရင်းပစ္စည်းထုတ်လုပ်သူ၏ လိုအပ်ချက်များကို နှိုင်းယှဉ်သည့်အခါ အသုံးဝင်သော်လည်း၊ နည်းလမ်းများကို အလိုအလျောက် အပြန်အလှန်လဲလှယ်နိုင်သည်ဟု မယူဆသင့်ပါ။ အသေးစိတ်စမ်းသပ်မှုအခြေအနေများနှင့် အကဲဖြတ်စံနှုန်းများသည် စံနှုန်းများအကြား ကွဲပြားနိုင်သည်။
GMW 3283 စံနှုန်းအတွက် Schopper ဟောင်းနွမ်းမှုစမ်းသပ်စက်ကို အသုံးပြုသည်။ ပုံမှန်ပစ္စည်းကိရိယာများတွင် အောက်ပါတို့ပါဝင်သည်-
အောက်ပါတို့အပါအဝင် ကန့်သတ်ချက်များစွာသည် ဟောင်းနွမ်းမှုရလဒ်များကို လွှမ်းမိုးနိုင်သည်-
GMW 3283 စံနှုန်းကို မော်တော်ကားထုတ်ကုန် ဖွံ့ဖြိုးတိုးတက်မှု၏ အဆင့်အမျိုးမျိုးတွင် အသုံးပြုသည်။ ပစ္စည်းရွေးချယ်မှုအတွင်း၊ ၎င်းသည် အင်ဂျင်နီယာများအား မတူညီသော အထည်အလိပ်ဖွဲ့စည်းပုံများကို နှိုင်းယှဉ်ရန် ကူညီပေးနိုင်သည်။ ဖွံ့ဖြိုးတိုးတက်မှုအတွင်း၊ ၎င်းသည် ကြာရှည်ခံမှုကို မြှင့်တင်ပေးသည့် ချည်မျှင်၊ အပေါ်ယံလွှာ၊ ကျောထောက်နောက်ခံ သို့မဟုတ် အပြီးသတ်ခြင်းဆိုင်ရာ ပြောင်းလဲမှုများကို ဖော်ထုတ်နိုင်သည်။ ထုတ်လုပ်မှုအတွင်း၊ ထောက်ပံ့ပေးထားသော ပစ္စည်းသည် လိုအပ်သော စွမ်းဆောင်ရည်အတိုင်းအတာအတွင်း ရှိနေကြောင်း အတည်ပြုရန် အရည်အသွေးထိန်းချုပ်မှုစမ်းသပ်မှုကို ပေးနိုင်သည်။ ထို့ကြောင့်၊ ဤနည်းလမ်းသည် နောက်ဆုံးလက်ခံမှုအတွက်သာမက နှိုင်းယှဉ်ပစ္စည်းဖွံ့ဖြိုးတိုးတက်မှုအတွက်ပါ အသုံးဝင်သည်။
အဆုံးသတ်အနေနဲ့ GMW 3283 စံနှုန်းဟာ မော်တော်ကားပေးသွင်းသူတွေအတွက် ကြာရှည်ခံမှု၊ အသွင်အပြင်ထိန်းသိမ်းမှုနဲ့ နေ့စဉ်ပွတ်တိုက်မှုဒဏ်ခံနိုင်ရည်ရှိမှုတို့ဟာ အရေးကြီးတဲ့စွမ်းဆောင်ရည်လိုအပ်ချက်တွေဖြစ်တဲ့ အတွင်းခန်းအထည်အလိပ်တွေနဲ့ အခြားပစ္စည်းတွေကို ရွေးချယ်အတည်ပြုတဲ့အခါနဲ့ အတည်ပြုတဲ့အခါ အထူးတန်ဖိုးရှိပါတယ်။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် GMW 3283 စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

