

General Motors Worldwide (GMW) မှ တီထွင်ထားသော “ဆေးသုတ်ထားသော သတ္တု သို့မဟုတ် ပလတ်စတစ် မျက်နှာပြင်များ၏ ခြောက်သွေ့မှု ဒီဂရီကို ဆုံးဖြတ်ရန်အတွက် GMW 15891 အရည်ပွတ်တိုက်နည်းလမ်း” စံနှုန်းသည် ဆေးသုတ်ထားသော သတ္တု သို့မဟုတ် ပလတ်စတစ် မျက်နှာပြင်များ၏ ခြောက်သွေ့မှု ဒီဂရီကို ဆုံးဖြတ်ရန်အတွက် အရည်ပွတ်တိုက်နည်းလမ်းကို ထည့်သွင်းထားသော အင်ဂျင်နီယာစံနှုန်းတစ်ခုဖြစ်သည်။ ဤနည်းလမ်းကို အော်ဂဲနစ်အပေါ်ယံလွှာသည် သတ်မှတ်ထားသော အရည်တစ်မျိုးအပေါ် ၎င်း၏ခံနိုင်ရည်ကို စစ်ဆေးခြင်းဖြင့် လုံလောက်စွာ ခြောက်သွေ့မှုရှိမရှိ အကဲဖြတ်ရန် အသုံးပြုသည်။ ဤစံနှုန်းသည် မော်တော်ကားဆေးသုတ်ထားသော အစိတ်အပိုင်းများနှင့် ထုတ်လုပ်မှု အရည်အသွေးထိန်းချုပ်မှုအတွက် အထူးအရေးကြီးပါသည်။
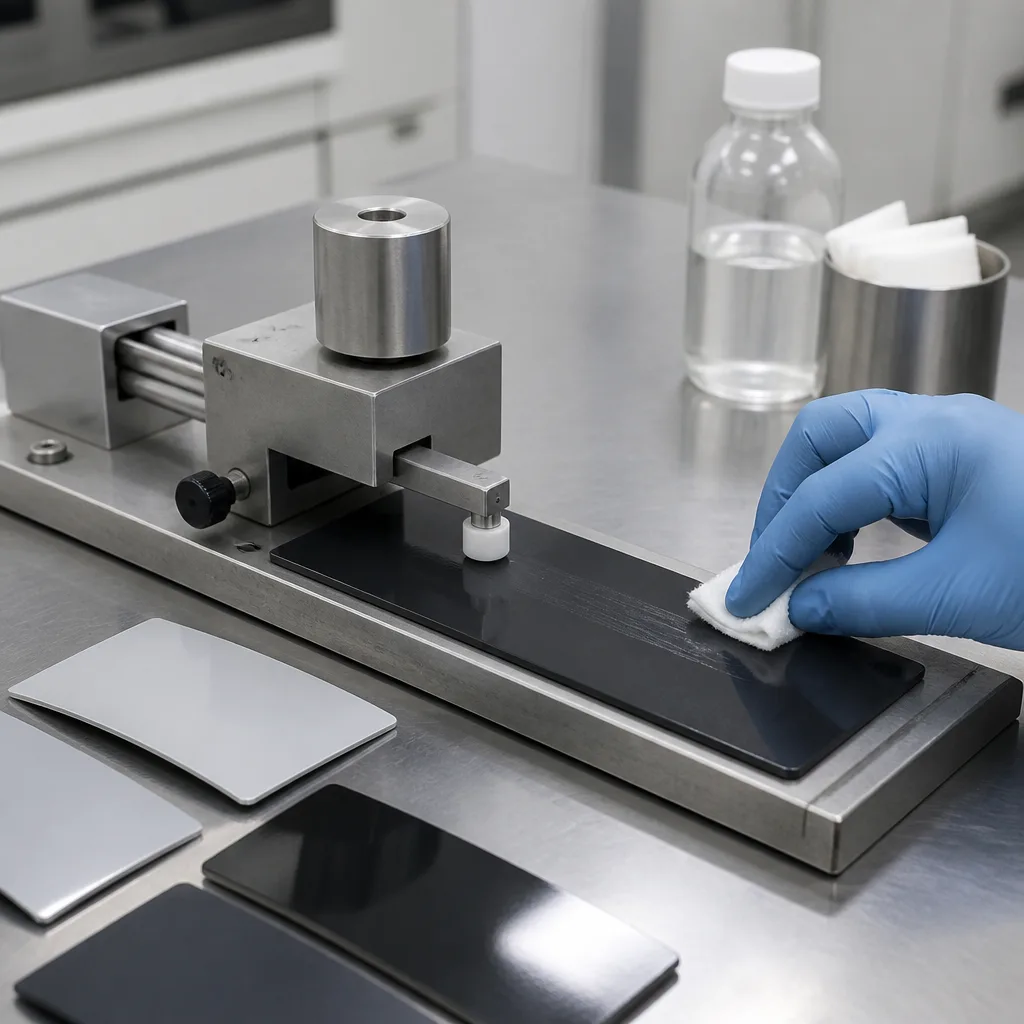
GMW 15891 စံနှုန်း၏ အဓိကရည်ရွယ်ချက်မှာ ဆေး သို့မဟုတ် အပေါ်ယံလွှာတစ်ခု၏ အရည်ပျော်ပစ္စည်း ပွတ်တိုက်မှုခံနိုင်ရည်ကို တိုင်းတာခြင်းဖြင့် ၎င်း၏ ခြောက်သွေ့မှုအတိုင်းအတာကို ဆုံးဖြတ်ရန်ဖြစ်သည်။ ခြောက်သွေ့နေစဉ်အတွင်း အပေါ်ယံလွှာသည် အရည်ပျော်ပစ္စည်းများနှင့် စက်ပိုင်းဆိုင်ရာလုပ်ငန်းစဉ်များအပေါ် ၎င်း၏ခံနိုင်ရည်ကို မြှင့်တင်ပေးသည့် ဓာတုဗေဒပြောင်းလဲမှုများကို ကြုံတွေ့ရသည်။ လုံလောက်စွာ မခြောက်သွေ့သော အပေါ်ယံလွှာသည် သင့်လျော်သော အရည်ပျော်ပစ္စည်းနှင့် ထိတွေ့သောအခါ ပျော့ပျောင်းသွားခြင်း၊ ပျော်ဝင်ခြင်း၊ ပွတ်တိုက်မှုပစ္စည်းထဲသို့ စိမ့်ဝင်ခြင်း သို့မဟုတ် အခြားနည်းဖြင့် ယိုယွင်းပျက်စီးသွားခြင်း ဖြစ်နိုင်သည်။
အဆုံးသတ်အနေနဲ့ ဒီစမ်းသပ်မှုဟာ အပေါ်ယံလွှာပြုလုပ်ခြင်းလုပ်ငန်းစဉ်ဟာ လိုအပ်တဲ့ အခြောက်ခံမှုအဆင့်ကို ရောက်ရှိခဲ့ခြင်းရှိမရှိ စစ်ဆေးဖို့ အတော်လေးရိုးရှင်းတဲ့နည်းလမ်းတစ်ခုကို ပေးစွမ်းပါတယ်။ ဒီနည်းလမ်းကို ဓာတ်ခွဲခန်းနဲ့ ထုတ်လုပ်မှုဆိုင်ရာ နေရာနှစ်ခုလုံးမှာ အသုံးပြုနိုင်ပါတယ်။
GMW 15891 စံနှုန်းသည် ဆေးသုတ်ထားသော သတ္တု သို့မဟုတ် ပလတ်စတစ် မျက်နှာပြင်များနှင့် ဆက်စပ်စမ်းသပ်မှုပြားများအတွက် အကျုံးဝင်ပါသည်။ ဤနည်းလမ်းကို မတူညီသော အပေါ်ယံလွှာစနစ်များအတွက် အသုံးပြုနိုင်ပြီး သီးခြား အပေါ်ယံလွှာနည်းပညာအတွက် သင့်လျော်သော ပျော်ရည်ကို ရွေးချယ်ပါသည်။ ပျော်ရည်ကို ဆေးပေးသွင်းသူနှင့် General Motors မှ များသောအားဖြင့် သဘောတူညီထားလေ့ရှိသည်။ ထို့ကြောင့် ဤနည်းလမ်းသည် အောက်ပါ အပေါ်ယံလွှာအမျိုးအစားများအတွက် အကျုံးဝင်နိုင်ပါသည်။
အကဲဖြတ်နည်းလမ်းနှင့် အဆင့်သတ်မှတ်ခြင်းစံနှုန်းများသည် စစ်ဆေးနေသော အပေါ်ယံလွှာအမျိုးအစားပေါ်တွင် မူတည်နိုင်သည်။
ဖော်ပြထားသော စမ်းသပ်နည်းလမ်း၏ အခြေခံမူမှာ ရိုးရှင်းပါသည်- ကုသထားသော အပေါ်ယံလွှာသည် ကောင်းစွာ မကုသထားသော အပေါ်ယံလွှာထက် သတ်မှတ်ထားသော ပျော်ရည်၏ အကျိုးသက်ရောက်မှုများကို ပိုမိုကောင်းမွန်စွာ ခံနိုင်ရည်ရှိရမည်။ အဝတ်စတစ်ပိုင်းကို ခေါက်ပြီး သတ်မှတ်ထားသော ပျော်ရည်ဖြင့် စိုစွတ်စေသည်။ ပိုလျှံသော ပျော်ရည်ကို ဖယ်ရှားပြီး အဝတ်စကို အပေါ်ယံလွှာမျက်နှာပြင်ပေါ်တွင် ရှေ့တိုးနောက်ငင် ထိန်းချုပ်ထားသော လှုပ်ရှားမှုများဖြင့် ပွတ်တိုက်သည်။ ပွတ်တိုက်မှုလှုပ်ရှားမှုမှာ ခန့်မှန်းခြေအားဖြင့် ၂၅-၅၀ မီလီမီတာဖြစ်ပြီး စမ်းသပ်မှုတွင် ပွတ်တိုက်မှု ၁၀ စုံ ပါဝင်သည်။ ထိတွေ့ဧရိယာသည် အနည်းဆုံး အချင်း ၁၆ မီလီမီတာ ရှိရမည်။ ပွတ်တိုက်မှုလုပ်ငန်းစဉ်ပြီးနောက် အပေါ်ယံလွှာနှင့် ပွတ်တိုက်အဝတ်စ နှစ်ခုလုံးကို အပေါ်ယံလွှာဖယ်ရှားခြင်း သို့မဟုတ် လွှဲပြောင်းခြင်း၏ အထောက်အထားရှိမရှိ စစ်ဆေးသည်။
ဖြစ်နိုင်သည့်နေရာတွင် နမူနာများကို တကယ့်ထုတ်လုပ်မှု အစိတ်အပိုင်းမှ တိုက်ရိုက်ယူပါသည်။ အစိတ်အပိုင်း၏ ဂျီသြမေတြီနှင့် အတိုင်းအတာများသည် စမ်းသပ်မှုကို မှန်ကန်စွာလုပ်ဆောင်နိုင်စေရမည်။ တကယ့်အစိတ်အပိုင်းကို စမ်းသပ်ရန် လက်တွေ့မကျသည့်အခါ ကိုယ်စားပြု စမ်းသပ်ပြားများကို ပြင်ဆင်နိုင်သည်။ ဤပြားများသည် ထုတ်လုပ်မှု အစိတ်အပိုင်း၏ အဓိကဝိသေသလက္ခဏာများကို ပြန်လည်ထုတ်လုပ်သင့်သည်။ ၎င်းတို့တွင် အောက်ပါတို့ ပါဝင်သည်-
ဤချဉ်းကပ်မှုသည် ဆက်စပ်မှုမရှိသော ဓာတ်ခွဲခန်းနမူနာထက် စမ်းသပ်ပြားသည် အမှန်တကယ်ထုတ်လုပ်မှုအပေါ်ယံလွှာစနစ်ကို ကိုယ်စားပြုကြောင်း သေချာစေရန် ကူညီပေးသည်။
ပုံမှန် GMW 15891 အကဲဖြတ်မှုတစ်ခုသည် အောက်ပါအဆင့်များကို လိုက်နာသည်-
ဤစမ်းသပ်မှုသည် ပျော်ရည်ခံနိုင်ရည်ကို ယေဘုယျအကဲဖြတ်ခြင်းထက် အပေါ်ယံလွှာခြောက်သွေ့ခြင်း၏ စံသတ်မှတ်ထားပြီး ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်သော ညွှန်ပြချက်တစ်ခု ပေးရန် ရည်ရွယ်ပါသည်။
ရလဒ်ကို အဓိကအားဖြင့် အပေါ်ယံလွှာပျက်စီးမှု သို့မဟုတ် အပေါ်ယံလွှာလွှဲပြောင်းမှုအတိုင်းအတာကို စစ်ဆေးခြင်းဖြင့် ဆုံးဖြတ်သည်။ အဓိကလေ့လာတွေ့ရှိချက်များတွင် အောက်ပါတို့ပါဝင်နိုင်သည်-
GMW 15891 စံနှုန်းသည် အပေါ်ယံလွှာအမျိုးအစားပေါ် မူတည်၍ မတူညီသော အကဲဖြတ်စံနှုန်းများကို အသုံးပြုသည်။ ယေဘုယျအားဖြင့် electroplating၊ priming၊ conductive priming နှင့် single-layer coating ကဲ့သို့သော စနစ်များအတွက် သီးခြားဇယားများကို အသုံးပြုပြီး အခြားဇယားတစ်ခုမှာ clear coatings များပါသည့် နမူနာများအတွက် အကျုံးဝင်သည်။
GMW 15891 စံနှုန်းသည် အရေးကြီးပါသည်၊ အဘယ်ကြောင့်ဆိုသော် သင့်လျော်သော အပေါ်ယံအလွှာ ခြောက်သွေ့ခြင်းသည် ဆေးသုတ်ထားသော မော်တော်ကားအစိတ်အပိုင်းများ၏ စွမ်းဆောင်ရည်နှင့် တာရှည်ခံမှုနှင့် တိုက်ရိုက်ဆက်စပ်နေသောကြောင့်ဖြစ်သည်။ မှားယွင်းစွာ ခြောက်သွေ့သော အပေါ်ယံအလွှာသည် အောက်ပါတို့ကို ခံနိုင်ရည်ကို လျော့ကျစေနိုင်သည်-
မြင်သာစွာလက်ခံနိုင်ဖွယ်ရှိသော အပေါ်ယံလွှာတစ်ခုသည် လုံလောက်စွာ မပျောက်ကင်းနိုင်သေးဘဲ ဖြစ်နိုင်သည်။ အရည်ပျော်ပစ္စည်းပွတ်တိုက်မှုစမ်းသပ်မှုများသည် ၎င်းကို ထောက်လှမ်းရန် လက်တွေ့ကျသောနည်းလမ်းတစ်ခုကို ပေးပါသည်။ ဤနည်းလမ်းကို မော်တော်ကားစမ်းသပ်ခြင်းနှင့် အသိအမှတ်ပြုလက်မှတ်အစီအစဉ်များအောက်တွင် လည်ပတ်နေသော ဓာတ်ခွဲခန်းများမှလည်း အသုံးပြုကြသည်။ ဥပမာအားဖြင့်၊ အသိအမှတ်ပြုဓာတ်ခွဲခန်းများသည် အရည်ပျော်စမ်းသပ်မှုနှင့် အရည်ပျော်ပစ္စည်းပွတ်တိုက်မှုစမ်းသပ်မှုအတွက် GMW 15891 စံနှုန်းကို စာရင်းပြုစုထားသည်။
GMW 15891 စံနှုန်းသည် မော်တော်ကားထုတ်လုပ်မှု၏ အဆင့်အမျိုးမျိုးတွင် သက်ဆိုင်ပါသည်။
ထုတ်လုပ်မှုဆိုင်ရာ ကိန်းရှင်များစွာသည် အပေါ်ယံလွှာ၏ နောက်ဆုံးအအေးခံမှုကို သက်ရောက်မှုရှိနိုင်သည်-
ထို့ကြောင့် GMW 15891 နိမ့်သောရလဒ်ကို သီးခြားအဓိပ္ပာယ်ဖွင့်ဆိုမည့်အစား အပေါ်ယံလွှာလုပ်ငန်းစဉ်ကန့်သတ်ချက်များနှင့် တွဲဖက်၍ ယေဘုယျအားဖြင့် အကဲဖြတ်သင့်သည်။
GMW 15891 စံနှုန်းသည် ပိုမိုကျယ်ပြန့်သော မော်တော်ကားအပေါ်ယံလွှာစွမ်းဆောင်ရည်အစီအစဉ်၏ အစိတ်အပိုင်းတစ်ခုဖြစ်သည်။ အခြားစမ်းသပ်မှုများသည် ကပ်ငြိမှု၊ ပွတ်တိုက်မှု၊ ထိခိုက်မှုခံနိုင်ရည်၊ ဓာတုဗေဒခံနိုင်ရည်၊ ချေးခံနိုင်ရည်၊ မာကျောမှုနှင့် အသွင်အပြင်ကဲ့သို့သော ဂုဏ်သတ္တိများကို စစ်ဆေးနိုင်သည်။ ဥပမာအားဖြင့်၊ GMW 14829 စံနှုန်းသည် ဆေးသားအပေါ်ယံလွှာများ၏ တိပ်ကပ်ငြိမှုကို ကိုင်တွယ်ဖြေရှင်းပြီး GMW 14700 စံနှုန်းသည် အပေါ်ယံလွှာများ၏ ကျောက်တုံးအစအနခံနိုင်ရည်ကို ကိုင်တွယ်ဖြေရှင်းသည်။ GMW 15891 စံနှုန်းသည် ဤနည်းလမ်းများနှင့် ကွာခြားသည်၊ အဘယ်ကြောင့်ဆိုသော် ၎င်း၏ အဓိကရည်ရွယ်ချက်မှာ ပျော်ရည်ပွတ်တိုက်ခြင်းဖြင့် အပေါ်ယံလွှာခြောက်သွေ့ခြင်းကို အထူးအကဲဖြတ်ရန်ဖြစ်သောကြောင့် ဖြစ်သည်။
အကျဉ်းချုပ်အားဖြင့် GMW 15891 စံနှုန်းဖြင့် သတ်မှတ်ထားသော နည်းလမ်းသည် ဆေးသုတ်ထားသော မျက်နှာပြင်ကို ထိန်းချုပ်ထားသော ပျော်ရည်ပွတ်တိုက်မှုလုပ်ငန်းစဉ်သို့ ပေးပို့ပြီး ရလဒ်အနေဖြင့် အပေါ်ယံလွှာအခြေအနေနှင့် ဆေးလွှဲပြောင်းမှုကို အကဲဖြတ်သည်။ မော်တော်ကားအပေါ်ယံလွှာများ၏ ရည်ရွယ်ထားသော ကြာရှည်ခံမှုနှင့် ခံနိုင်ရည်ကို ရရှိရန် လုံလောက်သော ခြောက်သွေ့မှုသည် မရှိမဖြစ်လိုအပ်သောကြောင့် ဤစံနှုန်းသည် ဆေးသုတ်လုပ်ငန်းစဉ် ဖွံ့ဖြိုးတိုးတက်မှု၊ ပစ္စည်းအတည်ပြုချက်၊ ထုတ်လုပ်မှုအရည်အသွေးထိန်းချုပ်မှုနှင့် ပြဿနာရှာဖွေခြင်းအတွက် အသုံးဝင်ပါသည်။
အတိုချုပ်ပြောရလျှင် စမ်းသပ်နည်းလမ်းသည် အရေးကြီးသော ထုတ်လုပ်မှုမေးခွန်းတစ်ခုကို ဖြေဆိုပေးသည်- မော်တော်ကားအပေါ်ယံလွှာသည် အရည်ပျော်ပစ္စည်းထိတွေ့မှုကို လိုအပ်သောခံနိုင်ရည်ရှိစေရန် လုံလောက်စွာ ခြောက်သွေ့သွားပြီလားဆိုသည့်အချက်ဖြစ်သည်။ ၎င်းသည် GMW 15891 စံနှုန်းကို ဆေးသုတ်ထားသော သတ္တုနှင့် ပလတ်စတစ် မော်တော်ကားအစိတ်အပိုင်းများအတွက် အဖိုးတန် အရည်အသွေးထိန်းချုပ်မှုကိရိယာတစ်ခုဖြစ်စေသည်။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် GMW 15891 စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

