

General Motors Worldwide (GMW) မှ တီထွင်ထားသော “GMW 3286 Neutral Salt Spray Corrosion Test” စံနှုန်းသည် အင်ဂျင်နီယာစံနှုန်းတစ်ခုဖြစ်ပြီး ကြားနေဆားဖြန်းခြင်း (NSS) စမ်းသပ်မှုမှတစ်ဆင့် သတ္တုပစ္စည်းများ၊ အပေါ်ယံလွှာများနှင့် အပြီးသတ်အစိတ်အပိုင်းများ၏ ချေးခံနိုင်ရည်ကို အကဲဖြတ်ရန် လုပ်ထုံးလုပ်နည်းတစ်ခုပါဝင်သည်။ ဤလုပ်ထုံးလုပ်နည်းကို မော်တော်ကားပစ္စည်းများနှင့် အစိတ်အပိုင်းများအတွက် ထိန်းချုပ်ထားပြီး ထပ်ခါတလဲလဲလုပ်ဆောင်နိုင်သော အရှိန်မြှင့်ထားသော ချေးပတ်ဝန်းကျင်ကို ပေးစွမ်းရန် ဒီဇိုင်းထုတ်ထားသည်။
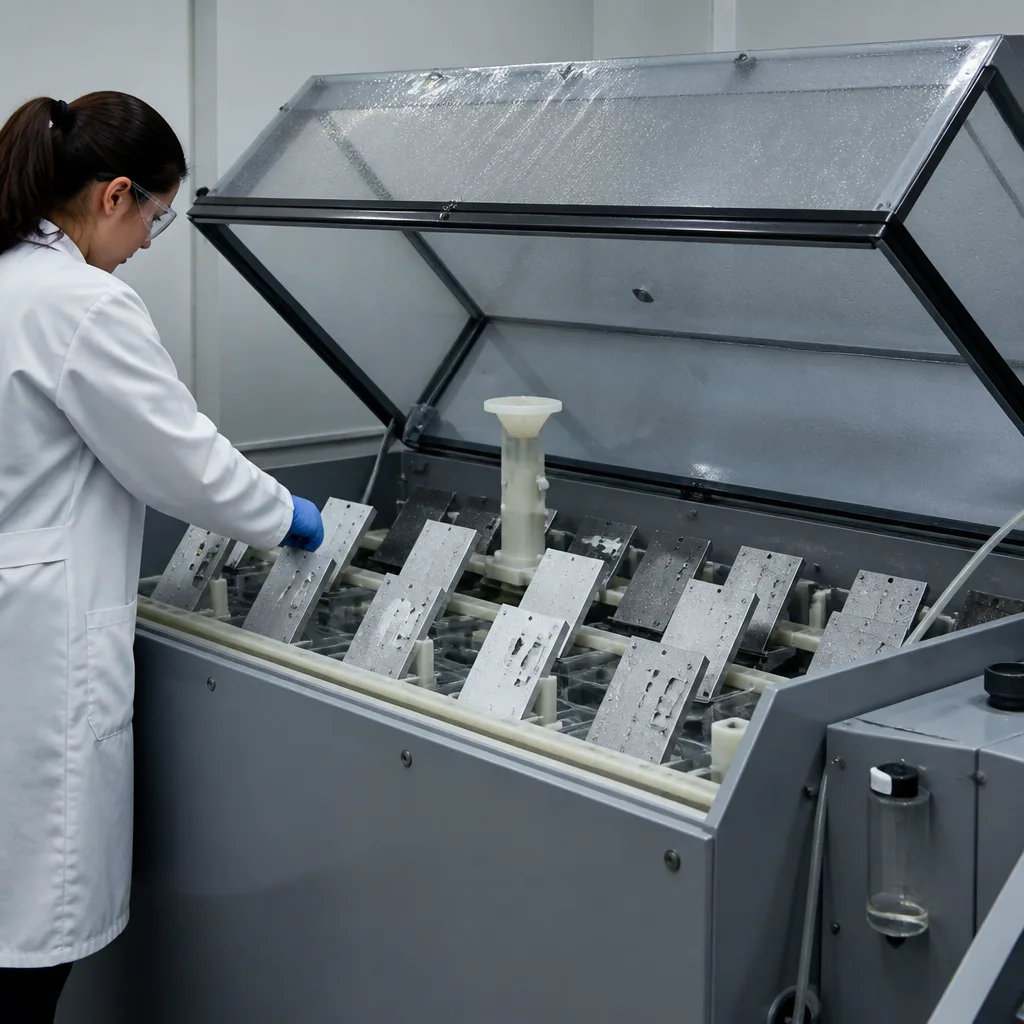
မော်တော်ကား အစိတ်အပိုင်းများသည် အသုံးပြုနေစဉ်အတွင်း အစိုဓာတ်၊ လမ်းဆား၊ စိုထိုင်းဆနှင့် အခြားချေးတက်စေသော အညစ်အကြေးများနှင့် ထိတွေ့လေ့ရှိသည်။ ဤအခြေအနေများသည် သံချေးတက်ခြင်း၊ အပေါ်ယံလွှာ ယိုယွင်းပျက်စီးခြင်း၊ ကပ်ငြိမှု ဆုံးရှုံးခြင်း၊ အရောင်ပြောင်းခြင်းနှင့် နောက်ဆုံးတွင် လုပ်ဆောင်နိုင်စွမ်း ချို့ယွင်းခြင်းတို့ကို ဖြစ်ပေါ်စေနိုင်သည်။ GMW 3286 စံနှုန်းသည် ကလိုရိုက်ကြောင့် ဖြစ်ပေါ်လာသော ချေးတက်ခြင်းကို အရှိန်မြှင့်ရန်အတွက် စံသတ်မှတ်ထားသော ဓာတ်ခွဲခန်းနည်းလမ်းကို ပံ့ပိုးပေးသောကြောင့် ပစ္စည်း သို့မဟုတ် အပေါ်ယံလွှာ၏ အကာအကွယ်စွမ်းဆောင်ရည်ကို ထိန်းချုပ်ထားသောကာလအတွင်း အကဲဖြတ်နိုင်သည်။ ထို့ကြောင့် ပစ္စည်းဖွံ့ဖြိုးတိုးတက်မှု၊ အပေါ်ယံလွှာ အရည်အချင်းပြည့်မီမှု၊ ပေးသွင်းသူ အတည်ပြုခြင်း၊ အရည်အသွေးထိန်းချုပ်မှုနှင့် ချေးတက်ခြင်းစွမ်းဆောင်ရည် နှိုင်းယှဉ်ခြင်းအတွက် အသုံးဝင်ပါသည်။
ဤစမ်းသပ်နည်းလမ်းသည် ထိန်းချုပ်ထားသော သံချေးခန်းအတွင်းရှိ ရေဓာတ်ပါဝင်သည့် ဆိုဒီယမ်ကလိုရိုက် ပျော်ရည်၏ စဉ်ဆက်မပြတ် အမှုန်အမွှားများကို နမူနာများတွင် ထိတွေ့စေသည်။ ဆားပျော်ရည်သည် ဓာတုဗေဒဆိုင်ရာ မျက်နှာပြင်များ၏ သံချေးတက်ခြင်းကို အရှိန်မြှင့်ပေးသည့် ရန်လိုသော ကလိုရိုက်ပါဝင်သော လေထုကို ဖန်တီးပေးသည်။ စမ်းသပ်နမူနာကို ၎င်း၏ အဓိကမျက်နှာပြင်သည် ဒေါင်လိုက်မှ ၁၅ ဒီဂရီမှ ၃၀ ဒီဂရီခန့်ထောင့်တွင် ဆားအမှုန်အမွှားများနှင့် ထိတွေ့နေစေရန် ပုံမှန်အားဖြင့် ထားရှိသော်လည်း တာဝန်ရှိသော ပါတီများက သဘောတူပါက အခြားဦးတည်ချက်များကို အသုံးပြုနိုင်သည်။ သတ်မှတ်ထားသော ပြင်ပပတ်ဝန်းကျင်ကို တိုက်ရိုက်ပြန်လည်ထုတ်လုပ်မည့်အစား စမ်းသပ်မှုသည် ထိန်းချုပ်ထားပြီး ပြန်လည်ထုတ်လုပ်နိုင်သော သံချေးတက်သည့်ပတ်ဝန်းကျင်ကို ပြန်လည်ဖန်တီးရန် ရည်ရွယ်သည်။
GMW 3286 စံနှုန်းသည် စမ်းသပ်မှုများအကြား ညီညွတ်မှုရှိစေရန်အတွက် အမျိုးမျိုးသော ကန့်သတ်ချက်များကို စစ်ဆေးသည်-
GMW 3286 စံနှုန်းသည် အကာအကွယ်အလွှာများ သို့မဟုတ် မျက်နှာပြင်ကုသမှုများပါရှိသော အစိတ်အပိုင်းများအပါအဝင် သတ္တုအောက်ခံများနှင့် အစိတ်အပိုင်းများအတွက် သက်ဆိုင်ပါသည်။ မော်တော်ကားအသုံးချမှုများ၏ ဥပမာများတွင် အောက်ပါတို့ပါဝင်သည်-
နမူနာ၏ တိကျသောဖွဲ့စည်းပုံ၊ ထိတွေ့မှုအချိန်နှင့် လက်ခံမှုစံနှုန်းများကို ယေဘုယျအားဖြင့် သက်ဆိုင်ရာ အစိတ်အပိုင်းသတ်မှတ်ချက်၊ ပုံဆွဲခြင်း သို့မဟုတ် အင်ဂျင်နီယာလိုအပ်ချက်ဖြင့် ဆုံးဖြတ်ကြသည်။
ထိတွေ့ပြီးနောက်၊ နမူနာများကို သံချေးတက်ခြင်းနှင့် ယိုယွင်းပျက်စီးခြင်းလက္ခဏာများ ရှိမရှိ စစ်ဆေးသည်။ ထုတ်ကုန်လိုအပ်ချက်ပေါ် မူတည်၍ အကဲဖြတ်ခြင်းတွင် အောက်ပါတို့ ပါဝင်နိုင်သည်-
GMW 3286 စံနှုန်းသည် ဆားဖြန်းခြင်းလုပ်ငန်းစဉ်ကို သတ်မှတ်သည်။ သက်ဆိုင်ရာ အစိတ်အပိုင်း သို့မဟုတ် ပစ္စည်းသတ်မှတ်ချက်ဖြင့် သီးခြားလက်ခံမှုစံနှုန်းများကို သတ်မှတ်နိုင်သည်။
ဤစံနှုန်းသည် မော်တော်ကားလုပ်ငန်းတွင် ကျယ်ကျယ်ပြန့်ပြန့်အသုံးပြုသည့် ကြားနေဆားဖြန်းချေးခြင်းလုပ်ငန်းစဉ်များ မိသားစုတွင် ပါဝင်သည်။ ဓာတ်ခွဲခန်းများသည် ဆားဖြန်းစမ်းသပ်မှုအတွက် ASTM B117၊ ISO 9227 နှင့် JIS Z 2371 စံနှုန်းများနှင့်အတူ မကြာခဏ စာရင်းပြုစုလေ့ရှိသည်။ သို့သော် ဤစံနှုန်းများကို အလိုအလျောက် လဲလှယ်အသုံးပြုနိုင်သည်ဟု မယူဆသင့်ပါ။ အခြေခံမူသည် အလားတူဖြစ်သော်လည်း သတ်မှတ်ထားသော ဖြေရှင်းချက်ပြင်ဆင်မှု၊ အခန်းလိုအပ်ချက်များ၊ နမူနာစီစဉ်မှု၊ စောင့်ကြည့်ခြင်းလိုအပ်ချက်များ၊ ထိတွေ့မှုအချိန်နှင့် အကဲဖြတ်စံနှုန်းများသည် ကွဲပြားနိုင်သည်။
GMW 3286 စံနှုန်းကို GM 4298P စံနှုန်းဟောင်းတွင် ဖော်ပြထားသော ကြားနေဆားဖြန်းစမ်းသပ်မှု၏ General Motors ၏ ဆက်ခံသူအဖြစ် ဖော်ပြထားသည်။
GMW 3286 စံနှုန်းသည် မော်တော်ကားအစိတ်အပိုင်းများအတွက် သံချေးကာကွယ်မှုသည် အရေးကြီးသော ကြာရှည်ခံမှုလိုအပ်ချက်တစ်ခုဖြစ်သောကြောင့် အရေးကြီးပါသည်။ အသစ်ဖြစ်သည့်အခါ မှန်ကန်စွာလုပ်ဆောင်သော အစိတ်အပိုင်းတစ်ခုသည် ၎င်း၏သတ္တုအောက်ခံ သို့မဟုတ် အကာအကွယ်အပေါ်ယံလွှာသည် ကလိုရိုက်ထိတွေ့မှုကို လုံလောက်စွာခံနိုင်ရည်မရှိပါက သိသာထင်ရှားသော ယိုယွင်းပျက်စီးမှုကို ကြုံတွေ့ရနိုင်သည်။ ဤလုပ်ထုံးလုပ်နည်းသည် အောက်ပါနယ်ပယ်များတွင် ပေးသွင်းသူများအား အထောက်အကူပြုသည်-
GMW 3286 နှင့် ASTM B117 စံနှုန်းနှစ်ခုစလုံးသည် သံချေးတက်ခြင်းကို အရှိန်မြှင့်ရန်အတွက် ဆားဖြန်းပက်ခြင်းကို အသုံးပြုကြသည်။ ASTM B117 သည် အသုံးများသော အထွေထွေဆားဖြန်းပက်မှုတစ်ခုဖြစ်သော်လည်း GMW 3286 သည် General Motors အတွက် သီးသန့်အင်ဂျင်နီယာလုပ်ထုံးလုပ်နည်းတစ်ခုဖြစ်သည်။ ဤစံနှုန်းနှစ်ခုကြား အဓိကကွာခြားချက်များမှာ အောက်ပါအတိုင်းဖြစ်သည်။
ရိုးရှင်းသော GMW 3286 စမ်းသပ်မှုလုပ်ငန်းစဉ်သည် အောက်ပါအဆင့်များကို လိုက်နာသည်- နမူနာပြင်ဆင်ခြင်း၊ အခန်းပြင်ဆင်ခြင်း၊ ဆားဖြန်းခြင်းအတည်ပြုခြင်း၊ အခန်းပြုပြင်ခြင်း၊ နမူနာနေရာချထားခြင်း၊ ဆားဖြန်းခြင်းစဉ်ဆက်မပြတ်ထိတွေ့ခြင်း၊ နေ့စဉ်စောင့်ကြည့်ခြင်း၊ နမူနာဖယ်ရှားခြင်း၊ ချေးခြင်းအကဲဖြတ်ခြင်းနှင့် စမ်းသပ်မှုအစီရင်ခံစာ။
တရားဝင်စမ်းသပ်မှုမစတင်မီ၊ အခန်းနှင့် ဆားရည်သည် လိုအပ်သော လည်ပတ်မှုအခြေအနေများနှင့် ကိုက်ညီရမည်။ အခန်းပြင်ဆင်မှုနှင့် လည်ပတ်မှုအခြေအနေများ ချမှတ်ခြင်းသည် စမ်းသပ်မှုမစတင်မီ အနည်းဆုံး ၁၆ နာရီကြာရမည်။
အဆုံးသတ်အနေနဲ့ GMW 3286 စံနှုန်းဟာ မော်တော်ကားလုပ်ငန်းမှာ အထူးတန်ဖိုးရှိပါတယ်၊ အဘယ်ကြောင့်ဆိုသော် ရေရှည်မော်တော်ယာဉ်ဝန်ဆောင်မှုမရောက်မီ သတ္တုပစ္စည်းများနှင့် အကာအကွယ်မျက်နှာပြင်ကုသမှုများတွင် အားနည်းချက်များကို ဖော်ထုတ်ရန် ကူညီပေးသောကြောင့်ဖြစ်သည်။
နှစ်ပေါင်းများစွာ ကျွန်ုပ်တို့၏အဖွဲ့အစည်းသည် ၎င်း၏ အရည်အချင်းပြည့်ဝပြီး အတွေ့အကြုံရှိသော ဝန်ထမ်းများနှင့်အတူ ၎င်း၏ဖောက်သည်များ၏ လိုအပ်ချက်များကို နားလည်ခြင်း၊ ၎င်းတို့လိုအပ်သော အဆင့်မြင့်စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကို ပေးအပ်ခြင်းနှင့် စီမံခန့်ခွဲမှုစနစ်များ တည်ထောင်ခြင်း၊ အကောင်အထည်ဖော်ခြင်းနှင့် တိုးတက်ကောင်းမွန်အောင်လုပ်ဆောင်ခြင်းတို့တွင် ၎င်းတို့အား ကူညီပေးခဲ့ပါသည်။ ဤမူဘောင်အတွင်း၊ ကျွန်ုပ်တို့သည် GMW 3286 စံနှုန်းနှင့်အညီ စမ်းသပ်ခြင်းဝန်ဆောင်မှုများကိုလည်း ပေးဆောင်ပါသည်။
ရက်ချိန်းယူရန်၊ အသေးစိတ်အချက်အလက်ရယူရန်သို့မဟုတ်အကဲဖြတ်ရန်တောင်းဆိုရန်ကျွန်ုပ်တို့၏ပုံစံကိုဖြည့်ရန်ကျွန်ုပ်တို့အားသင်တောင်းဆိုနိုင်သည်။

